干了二十多年模具,每次看到新人对着电火花机床抓耳挠腮,我就想笑——又有点同情。电火花加工(EDM),这东西吧,说玄乎也玄乎,说简单也简单。火花一打,金属就没了,但你要是真以为它就是个“放电腐蚀”,那你等着报废工件吧。当年我师父只丢给我一句:“看着办”,然后那台老掉牙的成形机差点把我整抑郁了。现在想想,全是坑。
说实话,现在不少厂家宣传什么“镜面加工”“亚微米精度”,吹得天花乱坠。但实际呢?电极损耗不均匀、加工液冲不好、积碳拉弧……哪一样都能让你半夜睡不着。不过话说回来,EDM的魅力也正在这里:它能搞出铣床、车床干不动的活儿,比如深窄槽、硬质合金、复杂型腔。只要你能驯服那团电弧。
电极材料:铜和石墨的相爱相杀
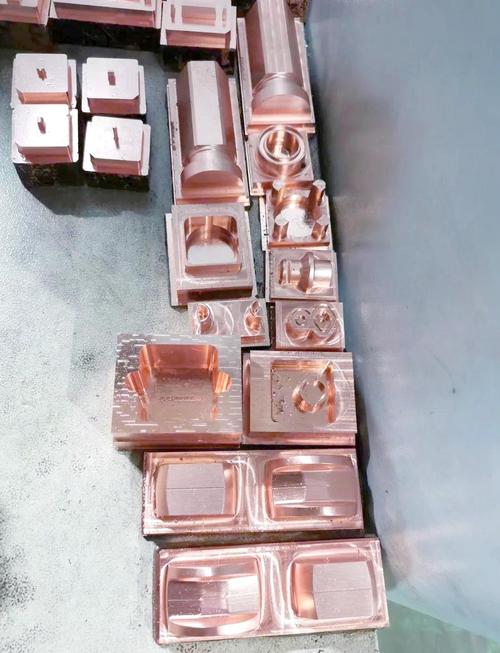
选铜还是石墨?这是个永恒的架。我先说个真事:有次加工一个手机模具的细小肋骨,用铜电极,打到一半尺寸飘了,查了半天才发现电极热变形了。铜的导热是好,但你得给它足够的冷却,不然膨胀起来比石墨还离谱。石墨呢?脆,容易崩角,但损耗小,适合粗加工和大型电极。可那灰尘……啧,整个机床像进了煤窑。❗千万别图便宜买劣质石墨,颗料粗、强度低,打出来表面跟狗啃的一样。
问:那到底该怎么选?
答:我的经验是,精细加工、高光洁度、薄壁件用铜钨合金或者紫铜,毕竟放电稳定,损耗可预测。紫铜记得去应力,别傻乎乎直接用轧制板材。石墨适合大电流粗加工和深孔,但必须用高密度、细颗粒的,而且一定要有强吸尘设备。还有种奇葩情况:加工钛合金?老老实实上铜钨,损耗低得感人,就是贵。价格?石墨电极做复杂形状便宜,因为它好铣,但考虑综合损耗和加工时间,有时候铜更划算。这笔账你得自己算清楚。
问:电极损耗怎么控制?我的电极老是尖角没了。
答:尖角损耗是电火花天生的毛病,因为尖端放电集中。💡多段加工条件切换是保命的。先用大电流粗糙,再逐步减电流、缩脉宽,最后用微细加工条件修整棱角。另外,电极可以故意做负公差,或者搞几个备用电极轮换。最绝的一招:用摇动加工,让电极一边摆动一边放电,损耗均匀,尖角反而保住了。这方法对石墨尤其有效,不信试试。
加工液的秘密:别只会用煤油
很多人觉得加工液就是冲走渣子,大错特错。它要介电、冷却、排屑三位一体。煤油是最传统的,可那味道能熏死蚊子,而且容易积碳。现在好一点的都用合成型放电加工油,闪点高,油烟少,对高速加工稳得多。但贵啊!一小桶赶上一箱汽油。不过你算算因为积碳拉弧导致的电极损耗和工件报废,这钱省不得。
冲液方式更是门道。浸液加工最稳,但大工件谁能泡在油里?所以侧冲、内冲、抬刀各种花样。有一次我加工一个深50mm的盲孔,抬刀频率设低了,渣子堵在里面,噼里啪啦一阵乱弧,电极直接焊在工件上——废了。后来学乖了,深窄槽必须用内冲油电极,或者铜管电极,压力调到2-3MPa,哗哗地冲,孔底跟新的一样。

还有个坑:浸油加工时工件和电极温度不一样,热胀冷缩让你尺寸飘到外婆家。所以精密加工前,先让机床空跑一会儿,等油温稳定了再干。有的高端机床带油温冷却机,那确实香,中小厂子自己配个工业冷油机也不是不行,几千块的投资,省下的废品够你买好几台。
脉冲与参数:别迷信说明书上的“专家库”

现在的数控EDM都自带工艺参数库,选材料、选电极、选粗糙度,一点就出参数。听着省心,对吧?才怪!那玩意儿是实验室数据,你的电极实际形状、工件材质批次、甚至当天气压湿度,全不一样。直接调用?等着拉弧吧。
我调机,从来都是先看放电波形。脉宽太大?电流密度不够,表面发黑。脉间太小?消电离不彻底,短路脉冲咔咔响。尤其加工硬质合金,钴粘结相搞不好就析出,表面全是微裂纹。得用窄脉宽、高峰值电流,快速放电,让热影响层薄一点。✅ 一个小诀窍:用示波器抓间隙电压波形,理想的波形是干净利落的矩形,没有毛刺。出现锯齿?要么排屑不畅,要么电极抖动。
问:为什么我加工铝件老是短路,还积屑瘤?
答:铝的熔点低、导热快,碎屑容易熔敷到电极上,形成瘤子,反过来又拉弧。对症下药:1. 用专用铝加工电解液,比油基的排屑快;2. 降低放电电流密度,或者干脆用反极性加工(工件负极),让碳层保护工件;3. 加大抬刀高度和频率,让新鲜加工液冲进去。有条件的用超声波辅助,把渣子震碎,效果拔群。这方法也适合加工不锈钢。
说到超声波,我想起最近几年混粉加工挺火的。在加工液里混入微细硅粉或铝粉,能分散放电,实现大面积的镜面加工。有人吹这是EDM的黑科技,其实原理老早就知道,只不过现在电源控制更精细了。我们厂去年加了一套混粉系统,打出来的车灯模具,直接省去抛光,简直救命。但混粉要控制浓度和循环,不然泵磨损很快,成本噌噌涨。
自动化与未来:人还是得盯着
现在都在喊智能制造,电火花也搞什么自动电极仓、机械手上下料、在线测量补偿。没错,24小时无人值守很诱人。可你要是以为能高枕无忧,那离灾难就不远了。我见过太多案例:自动运行时电极用完不报警,程序死循环,或者一个微小拉弧没检测到,一晚上干废整批零件。所以,再智能的系统,关键路径上的人工抽检和判断不能丢。至少前两个工件的全尺寸测量,老老实实用三坐标或投影仪,别全信机床自带的在线测量,那玩意儿受油污和温度影响,精度打八折。
还有,现在的微细电火花简直逆天,打头发丝细的孔,做喷丝板、喷油嘴。我们给医疗客户加工一个直径0.2mm的微阵列孔,用钨丝电极,几十微米的进给,每打一个孔心都提到嗓子眼。那种设备对环境要求极高,恒温防震,空气洁净,普通人进去估计待不住。但利润确实高,算是EDM的金字塔尖了。

最后唠叨一句:不管你机床多新,地基一定要稳。有次我发现精度跑偏,查了两天,最后发现是隔壁冲床震动传过来,加了个减震垫才解决。这些破事,书上不会写,厂家培训也不讲,但每个老手都碰过。电火花加工(EDM)就是这么一个不断踩坑、填坑的过程,久了反而上瘾——因为搞定一个难题后的成就感,真不赖。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM)的那些破事儿:老师傅多半不会跟你细说 https://www.dachanpin.com/a/tg/66804.html