干过现场的都懂——等离子切割这玩意儿,上手容易,用好?真不简单。有些人切了十几年,还在抱怨“切口斜、挂渣多、喷嘴三天两头换”。其实问题往往不在机器,在那些你以为“理所当然”的操作细节里。今天不扯虚的,直接聊干货。
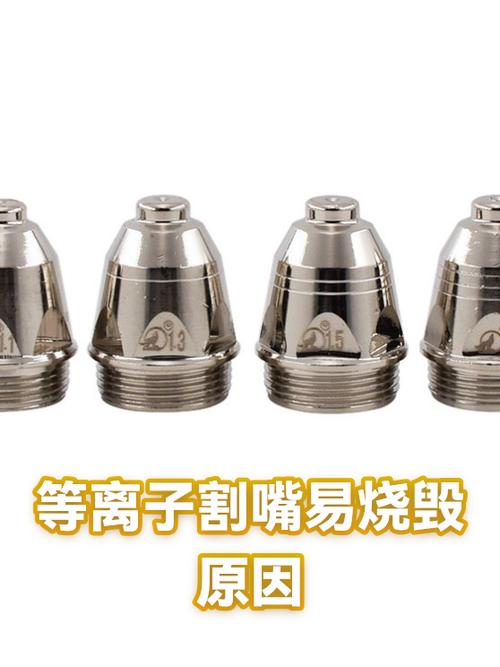
为什么你的等离子割嘴老烧毁?先别怪厂家
从业二十年的经验告诉我:80%的割嘴异常损坏,都是气压和穿孔方式惹的祸。很多新手甚至老手,割枪一抬,还没完全穿透板材就急着移动——这叫“非转移弧切割”,瞬间把喷嘴烧个坑。⬆️气压呢?调高了,电极寿命短;调低了,割嘴容易挂渣、回烧。记住一个口诀:穿孔时稍抬高,穿透后再下枪,移动前确认弧已穿透。没这耐心?那就在备件库多备些电极喷嘴吧。
还有个坑,气刨和切割用的易损件千万别混用。我见过一个伙计,拿气刨喷嘴去切30mm碳钢,切完还在那儿纳闷:“这切口咋跟狗啃的似的?”——这不废话嘛,内部气流通道和冷却结构完全不同。📍老老实实看标签,切割用电极碰嘴组合,气刨专用件单独存放,贴个颜色标记,省去不少冤枉钱。
选型不做冤大头:你要的是精细等离子,还是普通机用等离子?
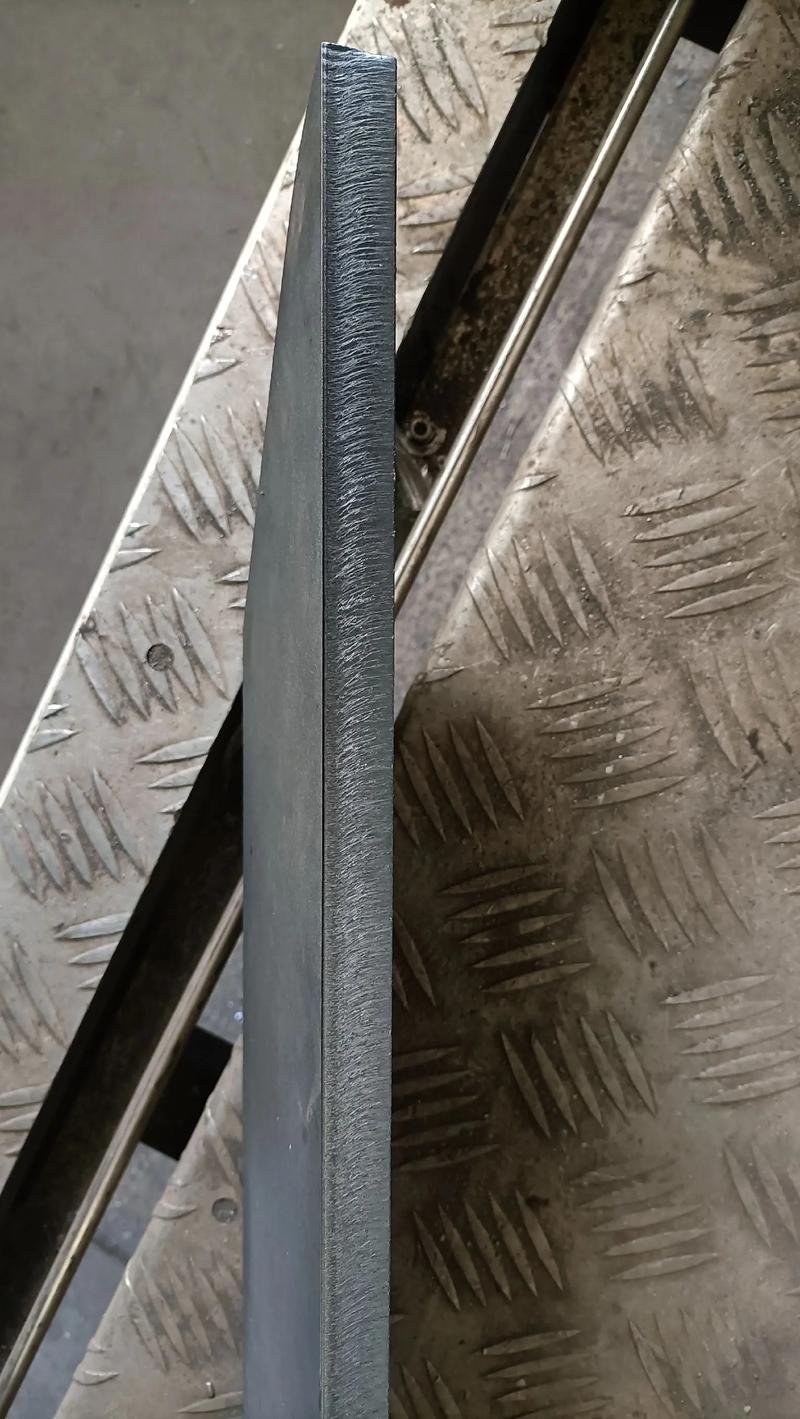
现在市场上吹得天花乱坠,“类激光等离子”“超级精细等离子”……听着就贵。其实,如果你只是干下料,公差要求±1mm以上,普通机用等离子绰绰有余,每米成本比激光低一半不止。但如果你做坡口切割、打标记、或者切不锈钢薄板(≤6mm),追求镜面级切口,那确实得上海宝的HPR系列或者凯尔贝的精细等离子,维弧能量集中,垂直度能控制在1°以内。
不过话说回来,别盲目迷信品牌。我去年帮一个船厂改造数控等离子,他们原先用某进口品牌,易损件贵得离谱。后来我们实测了国产的某品牌精细等离子,✅切口质量不相上下,年备件成本降了40%。关键是你得摸清自己典型板厚和材质——割不锈钢和割碳钢,对离子气(比如氮气/空气)和涡流环的要求完全不同。别听销售忽悠“一台通吃”,那基本是胡扯。

问:等离子到底能切多厚?我看宣传册写能切100mm,真行吗?
答:能是能,但得看条件。普通空气等离子,100A以下老老实实切12mm以内最经济;200A能切到30mm,但切口质量在25mm以上就开始明显斜。你要是想切60mm以上碳钢,得上300A以上工业级电源,而且得用氮气或混合气,一边切一边要控制弧压,尤其穿孔时得用“缓慢下降”模式,不然等离子弧不稳定,穿孔偏斜能气死你。至于100mm?可以,但割完大概率得用碳弧气刨修边,成本算下来还不如直接上火焰切割。所以别被极限吹嘘迷惑,实用厚度是标称的70%左右。
那些年我们踩过的工艺坑:气压、速度、高度——一个都不能错
💡三点一线:气压、切割速度、割枪高度,是等离子切割质量的铁三角。速度稍快一挡,挂渣明显变硬,甚至出现“下塌”;速度慢了,板材过热,切口上缘熔化、圆角变大。很多操作工喜欢凭感觉调,说实话,不如拿块废料试切,记录一下最佳参数。尤其是割不锈钢,速度要比碳钢慢个10%-15%,否则熔渣吹不走,黏在背面像坨硬鼻涕,铲都铲不掉。
割枪高度——这个最容易被忽视。我见过有工位用等高块(通常4-6mm),长年不换,结果喷嘴离工件越来越近,居然有人因为割枪高度过低导致双弧,瞬间烧毁保护罩甚至割枪本体。现在好点的数控等离子都带自动调高,但千万别装了就不管。每班用塞尺检查一下初始高度,穿孔高度一般是切割高度的2倍,这个细节能成倍延长易损件寿命。
问:等离子能水下切割吗?有什么好处?
答:能,而且船厂、压力容器厂用得越来越多。水下等离子切割最大的好处是抑制烟尘和噪音,环保检查越来越严,直接干切那烟雾缭绕的场面,分分钟被举报。✅但得注意:水下切割时,对等离子电源的引弧能力要求更高,因为水会造成初始电弧的不稳定。通常需要用高频引弧,并且割枪必须能承受水下环境的冷却冲击。另外,水下切割速度要比干切慢5%-10%,因为水的冷却效应会让弧柱热量损失。板厚超过20mm,不建议水下穿孔,容易熄弧,可以预钻孔后再切。
还有,现在不少高端等离子电源(比如伊萨的Cutmaster系列)内建智能数据库,输入板厚材质,自动调出推荐参数,还能联网实时监控弧压、冷却液流量。这对批量化生产特别有用,工艺纪律一下就上去了,工人瞎调参数的情况少了。不过,这套系统不便宜,还得定期校准传感器,小厂量大的话可以算算投资回报。
最后啰嗦一句接地气的话:等离子切割这行,三分靠设备,七分靠调试和保养。割炬电缆一天不检查,可能就漏气;冷却液半年不换,堵塞水冷电缆,烧掉一个模块上万块。别等坏了才跳脚,日常点检表老老实实打勾,绝对比买最贵的配件更省钱。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割:连老焊工都可能犯错的实操陷阱与选型门道 https://www.dachanpin.com/a/tg/66806.html