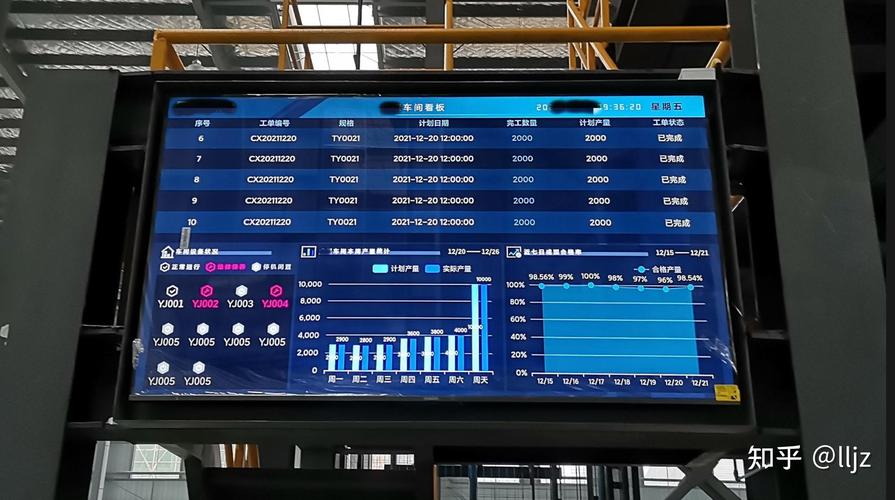
不是说它没用。而是很多工厂把它当成KPI里的圣经,车间里挂块屏幕,数字跳来跳去,领导过来瞟一眼,高了笑一笑,低了骂两句——然后呢?没了。真正去蹲现场、拆损失的人,没几个。我待过的厂子不下十家,能把OEE用对的,两只手数得过来。大部分时候,它就是一张皮。
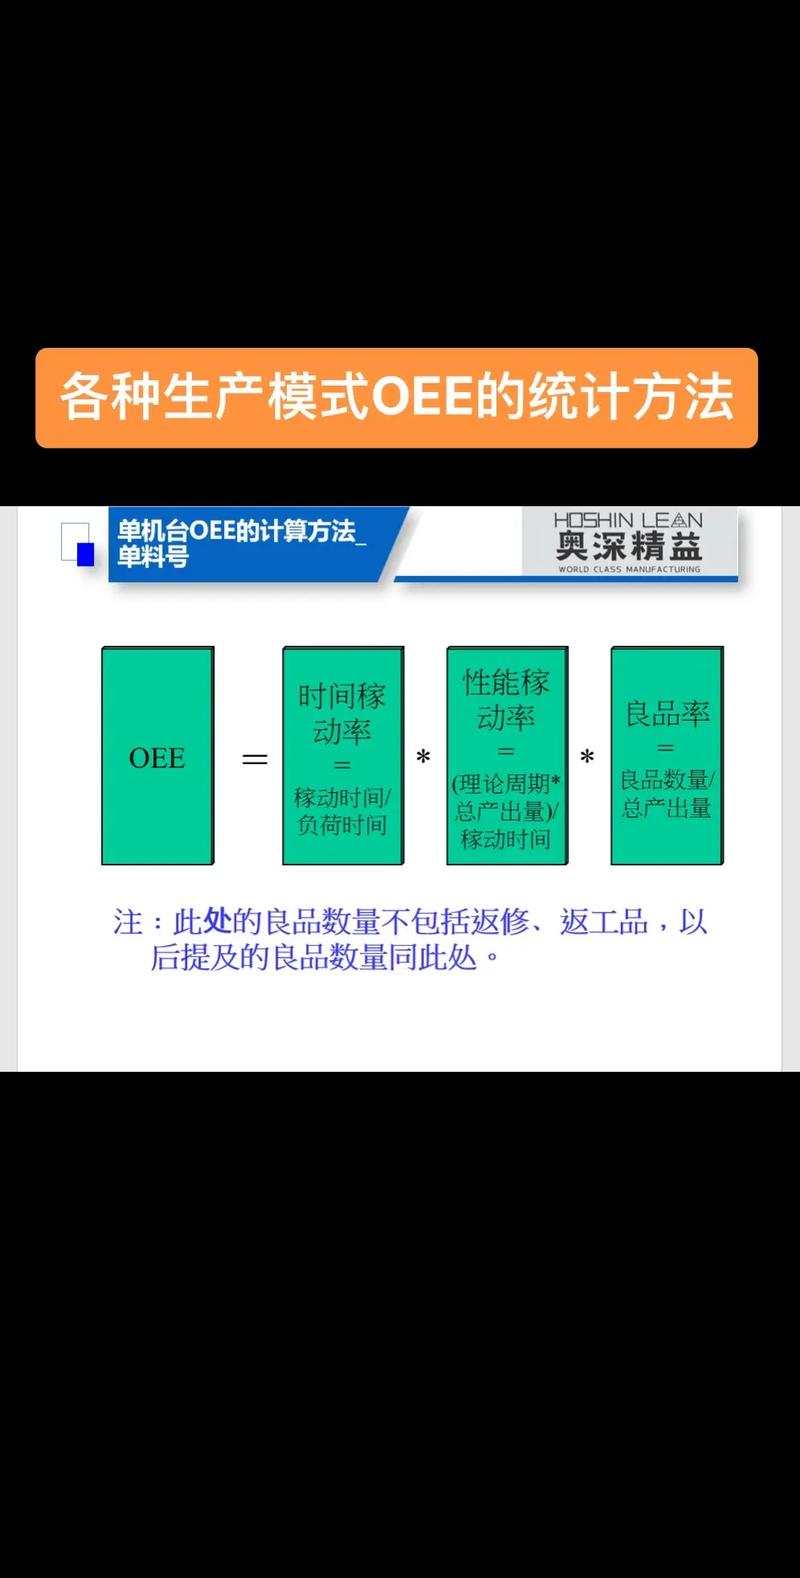
OEE计算?那只是热身
说实话,我刚入行那会儿也迷信公式。有次花了两周,把一条SMT线的OEE从72%做到78%,报告写得漂漂亮亮,全球VP来信表扬。结果三个月后回访,产线又回到72%。根本没改变什么。因为没有触及真正的损失源头。操作工为了凑性能开动率,悄悄把节拍设到理论值的80%,速度慢下来,不良率看着低了,但实际产出少得可怜。账面上好看,库房里缺货。这种游戏,你玩过没有?
看不见的效率杀手
大家爱盯着停机。大故障,显眼,好报。但真正吃掉利润的,往往是那种“微停顿”——一天几十次,每次三五秒。传感器脏了,传送带稍微卡一下,操作工伸手拨一下料仓。你如果不去现场掐着秒表蹲,根本察觉不到。更可恨的是,很多机器自带的数据采集系统,默认过滤掉5秒以下的停顿,太短,不记录。积少成多,一天能干走你10%的效率。信不信?再提一个。换型时间。很多工厂把换型当作“必要损失”,不纳入OEE改善目标。大错特错。我见过一家注塑厂,换套模具要四个小时,OEE报表上永远红字。后来被客户逼着搞快速换型,硬是压缩到了25分钟。你没看错,25分钟。OEE直接从55%蹦到77%。不是机器快了,就是把等待、找工具、无效动作砍光了。
问:既然OEE这么容易被操纵,还值得用吗?
答:当然值得。问题不在指标,在人。OEE不是目标,它是一面镜子——得诚实。我建议任何推OEE的工厂,先做一件事:锁死“计划运行时间”的定义。只扣除真正的无计划外部因素(比如厂区停电、无订单停产),其它一切停机——保养、缺料、换型——全部算进可用性损失。这样OEE铁定难看,但损失的每一分钟都在账上,逼着你正视。别怕难看,难看才有改善的动力。另外,OEE一定要和实物产出、客户交付挂钩,数字再漂亮,发不出货,全是扯淡。

比起数字,更该关心什么
这几年我慢慢想通一件事:OEE只是一个结果指标。真正驱动改善的,是损失时间的构成和趋势。你该盯着的不是那个百分比,而是“昨天性能损失了多少分钟?为什么比前天多了?”、“质量损失集中在那几个产品代码上?是设备还是材料?”、“微停顿按工位分布是怎样的?”这些问题OEE本身回答不了,得钻进数据底层。举个例子。一家冲压线OEE常年70%,上下波动不大,看起来稳定。但把速比损失(实际冲次/理论冲次)拉出来一看,某些班次只能跑到额定速度的70%,问机长,说模具到寿命末期了,怕崩裂,主动降速。而模具更换标准并没有写进作业指导书。这就不是设备问题,是管理问题。光盯着OEE看,能看出这个?
问:那中小企业没有高级数据系统,怎么把OEE落到位?
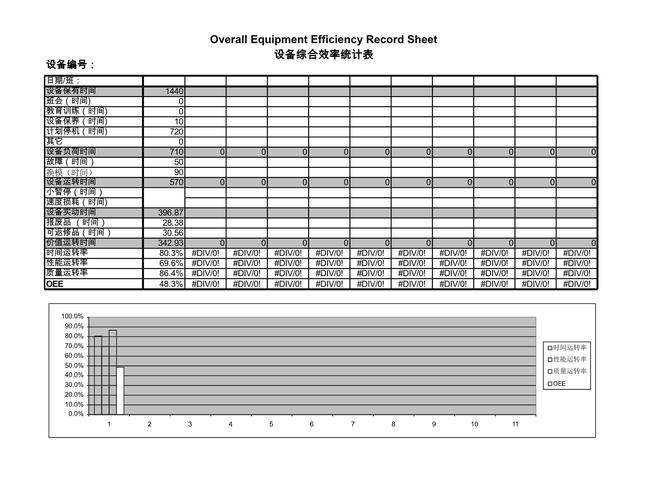
答:纸和笔就够了。别笑,真的。选一条瓶颈产线,一张表格,操作工每小时填一次:计划生产多少,实际做了多少,合格品多少,停机原因简单勾一下。每天汇总成一张手工OEE曲线。关键是班组长要带着团队分析:今天损失在哪里?上次改善的动作有没有效果?持续一个季度,养成习惯,比上百万的MES都管用。我见过一家四十人的电子厂,用Excel做了三年OEE看板,损失分类精细到吓人——备料等待、治具调整、首件确认……清清楚楚。他们的OEE其实不高,但利润一直往上走,因为每一分钱都花在消除瓶颈上。
最后说个得罪人的话。很多顾问给你画张大饼,说OEE能做到85%甚至90%。听听就行。在离散制造业,尤其是多品种小批量,能常年保持75%已经是世界级水平。如果你的OEE短时间内飙升到异常高,绝对有地方造假,要么数据剔除太狠,要么速度基准设得太低。与其追求那个虚幻的数字,不如踏踏实实每周降低5分钟换型时间,每班减少两次微停顿。效果来得慢,但实打实。
我现在的习惯是,进车间不看OEE大屏,先去翻损失时间记录本。那个东西不说谎。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:设备综合效率(OEE)的真相:我做了十年改善才明白的几个坑 https://www.dachanpin.com/a/tg/66874.html