上个月在山东一家钣金厂,看到他们在切20mm的不锈钢板,居然还在用等离子——问为什么不上水刀?老板说‘听说水刀很慢’。我当时差点笑了。这误会可大了。
说实话,水刀切割的速度完全取决于压力和功率。现在主流的600MPa高压泵搭配0.3mm喷嘴,切10mm不锈钢的速度能跑到150mm/min左右,比线切割快得多,而且切完不用二次打磨——断面粗糙度能直接做到Ra6.3。那些说慢的,怕是还活在上世纪的印象里。
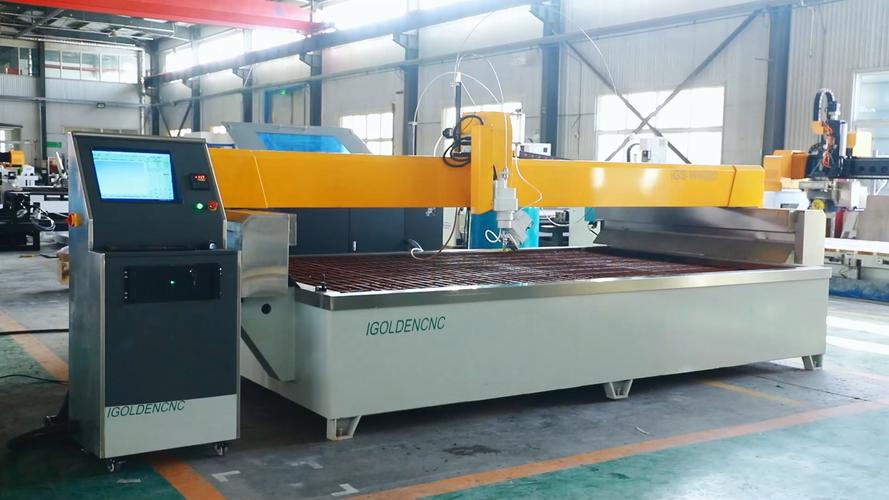
但我也必须吐槽,有些国产小厂为了压成本,用老旧的增压器,压力波动超过±5%,砂管对中又差,切出来的零件简直没法看。❗所以选设备,别光看标称压力,动态稳压精度才是核心。
水刀到底能切什么?一刀切透150mm钛合金的真实体验

去年为航天某院做项目,需要直接切150mm厚的TC4钛合金块,线切割嫌慢,激光根本打不透。最后上了大功率加砂水刀,喷头配0.4mm孔径,砂流量调到450g/min,一刀切下来——直角误差只跑了0.08mm。那种惊喜,就像第一次见识到冷切割的干净利落。
其实!水刀最牛的地方不是切厚件,而是对材料零影响。没有热变形,没有硬化层,这对钛合金、记忆合金极其重要。不过话说回来,对于铜、铝等软金属,纯水刀就能搞定,上了砂反而会嵌入表面,后续还得抛——这一点很多人忽略。
那些年踩过的坑:混砂不均与堵管噩梦
玩水刀六年,最想骂人的就是砂供应系统。有一次切一整张10mm装甲钢,切到一半——喷嘴不出砂了!打开供砂罐,发现湿度太大,石榴砂结块,把整个管路糊死。当时正值三伏天,车间没空调,一身汗再加一肚子火。所以后来我们强制要求砂料必须烘干预处理,输送管路加装振动器,并且每两小时检查一次砂流量。

还有静电问题很少人提。切割工程塑料时,纯水流速太快会产生静电,吸附切屑,如果你是切ABS或聚碳酸酯,最好在纯水中加点防静电剂,否则精度会漂。
QA环节:现场最常听到的两个灵魂拷问

问:水刀切割能切钢化玻璃吗?我想做个异形茶几面。
答:千万别!钢化玻璃有内应力,水刀一上去,应力释放会直接碎成颗粒。普通浮法玻璃随便切,曲率半径能到1.5mm都没问题,但钢化玻璃是禁忌。
问:我看有些宣传说水刀切割成本比激光低,真的假的?
答:分情况。切薄板(比如1mm以下)激光肯定更便宜,因为水刀砂和水的消耗相对固定。但厚度一旦超过6mm,尤其是不锈钢、铝板,算上二次加工,水刀综合成本往往更低。而且,切铜、切钛这些高反材料,激光根本干不过水刀,这一点没争议。
新玩意:动态摆动刀头与五轴切割
近期试了一台国产的新款五轴水刀,带动态摆动补偿,能边切边修正切缝锥度。切20mm碳板,上下面误差能压到0.02mm以内!说实话,以前依赖进口,现在国产能做到这个水平,真是长脸。💡 提个醒:五轴编程不像三轴那么简单,对操作工要求高,最好能结合离线编程软件,省时省料。
还有现在流行的极小孔切割技术,用0.15mm孔径喷嘴配微量砂,能在氧化铝陶瓷上打出0.3mm的贯穿孔,这以前只能用激光或超声波,现在水刀也能干了。
最后几句大实话

别再被老观念束缚了,水刀切割早已不是傻大笨粗的设备。但选型要谨慎,一看压力稳定性,二看砂路设计,三看售后响应。如果你只是偶尔切点薄板,真没必要上水刀;可一旦涉及厚料、特种材料、对热影响敏感,✅水刀就是那个对的路子。
哦对了,忘说操作安全:高压水束能轻松穿透防护手套,所以绝对禁止用手靠近喷嘴测试,哪怕是木棍都要留着50cm安全距离。安全规程这事,什么时候都别试探。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割实战指南:我见过的那些误区和突破 https://www.dachanpin.com/a/tg/66890.html