我至今记得十年前第一次在工厂推单件流。那时候刚开完会,车间主任老刘叼着烟,斜眼看我:”一件一件做?你当是绣花呢?我这机器一开就是一批,省事儿。“我没吭声,直接带他到组装线——几十台半成品堆在地上,有些都落灰了。我说:”这批订单客户催得要命,但你看,这边缺个螺丝,那边少个垫片,咱还得再等三天才能凑齐发货。这就是你省的事?“老刘后来成了单件流最坚定的推行者。但说实话,过程中的坑,我一个没少踩。
单件流的本质:不是快,是流动
很多人把单件流误解成”做得飞快“。错!单件流的核心是让产品一个接一个地流动起来,像水一样,没有停滞。传统批量生产呢?这边冲压一百个,那边焊接一百个,堆在那儿等着——等什么?等搬运,等下一个工序空闲,等发现问题。等,就是浪费。💡
举个扎心的例子。去年去一家汽配厂,他们号称实现了单件流,结果一看,还是在一条”流“的产线上,工人在每个工位前都码了一小堆活儿。我说你这不是单件流,这是微批量。真正的单件流,上一个做完,立刻传递到下一个。没有缓冲库存。你可能会问,万一某个工位卡壳了怎么办?对啊,这就是暴露问题的最佳时刻——卡壳就停线,问题立刻浮出水面,逼着你去解决根源。而不是用库存把问题盖起来。🚫

为什么你一推单件流就死?三个血泪教训

不是每个工厂都适合一上来就搞全线的单件流,但很多失败其实是自己作出来的。我总结三条:
1. 设备不稳定,强行流
机器三天两头坏,员工还不会快速换模,你流什么?一停全停。必须先做TPM(全员生产维护),把设备开动率稳定到95%以上。不然就是灾难。😵
2. 质量烂,流得越快死得越快
批量生产有质量问题,至少可以隔离一批。单件流呢,一件坏了,马上流到后面,等发现时已经做了十道工序。必须建立防错机制和即时反馈。我见过一家电子厂,在关键工位装了传感器,一有异常立刻蜂鸣,操作员必须解决才能复位。开始工人烦得要死,后来不良率从2%直降到0.2%。这才叫真香。❗
3. 计件工资害死人
这点我拍桌子强调:单件流绝不能和计件工资共存!工人只想自己多做几件,哪管下道工序死活?要么改成团队计酬,要么用单元生产模式,让每个人熟悉多个工序。否则,你推你的流,他抢他的活儿,物料积压比原来还严重。
问答:老板们最头疼的那些破事儿
问:我们的产品种类多、批量小,换线频繁,单件流真用得上?
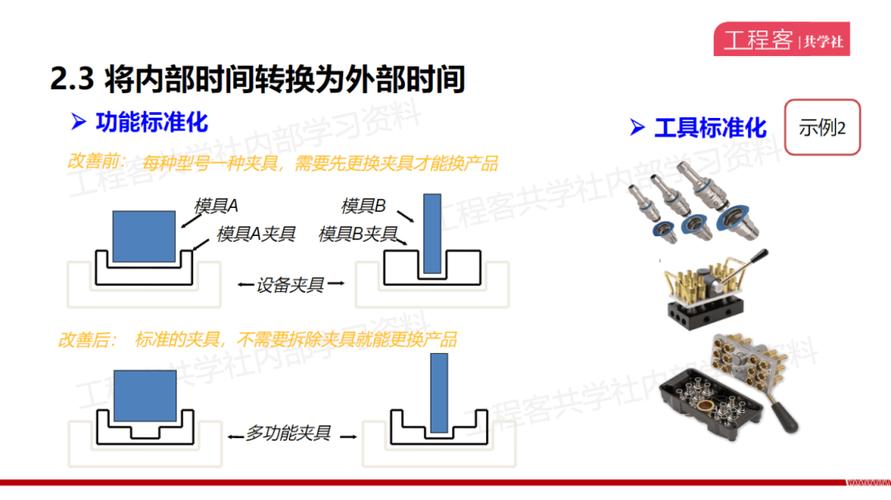
答:这话我听得耳朵起茧。越是多品种小批量,越要用单件流——但得搭配快速换模(SMED)。以前我们做机加工,换一套夹具要两小时,只能凑够一批才换。后来搞SMED,把内部作业和外部作业分离,调整定位销标准化,换模压缩到15分钟。只要换模时间够短,就能实现混流生产,A产品做完一件,马上换装做B产品。而且,多用通用工装和柔性定位很关键。现在很多工厂用零点定位系统,夹具一夹一放,几秒搞定。所以别拿”品种多“当挡箭牌,那只是借口。😤
问:流水线很长,中间必须要有在制品缓冲吧?不然平衡率太低了。
答:平衡率低是因为你工序设计本来就烂。很多厂追求100%平衡,那是乌托邦。但单件流逼着你去重新设计工作要素,把瓶颈工序拆解或合并。比如,一个工位要装8个螺丝,可以拆成两个工位各装4个,同时调整工位排列成U型或L型,缩短传送距离。确实会有微小的等待,但总比堆一大堆在制品强。计算在制品库存减少带来的效益,你会发现那点等待成本根本不值一提。另外,培养多能工,让员工能在相邻工位互相协助,这是动态平衡的王道。总而言之——啊不对,不能说这个词……总之,别老想着缓冲,想想怎么削瓶颈。
数字化时代的单件流:扫码、安灯、数据驱动

现在的单件流,早就不是靠口哨和纸条的时代了。我们厂每个产品都带RFID标签,一进工位自动读,屏幕显示作业指导书,同时记录节拍时间。哪个工位慢了,安灯系统立刻提示班长。数据上云之后,每天的生产报表能告诉你,今天全线的流动性指数是多少——就是实际产出间隔和理想节拍的偏差。持续监控,持续改善。这就是所谓的数字精益,把单件流的精髓用数据固化下来。
不过话说回来,工具再好,人的意识跟不上也白搭。我经常跟团队讲,单件流是一种思维方式:任何停滞都是罪恶,任何库存都是浪费。听起来极端?但等你真看到一条如丝般顺滑的产线,你就会明白。那种顺畅感……比喝冰啤酒还爽。🍺
最后送句大实话:别等什么都完美了再上单件流。先找一段试点,哪怕十米长的线,跑起来。问题暴露了,解决掉;再暴露,再解决。迭代快得很。躲在批量生产的安全区里,永远不知道原来你可以这么快、这么灵活。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单件流:别再拿批量生产当借口了,车间里的老毛病该改改了 https://www.dachanpin.com/a/tg/66971.html