我永远记得那个下午。车间里堆满了半成品,叉车堵得水泄不通,可客户要的那批货,偏偏还差一道工序没动。生产经理脸红脖子粗地吼:「料呢?!单子不是三天前就下了吗?」——哈,这就是典型的推动系统,每个人都在「推」,结果互相踩脚。
后来换了玩法。不看计划部的排程,下道工序要什么,上道才做什么。就这一招,在制品直接砍掉四成。没错,这就是拉动系统。不过别以为它只是个倒着排单的小把戏——里面坑多着呢。
看板,就是一张「饭票」
拉动系统最实在的落地工具就是看板。实物卡也好,电子信号也罢,本质上就是一张「饭票」——只有拿到票,你才能去「打饭」。比如装配线用掉一箱螺栓,就把附在上面的看板卡摘下来,丢回一个收集盒。物料员定时巡回收卡,按卡去仓库补货——或者直接触发供应商送货。
这套路看着简单?说实话,我第一次带团队搞的时候,差点被骂死。工人觉得多此一举:「以前催一下就行,现在非要等卡?!」结果呢——过了半个月,他们自己先受不了了:缺料停工少了七成。因为信号透明了,谁也别想偷偷多领料,在制品上限被看得死死的。
不过话说回来,看板不是贴几张卡就完事。数量算错就是灾难。有家工厂学丰田,教科书式地套用「容器容量×循环时间」公式,结果线上断流。后来发现——他们根本没考虑机床换型时间!😤 所以,别迷信公式,得盯着实际节拍来回调。我现在一般都先设得保守点,跑一周,再收窄。就像调吉他弦,慢慢拧,别一下绷断。
电子看板不是万能药
这几年流行电子看板,大屏上数字跳来跳去,挺唬人。我承认,数据回溯、远程触发确实香。但⚠️ 别以为上了系统就是拉动——见过太多工厂,屏幕是新的,脑子还是旧的。工人根本不看信号,照样按老习惯堆料。问他们为啥?答:「怕万一断线,我这责任担不起。」
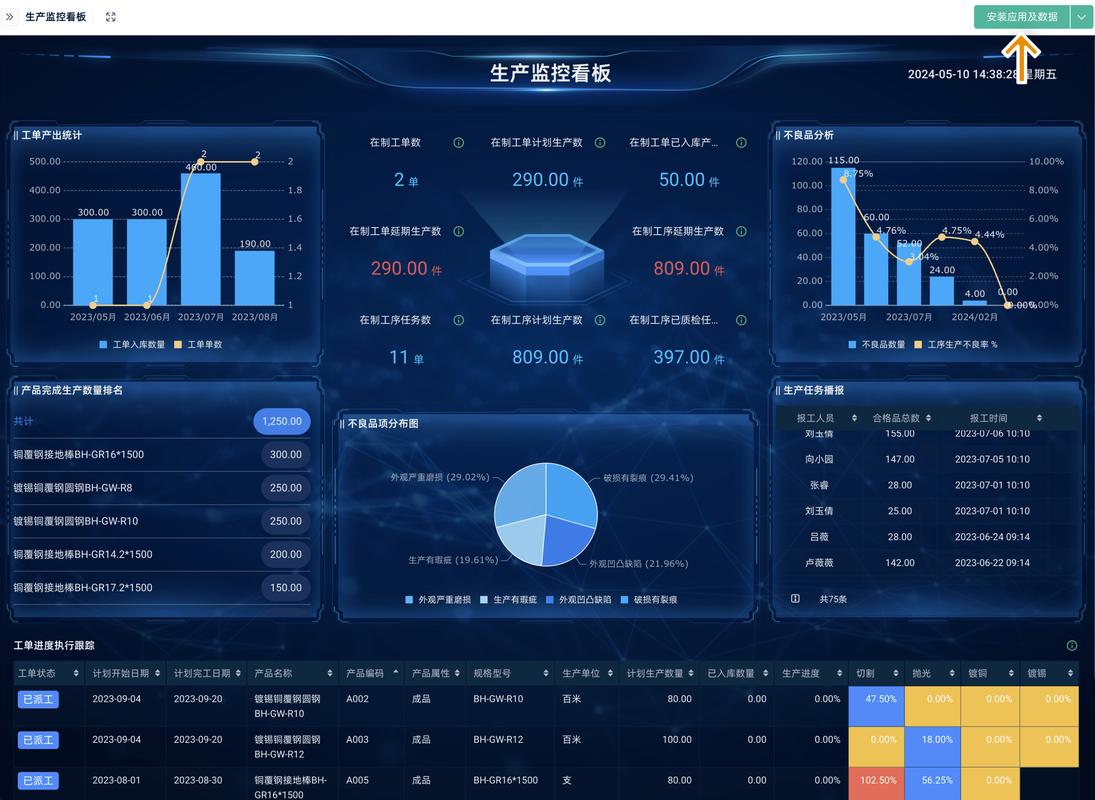
所以,硬件好换,信任难建。你得让下游真敢「拉」。怎么破?我的歪招:故意停一次前道工序,让后道喊饿,然后当着所有人,用拉动逻辑补上——「你看,按信号来,反而不会断」。一次就行,比培训十场管用。
还有个坑:电子看板容易把批次大小搞得太死。系统设个「一箱起送」,结果供应商天天给你送半箱货,物流成本爆炸。这时候就得揉进一点推动的「均衡化」思维——把几张看板攒一起,凑够一车再发。没错,拉动不是教条,该混搭就混搭。
绕不开的「超市」和「节拍」

聊拉动,不能不提超市。就是那个在前后工序间设的缓冲库存,像个小型仓库,但东西不能乱放。每个料位都标着最大最小量,低于下限就亮信号。我见过最聪明的设计——把超市直接架在工序之间的传送带上,工人一转身就能取,移动路径缩短了八米。别小看这八米,一天少走两公里,够回家遛狗了!😂
问题是,超市放多少?这又绕回节拍时间。如果前后工序节拍不一致,超市就是个蓄水池。但水池大了占资金,小了容易干。有次我调一条组装线,前道冲压30秒一件,后道焊接45秒一件,明摆着瓶颈在焊接。按拉动逻辑,得在冲压之后设超市,让冲压按焊接的消耗速度生产——不是满负荷跑。冲压组长不服气:「我机器闲着也是浪费!」我甩给他一张当天在制品库存金额单,他闭嘴了。
问:拉动系统是不是只适合重复生产?我们做非标设备的,能用吗?
答:能用,但得变通。非标件品种多、批量小,如果死板地挂看板,卡的数量比蝴蝶还多。我的做法是把同类工艺路径的件归族,设一个「虚拟超市」——不是实物库存,而是时间槽。给每个族固定几个时段,专做这些件,需求由装配端提前半个班次触发。说白了,还是「拉」,只不过拉的不是具体零件,而是加工能力。试试看,比你揣着工期表到处催强。
问:我们老总想直接砍掉所有库存,搞纯拉动,现实吗?
答:呵呵,又一个被「零库存」洗脑的。除非你的供应商就在隔壁,而且生产流程稳定得像瑞士钟表,否则就是找死。拉动降低库存没错,但前提是过程能力够高——设备综合效率(OEE)不到85%,换型时间超过10分钟,千万别玩零库存。我建议先拿一个零件试,把它的在制品从10天慢慢压到3天,摸清波动极限,再推其它。别上来就喊口号,车间里不信鸡汤,只信数据。
这两年还有个新动向——拉动系统跟安灯绑一起用。一旦超市见底,不仅看板亮,工位灯柱也响,异常响应从小时级降到分钟级。不过设备得支持快速换产,不然灯闪得你心慌也没用。所以你看,拉动从来不是孤立的,它是面镜子,照出你整条价值链的僵化处。
最后啰嗦一句:别痴迷工具,忘了原则。拉动系统的灵魂不是看板,不是超市,是「让需求说话」。什么时候你的车间里,不是调度在吼,而是移动的小车在静静地补料,工人只盯着信号做下道要的东西——你就真入门了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:拉动系统:车间里的「隐形指挥官」到底怎么玩? https://www.dachanpin.com/a/tg/66972.html