
铸造工艺:砂型铸造的那些坑与解法

铸造这行干久了,你就会发现,很多毛病根本不在设备上。就在那些不起眼的细节里。今天不聊玄乎的,直接讲砂型铸造。这是我入行二十来年,踩过最多坑的地方。

造型砂的湿度——你最容易忽视的第一道关口
造型砂的湿度——你最容易忽视的第一道关口

先说说造型砂。湿度不对,一切白搭。你有遇到过那种起模时砂子哗哗掉的情况吧?十有八九是砂太干了。但反过来,砂太湿又容易粘模,型腔表面不光滑。

💡 关键数据:一般黏土砂的紧湿率控制在35%~45%之间。注意,这不是死数字,得看型砂的粒度、含泥量。你知道最气人的是什么吗?很多人用同一批砂,早上和下午的湿度都不一样。为啥?环境温度变了!所以老手每次做之前,先用手抓一把,捏紧,掰开,看看断面——这不是玄学,是经验的肌肉记忆。

浇注系统到底在干什么

然后就是浇注系统。我见过太多人随便开个内浇道就浇了。结果呢?冲砂、夹渣、卷气,全来了。浇注系统设计,本质上就是让铁水或者铝水平稳地填满型腔,把渣子留住,把气排出去。这里有个原则:阻流。就是说,内浇道截面积要小于直浇道和横浇道。你要是反过来,那可就等着排气不良吧。
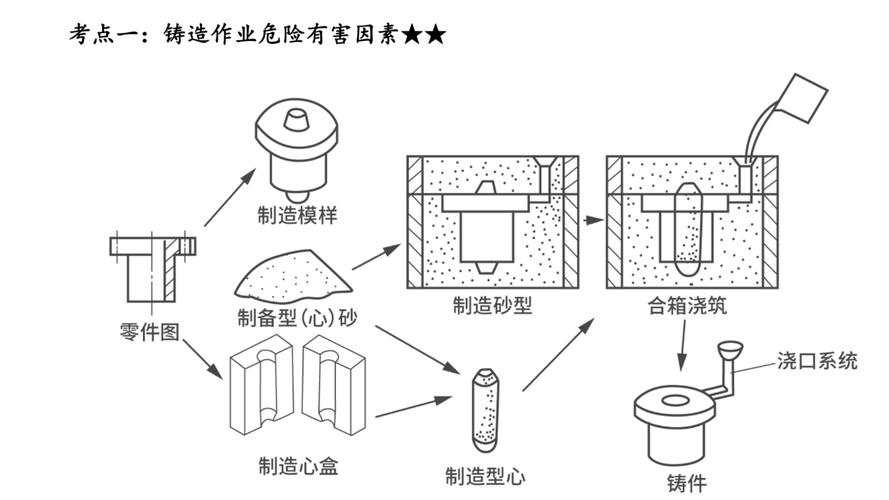
砂型铸造浇注系统结构示意图
砂型铸造浇注系统结构示意图

冒口、冷铁与凝固策略

好,说到冒口。冒口就是个补缩用的“水箱”。如果铸件凝固期间收缩得不到补缩,缩孔就出现了。特别是壁厚不均匀的铸件,厚大位置最容易出问题。设置冒口的位置和大小,理论上要计算模数。但实操中有个粗略经验——冒口根部直径取铸件热节圆直径的1.2~1.5倍。当然,这还要看合金类型。比如球墨铸铁,因为糊状凝固特性,冒口的作用就没那么明显,反而要注重石墨化膨胀的自补缩。所以说,凝固方式不同,策略天差地别。

问:师傅经常说“暗冒口比明冒口好”,真的是这样吗?

答:不见得。明冒口散热好,而且可以直接观察补缩情况,扒渣也方便。暗冒口保温好,但需要设置出气孔,设计复杂。如果是高钢水压头,暗冒口更安全。说白了,各有适用场景。别老听风就是雨。

浇注温度与常见缺陷

再往下走,浇注温度。这个和铸件裂纹直接挂钩。温度太高,容易缩松、粘砂、晶粒粗大。温度太低,冷隔、浇不足,甚至渣孔都堵在那儿。我见过一个车间,铝合金砂型铸造,为了省能耗,把浇温从730℃降到700℃,结果一下子废品率翻倍。后来发现是内浇道设计不合理,低温充型能力不足。所以说,❗温度不是孤立参数,要和浇注系统匹配。

现在说说常见缺陷。你遇到最多的是什么?砂眼、气孔、缩孔、裂纹。这里特别提一下“气孔”。很多人以为是型砂水分高,其实很多时候是芯子排气不畅。别忘了,砂芯里的气体如果不及时排出,就会钻进铁水。解决办法很粗暴——多扎排气孔。但扎错了地方反而把孔道封死。用专业点的话说,排气道要引导“芯头”位置,而不是乱扎。

砂型铸造气孔缺陷铸件表面图
砂型铸造气孔缺陷铸件表面图

问:为什么我做的球墨铸铁铸件总在热节处出现缩孔,加了冒口也没用?

答:你有没有检查过冒口的颈口尺寸?如果颈口太窄,即使冒口有金属液,也补不进去。另外,球铁的凝固模式与灰铁不同,需要强调“同时凝固”原理。可以考虑冷铁配合冒口,将缩松转移到冒口。别只怪冒口小——多半是冷铁没放对位置。

数字化模拟与质量管理

数字化模拟与质量管理
数字化模拟与质量管理

实际上,现在铸造已经不只是手工活。数字化模拟软件(比如ProCAST、AnyCasting)可以在电脑上提前预判缩孔位置。这玩意儿挺好用,但别迷信。你没见多少老师傅根本不用软件,照样铸得妥妥的?核心还是对基本原理的理解。软件只是验证你的经验。

最后,聊聊质量管理。说实话,很多小厂没有成品检验的记录。出了问题全靠猜。我觉得吧,哪怕只是记个浇注温度、砂湿度、型腔尺寸,积累三个月,你就能发现规律。别嫌麻烦,这是最便宜的质量成本。

结尾?不存在的

结尾?不存在的
结尾?不存在的

今天说这些,都是砂型铸造里最基本的道理。可往往越基础的,越容易被人忽略。有机会再讲讲金属型铸造和消失模。先这样。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铸造工艺:砂型铸造的那些坑与解法 https://www.dachanpin.com/a/tg/67071.html
赞 (0)
模具设计实战:从结构到工艺,一位老工程师的避坑笔记
上一篇 2026-08-12 10:12:49
锻造工艺的突围:从“打铁”到智能模锻的硬核进化
下一篇 2026-08-12 10:55:45

相关推荐

  • 工业价值共创:别搞虚的,中小制造企业怎么真吃到红利?

    上个月跑了珠三角三个五金加工集群,见了七个厂长,五个开口就问我,你们天天说的工业价值共创,到底能帮我们多卖钱还是少亏钱?剩下两个说,我们参加过好几次共创会,就是拍了合照领了证书,回来该咋干还是咋干。 很多人对工业价值共创的理解错得离谱 现在网上一堆讲概念的,说什么打通产业链,构建生态,说来说去全是飘在天上的话。很多企业的理解更简单,就是拉上下游开个会,签个战…

    投稿 2026-09-13
  • 工业物联网(IIoT)预测性维护:别再被“智能”忽悠了

    去年,我们给一家汽车配件厂上预测性维护项目,结果呢?传感器装了一大堆,数据传回来全是噪音……振动、温度、电流,看起来热热闹闹,可设备该坏还是坏。领导问怎么回事,我只能苦笑——预测不是算卦,你得有模型,更要有人! 预测性维护不是魔法,是苦力活 很多人以为,装几个传感器,接上云平台,机器学习一跑,就能预知故障。天真。预测性维护的核心从来不在算法,而在数据质量和领…

    2026-06-25
  • 磨削加工的那些门道:一个老工艺的现代蜕变

    干磨削这行二十多年,我常常觉得,这玩意儿其实像一门玄学。 砂轮转起来,火花四溅,看着热闹。可出来的活儿,有的镜面般光滑,有的却满是振纹。问题出在哪儿?谁也说不清。直到你把所有变量——主轴跳动、砂轮平衡、冷却喷嘴位置、甚至室温——都排查一遍,然后发现,嗯,可能就是那批砂轮的结合剂硬了那么一点点。 还记得2018年我们接了一批汽车变速箱齿轮的磨齿订单。图纸要求齿…

    投稿 2026-07-29
  • 智能制造搞数字孪生,我踩过的坑比路还多

    去年公司说要上数字孪生,老板在会议室里拍桌子——‘智能制造嘛,没这个不行。’ 我当时心里翻了个白眼,啥时候IT部门又成背锅侠了。可没办法,硬着头皮调研。结果发现市面上吹得天花乱坠的方案,一落地全成了电子垃圾。 有个项目,我们想给一条老旧的冲压线做虚拟镜像。供应商拍胸脯说,他们的物联网网关能搞定所有PLC协议。结果呢?三菱的FX3U愣是读不上来。他们工程师蹲在…

    2026-06-29
  • Profibus/Profinet: 别把它当宝,也别当草——来自现场的真实声音

    在车间摸爬滚打二十年,最烦两件事:一是厂家把Profinet吹得天花乱坠,仿佛插上网线就能万物互联;二是新手被Profibus的紫色电缆折磨到怀疑人生。其实呢,这两个东西——一个老派,一个新锐——至今仍在自动化领域掰手腕。今天不聊手册上那些标准参数,就说说实际应用里那些让你拍桌子又不得不服的破事儿。 Profibus?老狗也有几颗牙 说到Profibus,很…

    投稿 2026-07-29

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息