
上个月进一家电机厂。流水线WIP堆成山,出货量却上不去。老板急得直挠头。我一看,节拍不对称,前工序快,后工序慢,中间堆了一堆半成品。说白了,就是生产线平衡没做好。❗
很多人觉得线平衡不就是把每个工位的时间凑差不多吗?理论上没错,但实际没那么简单。你得像中医把脉一样,先找到“气滞”的点——瓶颈工序。
先搞懂三个数字:节拍、瓶颈、平衡率
节拍(Takt Time)是客户需求决定的。比如一天要出400台,上班时间480分钟,那节拍就是1.2分钟一台。这是你的“心跳”。瓶颈工序是产线上耗时最长的那道工序,它决定了整个产线的实际产能。平衡率(Balance Rate)则是衡量各工序时间均衡程度的指标。
公式很朴素:平衡率 = 各工序时间总和 ÷(瓶颈工序时间 × 工序数)×100%。假如你有5道工序,时间分别是0.8、1.2、0.9、1.1、1.0分钟,总和5.0,瓶颈1.2,工序数5,平衡率就是83.3%。说实话,这个数真不咋地。💡

平衡率低于85%,你就该警惕了。低于70%?那产线基本等于在“自由发挥”。我见过一家做液压阀的厂,平衡率才62%,后道包装的工人经常闲着刷手机,前道CNC却累得半死。这不是人的问题,是工艺分配的问题。
实际上,平衡率只是表象。你可以再算每个工位的闲置率。比如瓶颈工位忙得要死,非瓶颈工位闲置率却高达30%。这些闲置时间如果折算成成本,一年可能白白烧掉几十万。所以线平衡做不好,就是在给地板撒钱。
别急着上机器人,先把“动作”拆碎

改善的第一步不是砸钱,而是观察。去生产现场站半小时,你会看到很多肉眼可见的浪费:拿取工具、转身、等待、返修……这些动作里藏着大量可压缩的时间。
用ECRS原则(取消、合并、调整、简化)把每道工序的动作过一遍。比如,有道工序是人工锁螺丝,他得弯腰从料箱里拿螺丝,再转身取电枪。那就把料箱抬高,电枪用吊挂平衡器,动作从6步变2步,时间省了20%。✅
再比如,有个工位既要装配又要测试,这边刚装完还得等测试设备。那不如把测试单独拆出来,合并到下一个工位,平衡一下负载。这些都是最基础但最有效的套路。
给你一个通用的动作优化清单:
- 工具和物料是否在伸手可及的范围内?
- 左右手是否都能同时作业?
- 零件是否有防错导向?
- 紧固工具是否选择了合适的转速和扭矩?
- 工序间的搬运能不减少一次就不减少一次。
别小看这些“小动作”。我以前碰到过一个装配线,每个工位平均多走一步路,一天下来就是几千次多余动作。去掉之后,整线平衡率从78%飙升到91%。
记住:瓶颈是相对的。你挪走了一个瓶颈,它会在别的地方冒出来。所以改善是个动态博弈的过程,要有耐心。
用数据说话,建立线平衡的“仪表盘”
现在的工厂,光靠秒表是玩不转的。得上点数字化工具。把每个工位的时间数据实时采集,做成动态的柱状图,一眼就能看出谁在“拖后腿”。
我最近给一家齿轮厂做了个简单的线平衡看板,用物联网模块+MES,每30秒更新一次工位时间。结果发现,有个工序下午2点开始时间明显变长,查了半天是液压站油温升高导致压力下降。后来加了冷却装置,问题解决。没有数据,你连问题在哪里都不知道。
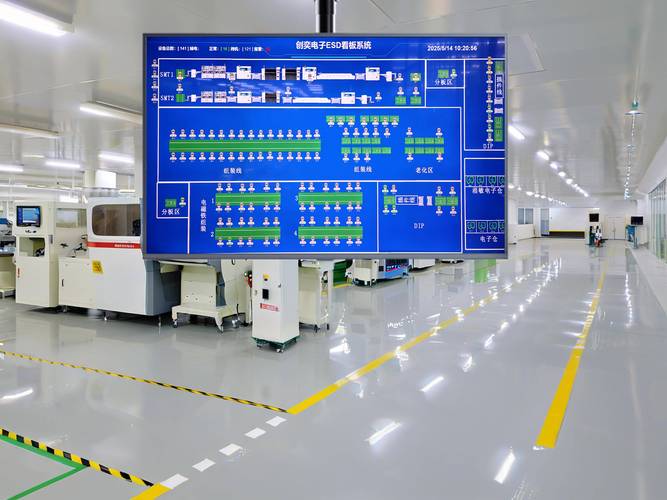
还有更前沿的,用数字孪生模拟整个产线,把换型时间、故障概率、人员效率都输入进去,跑一遍仿真,找出最优的工位组合。我们叫它“虚拟调产线”。成本高是高,但对大型装备制造很值。
如果你公司预算有限,也有土办法:用手机录半小时视频,回来逐帧分析时间。很多分析软件都能干这活。别小看这个,你会发现很多你根本想象不到的等待和浪费。
答:没有绝对标准。一般而言,批量生产的产线平衡率应达到90%以上,混流生产线85%以上也能接受。如果长期低于85%,说明你的工艺布局或生产计划有结构性缺陷,不是修修补补能解决的。
人机配合才是线平衡的灵魂
很多工程师一谈到优化就是加设备。错了。人是柔性资源,合理配置人力比加机器更划算。比如一个重体力工位,干1小时就累得不行,时间会越来越长。那你不如安排每两小时轮岗一次,让精力充沛的人上去。
再比如,有些工序自动化后反而增加换线时间。这时候你就得考虑“人机协同”:机器人做重复性高的动作,人处理复杂判断和异常。线平衡不是把时间精确到秒,而是让整个系统有弹性。
我见过一家泵阀厂,装配线上原本有3个工位在锁紧螺栓。后来引进了协作机器人,它不是完全替代人,而是帮工人扶着零件、预紧几个大螺栓。结果每个工位时间从4分钟降到2分半,平衡率从80%提到94%。这才是“人机共舞”。
答:太有意义了。定制化恰恰需要线平衡思维。你可以用“成组技术”把相似工艺路线归堆,再平衡瓶颈资源。很多柔性线用AGV和自动上下料,但排产逻辑还是基于线平衡的“负荷均衡”。否则设备利用率一定惨不忍睹。
别把线平衡做成一次性项目

线平衡不是结束,是开始。产品改版、订单波动、人员流动都会打破平衡。你需要建立起一套持续改善的机制。建议每周固定时间分析一次数据,每月做一次线平衡率复盘,把异常工位记入“问题清单”。
还有一点:千万不要为了平衡率而平衡率。追求绝对均匀可能导致过度拆分工序,增加搬运和等待。有时候有一定程度的“跑冒滴漏”,反而让产线更能抵御波动。适度不平衡,是哲学境界。
生产线平衡是个老话题,但在这个多品种小批量时代,反而越来越重要。别指望买几台设备就能解决。
去现场,盯住瓶颈,拆解动作,用数据说话,或许能从80%提升到95%。至少你会知道钱该花在哪。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡实战:别让瓶颈工序拖垮你的产能 https://www.dachanpin.com/a/tg/67078.html

