我第一次进车间,看到墙上挂着一排塑料卡片,老师傅说是“看板”。我心想,就这?几张纸片也能叫管理?
后来被打脸了。真香。
看板管理的底层逻辑:不是信息推送,是需求拉动
传统生产计划,像广播体操——大喇叭喊一声,所有人按节拍动。但实际车间里,工序之间有快有慢,上道做多了,下道消化不了;下道急要货,上道还在磨洋工。问题不在人,在信息传递方式。
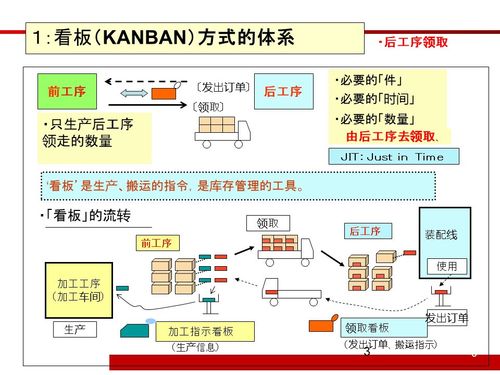
看板管理的核心,是把“前道生产,后道接收”改成“后道取货,前道补位”。简单说,后道工序需要什么、需要多少,通过一张看板告诉前道工序。没有看板,就不生产,不搬运。这就是丰田说的拉动式生产。
你想想,超市货架也是这样——顾客拿走一瓶可乐,理货员才补一瓶,而不是整箱堆在通道上。车间里那张卡片,就是“顾客的需求信号”。
💡这里有个很容易混淆的点:看板不只是“便签”,它是生产指令。我见过一些工厂,把看板当成“任务展示板”,写着今日目标、完成进度,实际还是按计划排产。那玩意儿叫“管理看板”,跟真正的Kanban不是一回事。
真正的看板,必须跟着物料走。你拿走零件,把看板放回盒子里,那就是给前道发了一个信号:“该补货了”。
车间里到底有哪几种看板?别搞混了

我常被客户问到:“我们上ERP了,还要看板干嘛?”——兄弟,ERP是计划层,看板是执行层。两码事。
常见的看板类型,按用途分四种:
- 生产看板:告诉前道工序“该做哪个型号、做几个”。通常跟工序绑定。
- 取货看板:跟搬运工走,告诉你“去哪个库位取什么、取多少”。
- 临时看板:应付异常情况,比如设备故障、紧急插单,用完就收。
- 信号看板:用在批量生产里,比如冲压件,到了某个库存水位,才触发补货。
说句实在话,很多工厂用到最后,就剩前两种。因为简单、直接。
还有一种电子看板,这几年很火。说白了就是把卡片换成屏幕或者PDA。但注意——工具变了,逻辑没变。你要是把纸质看板换成电子屏,但后面还是按计划排,那叫“电子计划板”,不叫电子看板。我见过不少企业,花几十万上MES,最后干的是“显示进度”的活,拉动逻辑一点没有。
实施看板管理:三个坑,一个比一个深
第一个坑:工序没平衡就上拉动的。看板系统是“水往低处流”,你得先把工序能力调平衡。不然瓶颈工序忙死,其他工序闲死,看板信号一塞车,乱成一锅粥。
第二个坑:库存水位拍脑袋设。看板上写着“补货到200件”,这个200怎么来的?不是拍脑袋。一般是根据最大库存量 = 日需求 × 补货周期 × (1 + 安全系数)算出来的。我见过有工厂把安全系数定成0.5,结果库存堆成山,老板还以为是看板管得好。
第三个坑:搞形式主义。看板挂上墙,但员工不按看板操作,还是听班组长喊。为啥?因为考核指标没变。你考核工人“产量最大化”,他当然不管拉动不拉动,闷头干完拉倒。所以推行看板,先得改考核。
❗别以为这只是管理软问题。我告诉你,看板数量算错了,整条线都会停。有个客户,取货看板印少了,料运不到位,线停了两小时,损失比做一百张卡片贵多了。

看板管理的硬件:一张纸还是扫码枪?
很多人纠结用纸质还是电子。我的建议:先从纸质开始。为什么?因为纸质看板能让你“看见”问题——卡片堆积了,说明供给过剩;卡片空了,说明供给不足。电子看板把问题藏进了屏幕里,不是不好,是容易让人忽略。
等流程跑顺了,再上电子也不迟。现在通用的做法是:RFID标签或二维码看板,扫码拉动,数据实时同步ERP。但前提是你们工厂的Wi-Fi和系统要稳定,不然扫码扫不进去,员工直接摔PDA。
至于要不要买车间的自动化物流小车,那是另一个话题。看板管理管的是“信息流”,物理搬运怎么实现,可以人推,也可以AGV。
问答环节
问:我们厂产品种类多,每种零件都搞看板,卡册厚得像字典,根本翻不过来,怎么办?
答:这是典型问题。种类多不等于种类都适合看板。建议用ABC分类法,只对A类高频零件实施看板,C类用安全库存或按计划生产。你先把80%的流量管住,剩下的慢慢再梳理。另外,看板也不是非要“每件一张卡”,可以搞批量信号看板,空到一个数量再触发,减少卡片张数。
问:上马看板管理,到底需要哪些硬件投入?具体怎么落地?
答:硬件投入其实很低。起步阶段,打印几张卡片、买几个箱子放看板,加上培训,几千块钱够了。真正贵的是“改变习惯”和“算准参数”。落地步骤我建议分五步:1.选一条示范产线;2.算工序节拍和库存水位;3.设计看板流转路线;4.培训员工并试运行;5.收集数据,调整看板数量。别想一口气全厂铺开,先从一个小区域跑通。
最后说点真心话

看板管理不是什么灵丹妙药。它解决的是“计划与执行的脱节”问题。如果你的车间连基本的5S都没有,设备故障率动不动就停线,那先别搞看板——先把基础打牢。看板是“锦上添花”吗?也不是。它是把现场问题暴露出来的工具,但暴露问题不等于解决问题。
我见过最成功的案例,是一家中型汽配厂,老板亲自带了三个车间主任,花了三个月,把看板从一张卡片做到电子化。第一周乱得像菜市场,第二周开始顺畅,一个月后库存下降30%。那位老板跟我说:“以前我每天追着计划跑,现在计划追着看板跑。”——这话有点绕,但你就那感觉。
说真的,看板管理不需要大投资,需要的是决心和耐心。你要是想上,先想清楚:你愿意为了解决现场问题,去改变你们的生产管理习惯吗?如果愿意,那就从一张卡片开始试。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:看板管理:车间里那张小卡片,到底凭什么管住生产? https://www.dachanpin.com/a/tg/67097.html