哎,说起钣金加工,真是又爱又恨。
爱的是,一块平平无奇的钢板,经过下料、折弯、焊接,就能变成实实在在的产品,那种成就感是别的工种给不了的。恨的是,这行里头的坑太多了,一个不留神,废件一批接一批。
我入行十五年,踩过的雷比吃过的米还多。今天不整那些虚头巴脑的理论,就讲点实在的,全是经验之谈。
下料:激光切割和数控冲床,别选错
一张图纸到手,第一步就是下料。现在最主流的两种方式:激光切割和数控冲床。
激光切割,优点是精度高、切缝窄、切面光滑,特别适合带复杂轮廓的零件,比如钣金外壳里的异形通风口。而且不挑材料,冷轧板、不锈钢、铝板都能切。但缺点也明显——热影响区。切割边缘被高温烧过,会形成一层硬质层,后续折弯时极容易开裂。
所以我常跟客户说,如果你要求折弯性能,激光切割的速度和功率得调好,别光顾着贪快。
数控冲床呢,效率高,适合批量生产。比如一个配电箱,上面几十个孔,用冲床一次冲出来,几分钟搞定。但冲床的模具费用高,换模时间长,形状太复杂的东西冲不了。而且冲出来的边缘会有轻微毛刺,还得去毛刺。
怎么选?很简单:小批量多品种用激光,大批量规整件用冲床。要是介乎中间,那就要算算成本了。
💡别看了,实际生产中我就吃过亏。有一次接到一个订单,一千件面板,形状不算太复杂,就是孔多。我用激光切,一片一片切,切了三天才完结;后来一个老师傅说,你用冲床啊,半天就给你搞定。我当时就傻眼了。

折弯:老师傅的绝活,全在回弹里
下完料,关键戏来了——折弯。
别以为折弯就是把板子压弯。同样的90度角,不同材料、不同板厚,模具压下多少深度,完全不同。因为材料有弹性,压完后它会自己弹回来一点,这就是回弹。回弹量多少?靠经验,靠手感。
我见过一个新买的数控折弯机,编程老师傅根本不看电脑,直接手动输入下压位置,出来的角度准得离谱。机器是死的,人是活的。
问:折弯边上的孔是不是容易变形?怎么避免?
答:对,如果孔离折弯线太近,折弯时孔会被拉变形。一般设计上要求孔边距至少是板厚+折弯半径,所以孔不能太靠边。如果已经做了,就只能先折弯后冲孔,或者把孔加大,折完再焊接补上。
还有,折弯裂纹问题。很多原因,比如板材太硬、R角太小、折弯方向不对。但最常见的其实是边缘毛刺。激光切割后边缘有挂渣,折弯时就是应力集中点,一弯就裂。所以切割完一定要去毛刺。
❗记住:不锈钢板折弯,R角至少是板厚的0.8倍,低于这个数,别怪模具不给力。

焊接:薄板焊接必须控制电流
钣金件的焊接,说难不难,说简单也真简单。只要控制住热变形,基本就成功了。
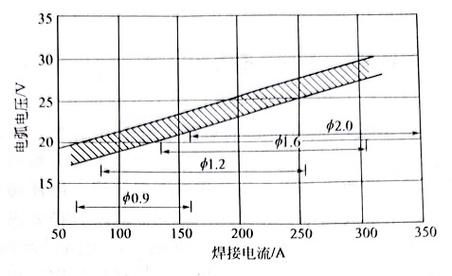
比如焊1.2毫米的薄板,电流稍微大一点,就烧穿了。我新手时焊坏了一堆板,才慢慢摸到门道:小电流,快速焊,用脉冲氩弧焊。焊接顺序也要讲究,对称焊,跳着焊,别连续焊一条长缝。
焊完以后别急着冷却,先留着自然冷却,不然容易翘曲。如果有变形,就上校平机。
表面处理这里要插一句:很多件焊完以后直接喷漆,结果过一段时间漆面爆皮。为什么?没有处理干净。焊渣、油污、氧化皮都在,漆根本挂不住。正确的做法是先打磨、去油,然后磷化,或者喷涂前用专用清洁剂处理。
✅不锈钢件表面有划痕,可以用拉丝布顺着纹理打磨,但要注意方向一致,不然更难看了。
展开计算与公差:设计员最常犯的错
很多客户拿着图纸来,上面标着±0.1毫米公差。我只能苦笑。钣金加工能稳定做到的精度是±0.2毫米左右,折弯件尤其难。你要是标那么紧,成本翻好几倍,最后还未必合格。
所以,设计的时候,你要了解钣金工艺的合理公差范围。
还有一个大问题:展开尺寸。很多设计直接给出成型尺寸,但加工时要把板展开成平面。这中间需要计算折弯系数或扣除值。不是简单加加减减,它跟材料厚度、折弯角度、模具都有关系。
问:为什么我画的展开图尺寸,加工出来总是不对?
答:因为你没有考虑材料的中性层。钣金折弯时,板材外侧拉伸,内侧压缩,中性层既不被拉也不被压。展开尺寸就是沿中性层的长度。中性层到内边的距离叫K因子,不同条件下数值不同,需要用软件配合实际试模来标定。你直接用外形尺寸相加,肯定不对。
我建议,用SolidWorks的钣金模块画图,把K因子参数设对,展开才靠谱。
结构设计容易埋的坑
说实话,很多钣金产品设计,根本没考虑后续加工。比如,有一个常见的错误:折弯边上的缝隙没有留间隙,结果折弯时挤在一起。还有,沉孔设计在薄板上,背面凸起,影响装配。
另外,尽量统一折弯方向,减少翻转次数,这样效率高还省时。还有,能用一道折弯的,就别设计成两道,因为每多一道工序,成本就加一分。
💡如果你不确定,可以直接把我的建议发给你的供应商,让他们提意见。成熟的加工厂都会给你改图。
新工艺与智能化

现在钣金加工已经不完全靠老师傅了。光纤激光切割机,功率更高,切得更快,切面堪比镜面。还有自动上下料系统,减少人工搬运。折弯机器人也可以二十四小时工作。
但有一点没变——工艺的底层逻辑。回弹还在,热变形还在,展开计算还是那么重要。设备提升了,但经验依然是核心竞争力。
说了这么多,其实钣金加工看似简单,想做好却不容易。希望你能少走点弯路。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工实战经验:从下料到折弯,细节决定成败 https://www.dachanpin.com/a/tg/67206.html