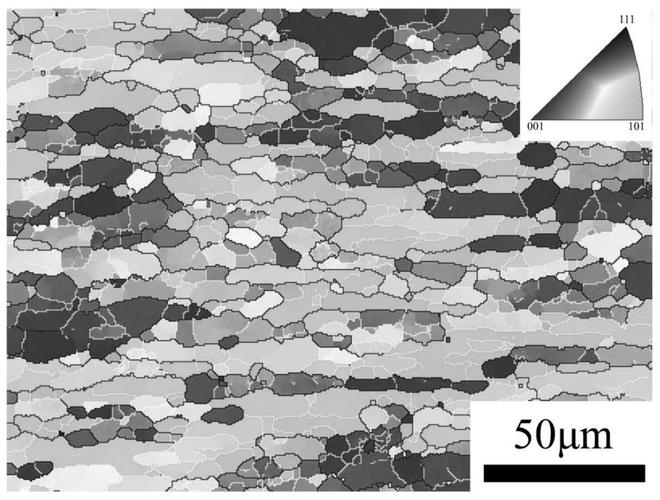
干这行十几年了,每次看到车间里那台老掉牙的淬火炉,心里还是有点发怵。不是怕它坏——怕的是有人把淬火当成简单的“烧热了扔水里”。兄弟,热处理要是这么简单,我们这些工程师早该下岗了。今天就唠唠淬火这道工序,说点课本上不细讲、但现场真能要命的事。
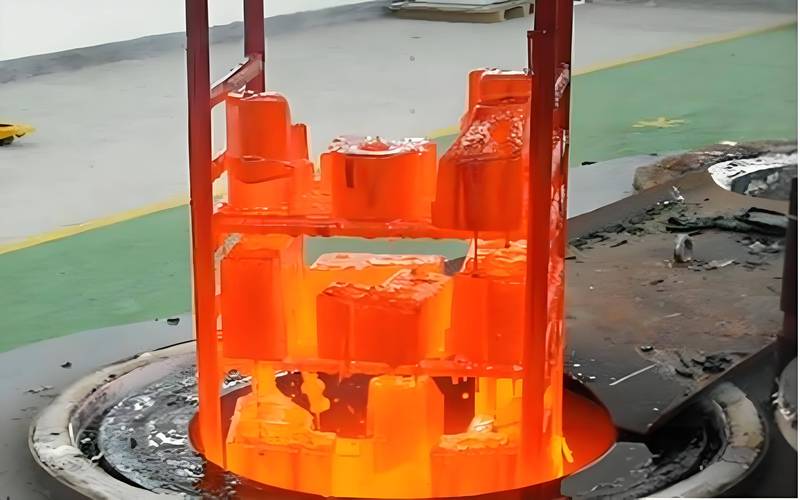
一、淬火到底在“淬”什么?

说白了,淬火就是为了把钢弄硬。怎么硬?先加热到奥氏体区,然后来个急冷,让碳来不及析出,硬生生憋出马氏体。这一憋,硬度上去了,但脆性也跟着来了。所以很多新手师傅只盯着硬度计上的数字,我却总想问问:你那个零件是要做刀具还是做弹簧?
举个例子,45钢加热到840℃左右,水淬后硬度能到HRC55以上,但你要是直接拿来当连杆用,我保证它断得比薯片还脆。这时候就需要回火来调,回火温度一上去,硬度降一点,韧性补回来。玩过游戏的都懂,没有完美属性,淬火和回火就是tank和输出的平衡。
对了,别迷信“淬透性”这个参数。实验室数据是一码事,现场实际冷却又是另一码事。同样的钢,换个淬火介质,结果能差出一大截。所以,真正的高手先看冷却曲线,再谈材料成分。
二、加热那点事儿:不是越猛越好
有人为了赶产量,把炉温调得高高的,恨不得工件两分钟就透烧。兄弟,你这是嫌零件变形不够大还是氧化皮不够厚?加热速度太快,内外温差大,热应力加组织应力一起上,裂纹就这么来了。尤其是一些形状复杂的模具钢,一升温就像在鬼门关前走一遭。
我的建议是:按有效厚度算加热时间,留出均温段。别小看那十几分钟的保温,它能让碳化物充分溶解。加热温度过高还会让奥氏体晶粒粗大,淬出来的马氏体针又粗又直,脆得像玻璃。这时候你再想补救,只能返工重新正火,费时费力,老板脸色能好看吗?
💡实话说,现在很多厂用真空炉或者保护气氛炉,氧化问题解决了,但辐射加热和热风循环对薄壁件还是有讲究。别以为真空炉就是万能保险箱,加热不均匀照样给你颜色看。
三、冷却:最考验功夫的一步
冷却介质的选择,那真是八仙过海。水、油、盐水、聚合物淬火液,甚至还有风冷、喷雾冷。每种介质都有自己的脾气,你伺候不好它,它就给你搞出软点或者开裂。
水冷最快,但容易产生变形和裂纹,尤其对形状复杂的零件。油冷温和些,但高温阶段冷却能力不够,可能淬不硬。所以就有了分级淬火、等温淬火这些骚操作。我自己最常用的是分级淬火:先在150℃左右的热浴里待一会儿,让零件温度均匀了再空冷。这招对付模具钢,绝了。
问:淬火时工件入水的方式有什么讲究吗?
答:当然有!不是随便往水里一丟就完事。原则是薄的部位先入水、厚壁后入水,对称入水,避免气膜滞留。比如板形零件要侧面入水,细长轴要垂直入水。入水方式不对,局部出现软点或者翘曲变形,到时候哭都来不及。具体操作要工人师傅反复练习,光看书没用。

四、常见缺陷:裂纹、变形、软点,一个比一个烦
裂纹是最头疼的,往往是在淬火冷却后期产生的。因为马氏体转变伴随着体积膨胀,如果表面已经变硬了,心部还在收缩,拉应力一上来就崩了。这时候你要是还死脑筋用太激烈的介质,那就是和零件过不去。
变形就更普遍了,尤其是细长件。解决办法很多:预变形、压床淬火、加内孔塞子……我觉得最省事的方法是优化形状设计,但很多设计人员压根不懂热处理,画出来的一字槽转个弯,那就是应力集中源。
软点这东西,多半是冷却不均匀。工件互相叠压,或者表面有污物,都容易导致气泡停留。用盐水或碱水能改善,但要注意防锈。另外,别忽略搅拌!循环淬火液的效果比静置的好不是一点点。
五、现场操作口诀:经验值千金
想当年我师父教我的时候,总爱念几句自己的口诀。现在我也传给你们:
“一烧透,二冷匀,三回火,四校直。”
听着简单吧?但里面门道多了。比如“烧透”不是看着红就行,要看火焰颜色和脱碳情况。“冷匀”是让你动起来,工件在介质里摆动或者搅拌介质。“回火”要趁热,淬完火别放凉了再回,那等于先遭罪再受刑。
问:淬火后必须马上回火吗?能不能隔天再说?
答:绝对不能!淬火后零件内部残留大量奥氏体和应力,放一晚可能自己开裂。尤其高碳钢、合金钢,必须在2小时内回火,最好趁工件还有余温就进炉。别偷懒,不然第二天看见地上裂了,别怪我没提醒你。
六、现代热处理的新玩法:数字化和智能化
现在车间里都讲究工业4.0了。我们厂早就上了实时温度监控和真空炉自动程序,数据实时上传,和MES系统联动。说实话,刚开始挺排斥的,觉得老师傅的经验要失传了。但现在看,确实能减少人为失误,还能追溯每一炉的工艺记录。
不过话说回来,再牛的软件也替代不了一颗敬畏的心。热处理是“隐形工序”,零件表面看起来没变化,但内部结构天翻地覆。出了事,质检都用X光才能看出来。所以,无论设备多先进,操作者的手感、判断力依然很重要。
💡如果你正在犹豫要不要上数字化热处理设备,我的建议是:先把你现有的炉子校准一遍,保证温度均匀性,然后再谈自动化。不然数字采回来全是错数据,AI都救不了。
七、结语:别把热处理当夕阳产业
现在很多年轻人不愿意进车间,觉得热处理又脏又累。但说实话,没有热处理,高铁的车轮、飞机的起落架、你手里的手机模具,全都白搭。这门手艺,永远有饭吃。关键是得用心琢磨,把每一次加热冷却都当成一次手术,而不是机械地走流程。
最后送你一句:热处理不是玄学,是科学加经验。多看点金相照片,多记录现场数据,多和老师傅聊聊天。别光看书本上的临界温度,那是理想状态。实际炉子里的每一度,都是钱买来的。好了,不啰嗦了,我去盯炉子了,有事评论区聊。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理中的淬火工艺:从加热到冷却,每一步都是关键 https://www.dachanpin.com/a/tg/67211.html