电火花加工(EDM)中那些坑:从放电参数到加工效率,老工程师的实战心得

说实话,干电火花这行十几年了,最烦听人说“电火花嘛,就是调个电压放个电”。——真的能气死人。放电参数、冲油压力、电极材料、极性效应……每个环节都能让加工质量天翻地覆。今天不谈空泛的理论,就聊几个我踩过的坑,还有那些写在说明书之外的经验。 ## 为什么你的电火花加工(EDM)效率总比别人的低? 先问个现实问题:同样的机床,同样的模具钢,人家一个班打出来几件,你还在为“二次放电”擦屁股。差距在哪?多半是冲油方式不对。懂的自然懂,高压冲油和浸油加工,表面粗糙度能差两个等级,更不用说排屑效率了。 💡 **经验**:粗加工时用高压冲油,精加工时改浸油或低压冲油。别死脑子一个参数用到天黑。 有一次,我盯着一个深窄槽搞了三个小时,紫铜电极都烧成“麻子脸”了。后来师傅过来看了一眼,直接说:“你冲油嘴对着工件侧面,槽里的铁屑怎么排出来?”那一刻,醍醐灌顶。 问:为什么电火花加工(EDM)中,深窄槽特别容易产生积碳和拉弧? 答:深窄槽的放电间隙小,排屑通道狭窄。如果冲油压力不足或方向不对,加工产生的金属屑在间隙中聚集,导致异常放电。轻则表面粗糙度变差,重则电极烧损、工件报废。所以遇到深窄槽,优先考虑增加辅助冲油孔,或者采用间歇抬刀(摇动)方式改善排屑。 ## 电极损耗——老生常谈的问题,却总有新花样 电极损耗率(TWR)是电火花加工(EDM)的核心指标之一。但你知道低损耗和零损耗的区别吗?用石墨做电极,粗加工可以做到接近零损耗,但精加工呢?反而损耗加大。原因在于放电能量和脉冲宽度的匹配。 举个例子,我见过一个老师傅,用单纯靠调整脉冲间隔就把铜电极的损耗从每平方厘米0.3克降到0.05克。关键是找到了那个“平衡点”——既维持极间稳定放电,又不让电极表面温度过高。
电火花加工电极损耗对比图
电火花加工电极损耗对比图
不过话说回来,现代脉冲电源已经智能化了,很多电参数都可以自动优化。但如果你不了解原理,出了问题连排查方向都没有,对吧? ## 表面变质层——藏在光洁表面下的隐患 很多客户做完EDM直接又抛光,觉得表面光滑就万事大吉了。实际上,电火花加工(EDM)表面存在一层几微米到几十微米的变质层(重铸层)。这层东西硬度高但脆性大,还可能存在微裂纹。对模具寿命来说,这简直是个定时炸弹。 ✅ **应对措施**:精加工后,使用小电流、窄脉冲做一次“混粉加工”或“二次修整”,可以显著减少变质层厚度。有条件的话,用化学抛光或电解抛光去除变质层。 问:电火花加工(EDM)后,表面为什么会有微裂纹?怎么避免? 答:放电瞬间温度极高,冷却后材料发生相变,产生拉应力。当应力超过材料强度时,就会出现微裂纹。可以通过减小单次放电能量、使用镜面电火花工艺、以及在加工结束后进行去应力处理来避免。另外,不要忽略模具钢的碳化物偏析,材料本身也有责任。 ## 别迷信“傻瓜机”——工艺参数仍然要人脑干预 现在很多电火花机床号称“一键智能”,但实际生产中,材料批次、石墨品质、电极设计、工件夹持……变量太多了。我亲眼见过两台一模一样的机床,加工同样的工件,用相同的参数,结果一台表面粗糙度Ra0.4,另一台Ra0.8。为什么?机床状态不一样。所以,头脑清醒点,参数表只是起点。
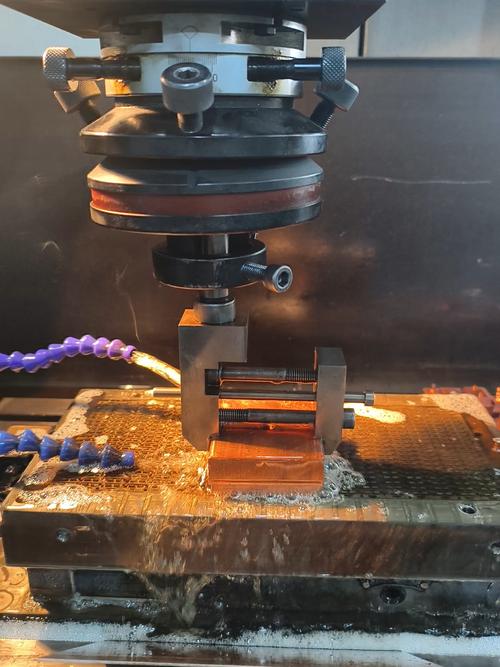
电火花加工机床加工现场实拍
电火花加工机床加工现场实拍
我的习惯是记录每一批工件的实际参数和结果。长年累月下来,这些数据比厂家的手册管用多了。 ## 关于电火花加工(EDM)的保养与安全,也得啰嗦两句 很多人觉得电火花是电腐蚀,没什么危险性。但火花油一旦闪点过低,或者液面没保护电极,容易起火。再说了,加工液中分解出的CO、CH4等气体,通风不好简直就是慢性自杀。 ❗ 提醒:每周检查一遍过滤系统,火花油用久了电导率升高,会影响加工稳定性。别等工件精度不达标才想起换油。 好了,就说这些吧。其实还有很多细节,比如摇动方式、补偿量计算、电极夹具对位……这些留到下次再聊。如果你也遇到过类似的坑,欢迎在评论区吐槽。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM)中那些坑:从放电参数到加工效率,老工程师的实战心得 https://www.dachanpin.com/a/tg/67217.html

赞 (0)
磨削加工中的“隐形杀手”:砂轮修整与表面烧伤
上一篇 2026-08-14 11:36:44
激光切割厚板工艺实战:参数、陷阱与误区
下一篇 2026-08-14 12:14:44

相关推荐

  • 液压系统维护为何总被忽视?——从故障诊断到智能预警的实战经验

    去年冬天,凌晨三点,一条产线突然停机——就因为一台液压泵的内泄超标,导致整个液压系统压力崩溃。抢修团队折腾了六个小时,损失超过百万。事后拆解,发现液压油里的微小颗粒就像慢性毒药,早把柱塞滑靴磨得不成样子。说实话,这种事本可以避免。对吧?但现实是,大多数工厂对液压系统的态度就是“不漏油就接着用”,直到出大问题才后悔。 我见过太多这种案例了。液压系统明明是工业设…

    2026-06-18
  • 工厂降本千万的秘密:做好预防性维护,告别停机救火

    去年跟东莞一个做汽车冲压件的老板喝茶,他拍着大腿说,今年光设备这块就省了120万!放在三年前,他的车间半个月一大停,三天一小停,抢修队连吃饭都要抱着手机待命,赚的钱大半都填了停机损失和备件库存的坑。变了啥?就是把原来出事才修的逻辑,换成了真真正正的预防性维护。 为什么九成工厂的预防性维护都是白花钱? 你去很多工厂转,墙上都贴着预防性维护的制度,文件夹里堆满了…

    投稿 2026-08-17
  • 工业人工智能(AI)的落地之痛:一个老工程师的掏心话

    去年我们在一条冲压产线上试水AI预测维护,结果系统上线第一个月就狂发警报。报警信息铺天盖地,但产线稳如老狗。排查半个月——才发现是振动传感器装歪了5度。就5度!你说气人不气人?这就是工业AI的日常:预期很丰满,现实却骨感得要命。 一、从“万能药”到“安慰剂” 工业人工智能(AI)被吹了好几年。说实话,我们这些搞制造的人,起初真有点被忽悠瘸了。供应商的PPT里…

    2026-07-01
  • 掌心的温度

    李桂兰捏着那张皱巴巴的汇款单,指腹反复摩挲着 “希望工程” 四个字。窗口里的年轻柜员抬头笑了笑,说这是本月收到的第三笔来自这个老小区的捐款。她没解释这钱是捡了三个月塑料瓶换来的,只把找零的硬币仔细塞进蓝布手帕,那里面还裹着张泛黄的照片,是三十年前她资助过的女孩寄来的。 女孩如今在南方小城当老师,去年夏天带着学生来旅游时特意找过她。两人站在斑驳的楼道里,女孩从…

    2025-09-23
  • 拉动系统落地实录:那些教科书不会写的坑

    拉动不是“有板就灵” 上个月,一家做家电冲压件的老板拉我进车间,墙上挂着崭新的看板,电子屏滚动着工单——一切看起来都挺“拉动”。但我随手拎起一张在制品看板卡,发现上面的数量是三天前写的。再问领班:“这张卡到底触发补料了没?”他挠头:“物料够用,我们就没管它。” 得,崩了。 看板这玩意儿,80%的厂子把它玩成了装饰品。不是挂上去就叫拉动。拉动的核心是下游消耗触…

    2026-06-28

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息