
超声波加工:硬脆精密加工的隐形王牌

很多搞精密加工的老炮,一碰到碳化硅、氧化铝陶瓷、蓝宝石这类材料就头疼。硬得离谱,还脆,刀切崩,激光打裂,好好的材料做一半就废了,良率上不去,亏到心疼。

为什么超声波加工是硬脆材料的最优解?

很多人没搞懂超声波加工的原理,以为就是普通加工加个振动,其实完全不是这么回事。它不靠刀具硬切材料,是靠工具端面做每秒几万次的高频振动,带动磨料悬浮液反复撞击工件表面,把需要去除的材料一点点微观剥除。全程受力极小,属于典型的冷加工,根本不会给硬脆材料带来内应力和崩边问题。
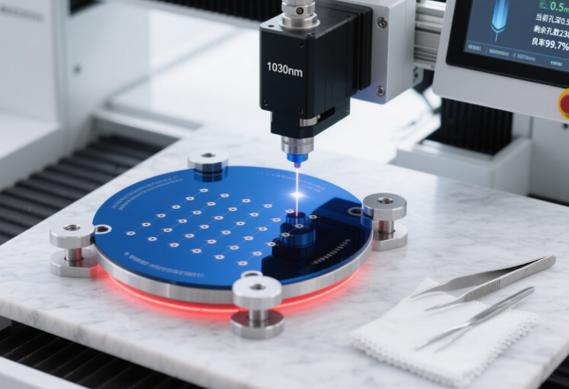
工业超声波加工机床加工碳化硅陶瓷场景
工业超声波加工机床加工碳化硅陶瓷场景
问:超声波加工只能加工硬脆材料吗? 答:当然不是,只是它在硬脆材料上的优势太突出了。加工金属复杂型腔也能用,只不过现在大部分工业场景里,大家找超声波加工,十有八九是冲着蓝宝石、陶瓷、半导体晶圆这些难啃的骨头来的。普通铣削加工硬度超过HRC60就拉不动刀了,超声波加工不管你硬度多高,只要是脆的,它都能加工,精度还能稳在微米级。 说白了,传统加工搞不定的活,找超声波加工,十有八九能成。

2024年超声波加工的最新工业落地

这两年第三代半导体、高端消费电子爆火,超声波加工直接从冷门工艺变成了香饽饽。 先说半导体领域,碳化硅衬底的切割、倒角、磨边,原来用金刚石线切割,损耗大,还容易崩边,现在很多头部厂商都换成了旋转超声波加工。我接触过一家东莞的衬底代工厂,换了新工艺之后,材料损耗降了16%,良率提了8个点,赚的钱半年就收回了设备成本。 再看消费电子,你手里手机的蓝宝石摄像头保护片,智能手表的陶瓷表壳,上面那些直径不到0.1mm的微孔,十个有九个是超声波加工出来的。还有新能源汽车的陶瓷绝缘片,复杂形状的型腔,也是超声波加工的活。
超声波加工蓝宝石摄像头玻璃微孔成品
超声波加工蓝宝石摄像头玻璃微孔成品
问:超声波加工和激光加工比,哪个更适合做微孔? 答:这个得看材料和要求。激光加工是热加工,打完孔边缘会有热损伤,硬脆材料还容易出现隐形微裂纹,后期使用很容易开裂。超声波加工是冷加工,全程工件温度不会超过100度,孔壁光滑,尺寸公差能控制在±0.002mm,只要你不是打几百纳米的那种超微孔,超声波加工的综合成本和良率都比激光好太多,不信你去问问做玻璃陶瓷微孔的工厂,大部分都选超声波。

选超声波加工方案要踩的坑

很多工厂第一次上超声波加工,上来就问“最大功率多少”“最大行程多大”,其实完全找错了重点。说实话,适合你的才是最好的,堆参数没用。 💡 给你几个我跑了几十家工厂总结出来的实操经验: ✅ 加工厚度超过10mm的厚壁硬脆工件,一定要选变幅杆振幅大于30μm的设备,别图便宜买小振幅的,磨料打不进去,效率低到你怀疑人生。 ❗ 做批量精密加工,一定要选带刀具磨损闭环补偿的,不然刀磨完了设备还在傻转,一批做下来十个孔九个公差不对,赔材料赔工期,亏到姥姥家。 不过话说回来,现在国产超声波加工设备已经做得相当成熟了,没必要一味追进口品牌。上个月我去苏州工业装备展转了一圈,好几家国产厂商做的旋转超声波加工头,精度稳定性跟进口差不了多少,价格只有进口的三分之二,真香。 还有一个百分之九十的新人都会忽略的点,就是磨料粒度的选择。不是越细越贵的磨料越好,加工碳化硅块料用W20的金刚石磨料就够,加工玻璃用W10的就行,选错粒度,要么效率上不去,要么表面粗糙度不合格,浪费钱不说,还耽误交货。 现在精密制造越做越小,越做越精,越来越多的零件用硬脆新材料,超声波加工的用场只会越来越大。很多原来做传统机加工的小厂,加一台超声波加工设备,就能接原来接不了的高端订单,利润直接翻一两倍,这都是我亲眼见过的事。 要是你现在也卡在硬脆材料加工这一步,真的可以试试超声波加工,没准就能打开一片新市场。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:硬脆精密加工的隐形王牌 https://www.dachanpin.com/a/tg/67357.html

赞 (0)
水刀切割:被工业圈低估的冷切割万金油
上一篇 2026-08-16 09:29:54
工业装配:从人工到人机协同的变与不变
下一篇 2026-08-16 10:10:57

相关推荐

  • 阳光下的能量宝库:太阳能的多元价值与实践

    太阳能作为一种广泛存在于自然界的能源形式,早已融入人类生活的方方面面。从远古时期人们利用阳光取暖、烘干食物,到现代社会通过精密设备将光能转化为电能供家庭和工业使用,这种清洁能源始终以温和且可持续的方式,为人类活动提供着重要支撑。与煤炭、石油等传统化石能源不同,太阳能的获取过程不会产生温室气体排放,也不存在资源枯竭的风险,这使得它在当下全球对环境问题日益关注的…

    2025-09-10
  • 模具设计新思路:随形冷却水道到底有多神?

    说实话,搞了十几年模具设计,最让我头疼的就是冷却系统。传统水路,说白了就是钻几个直孔,顶多斜着打,再用堵头一通折腾。产品形状稍微复杂点,热点区域根本冷却不到,注塑周期被拖得老长,变形还控制不住——那种无力感,谁干谁知道! 传统水路设计的死穴 就拿我们去年一个车灯反射镜项目来说,产品中间厚、边缘薄,薄的地方早凉透了,厚的地方还烫手。我们绞尽脑汁设计了一套并列直…

    2026-06-25
  • 当仓库不再只有灯光与汗水:仓储自动化里的温度与新生

    走进城郊的大型仓库,曾经此起彼伏的拖车轱辘声、货架碰撞声渐渐淡去,取而代之的是机械臂轻柔的转动、AGV 小车平稳的滑行,还有工作人员脸上不再紧绷的笑容。这些细微的变化,藏着仓储行业最动人的转型故事 —— 不是冰冷的机器取代人力,而是科技用温柔的力量,重新定义了 “仓储人” 的日常,让那些曾被汗水浸透的时光,慢慢长出了新的模样。 老张在仓库里干了十五年,双手布…

    2025-08-28
  • 磨削加工精度控制实战:从砂轮选择到在线检测 — 一个老工匠的掏心话

    干了二十多年磨削,我到现在还记得刚入行时师傅那句话:“磨床这玩意儿,七分靠砂轮,三分靠手艺。” 当时不信邪,觉得操作工的手感才是王道。结果呢?报废率给我上了一课。❗ 现在搞精密加工,动不动要求微米级公差,光凭手感?痴人说梦。但话说回来,完全迷信高端设备也是傻——你给五轴磨床配个不平衡的砂轮,一样白瞎。 今天不扯虚的,就聊聊我这些年栽跟头栽出来的经验。涉及的技…

    2026-06-28
  • 人机协作:国内制造车间的落地真相

    上个月去长三角跑了五家不同品类的制造车间,差点推翻我之前对人机协作的所有认知。前几年跑工业圈,所有人都在喊全自动化、无人工厂,仿佛车间里看不到人才是终极答案。现在风向变了。 为什么全自动化反而走不通? 说白了,现在消费端的需求变得太快。一款热门车型卖两三年就要改款,小到前脸轮廓,大到车身结构,说改就改。全自动化焊装线改一次,动辄千万成本,还要停线一周以上,亏…

    投稿 2026-08-27

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息