为什么很多工厂做失效模式与影响分析(FMEA)都是白忙活?

跑了快十年制造业现场,见过太多离谱的操作。 厚厚的一本失效模式与影响分析(FMEA)报告,盖完章锁进文件柜,从交付那天起就没人再翻开过。 客户审厂拿出来凑数,体系审核拿来过关,除此之外,屁用没有。

别把失效模式与影响分析(FMEA)做成合规作业

现在只要是给汽车主机厂、新能源供应链供货,哪家不要FMEA? IATF16949体系也要求必须有,所以很多工厂的逻辑很简单:反正就是做个文件应付检查,找个工程师抄去年的模板,改改产品型号和日期,交上去完事。
工厂锁在文件柜的FMEA报告纸质版
工厂锁在文件柜的FMEA报告纸质版
问:我们过了IATF16949,体系里要求的FMEA都做了归档,为什么还要说没用? 答:IATF要的是你有这个文件,客户要的是你真的能提前识别风险。你抄十年前的旧模板,产品都迭代三批了,失效模式还是老一套,出了问题翻FMEA根本找不到对应分析,这不就是白做? 说实话,我见过最多的操作,就是RPN打分全靠拍脑袋。 大家心照不宣把分往低了打,严重度给3,发生度给2,探测度给2,算下来RPN12,远低于设定的改进阈值,省得领导要求改设计改工艺,平白添一堆麻烦。 真等到批量出问题,整线停拉,赔客户几百万违约金,回头翻FMEA,那个失效模式根本就没写进去。 滑稽不? 不过话说回来,这事也不能全怪干活的工程师。很多工厂本来就没把FMEA当成预防风险的工具,只是当成合规的敲门砖,能不白忙活吗?

做好FMEA核心是找对“失效”,不是凑条目

很多新手做失效模式与影响分析(FMEA),第一件事就错了:把失效后果当成了失效模式。 写什么“产品强度不够”“客户使用体验差”,这都是失效带来的结果,不是失效本身。 真正的失效模式要具体,要指向发生了什么:“焊接熔深不足0.5mm”“冲压后零件平面度超差0.2mm”“螺栓拧紧扭矩偏移10%”,这才是能用来分析的失效模式。
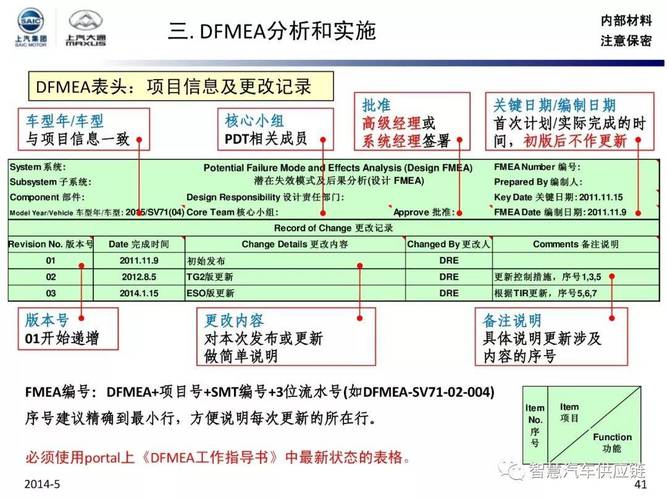
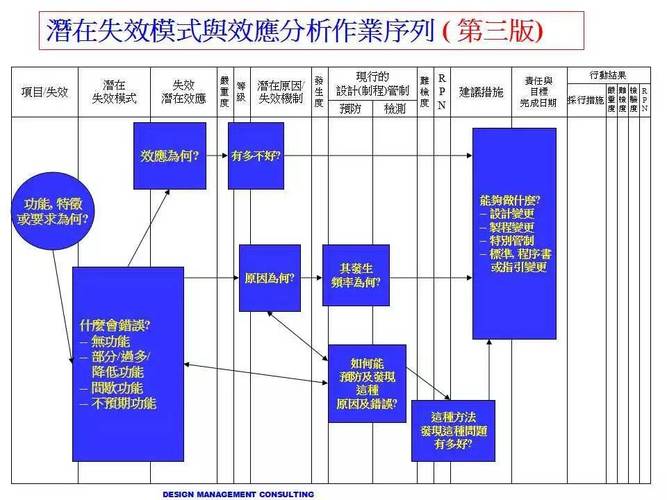
汽车零部件DFMEA失效模式分析表手写稿
问:设计FMEA和过程FMEA到底怎么分?我经常搞混,写的时候串了。 答:一句话就能说清。DFMEA找的是产品本身功能的失效,你设计的这个连接螺栓要求承受1000N的预紧力,达不到设计要求,这是DFMEA要管的;PFMEA找的是生产过程中产生的失效,比如你拧螺栓的扭矩扳手过期没校准,实际拧出来的螺栓预紧力全都不合格,这是PFMEA要管的。边界划清楚,就不会乱。 现在2024年了,很多软件厂商吹什么AI全自动生成FMEA,我劝大家别交智商税。 AI能帮你整理历史失效数据,能帮你填表格,但是核心的失效识别,还是要靠天天泡现场、懂产品懂工艺的老工程师来拍板。AI没见过你家生产线的偏差,没吃过你家产品出问题的亏,怎么可能帮你找对风险? 💡 几个实操的硬标准,你可以对着看看自己家的FMEA对不对: ✅ 所有失效模式都对应具体的功能偏差,不是模糊的后果描述 ✅ 高风险项都有对应的改进措施,明确了负责人和完成时间 ✅ 产品改型、工艺变更、出现新的售后问题后,第一时间更新了FMEA ❗ 缺一个,你的FMEA就没做到位

做好失效模式与影响分析(FMEA)的低成本入门思路

做好失效模式与影响分析(FMEA)的低成本入门思路
很多工厂一听说做FMEA,就觉得要投入好多人好多时间,搞好几个月才能出结果,最后干脆不做了。 其实完全没必要追求一步到位。 给大家一个非常落地的思路:先把过去三年所有的售后投诉、生产不良、客户退货拉个清单,把这些已经发生过的问题,一条条拆解成失效模式,放进你的FMEA里,这就已经覆盖了80%的核心风险。 比你坐在会议室里拍脑袋想三天靠谱多了。 还有一点,做FMEA绝对不能让质量部一个部门自己干。一定要拉人,设计要来人,工艺要来人,生产要来人,售后必须来人。 售后天天跟客户的坏件打交道,最懂哪里容易坏,最懂坏了之后影响有多大,把他们排除在外,你能找出什么真问题? 最后说句实在话,工业领域所有的质量工具,本质都是帮你少亏钱的。失效模式与影响分析(FMEA)诞生半个多世纪,从航空航天用到汽车制造,本身是经过无数验证的好工具。 别把好经念歪了,别把防风险的盾,变成了挡审核的纸。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么很多工厂做失效模式与影响分析(FMEA)都是白忙活? https://www.dachanpin.com/a/tg/67381.html

赞 (0)
上一篇 2026-08-16 16:18:20
测量系统分析(MSA):别让你的质量检测白忙活
下一篇 2026-08-16 16:42:58

相关推荐

  • 磨削加工:别拿它当普通精加工,它才是高端零件的最后一道命门

    干机械这行快二十年,我见过太多离谱的事。车铣刨都做得漂漂亮亮,尺寸公差卡得严丝合缝,最后到了磨削这一步,直接翻船。很多外行人甚至不少入行没几年的年轻人,都觉得磨削就是个“收尾的粗活”,随便磨磨就行。真出事了才喊冤,怎么也想不到问题出在这最后一步。 为什么说磨削加工是高端制造的隐形门槛 现在不管是航空航天的叶片,新能源汽车的电机轴,还是半导体的晶圆衬底,哪一样…

    投稿 2026-09-27
  • 从航天到新能源:现代焊接工艺的核心要求

    跑现场跑了快二十年,见过太多本来快成的项目,最后栽在焊接上。 为什么现在的焊接工艺,比十年前难了十倍? 十年前焊个普通桥梁车架,只要不漏不裂就能过验收。现在呢? 新能源汽车的电池托盘,要轻就得用铝锂合金,还得承受几十年的颠簸腐蚀,一个针尖大的气孔都能要了整个产品的命。航天的卫星结构件,要承受正负两百度的温差,焊完变形不能超过一微米,差一点都不行。说实话,这哪…

    投稿 2026-09-01
  • 减速机选型不是儿戏:那些年我们踩过的坑

    做设备十几年,最怕听到一句话:“功率够就行了,减速机随便选一个。”真这么简单,我这些年修的故障机都是哪儿来的? 减速机这东西,看着憨厚老实,一旦翻车,能让你整个产线趴窝。更气人的是,很多坑其实稍微用点心就能避开。 去年有个客户,新上的包装线,电机配蜗轮蜗杆减速机,理论计算好好的,结果一运行——烫得能煎蛋。查了半天,发现他们压根没考虑启动冲击和平常的过载工况⋯…

    2026-06-25
  • 车削加工:刀具选不对?参数调不好?老技师说这几点必须记住

    车削加工,最头疼的是什么?断屑缠刀、振纹、还是刀具寿命短得离谱?我当年刚进车间的时候,被这些问题折腾得够呛——刀片崩了换、换了又崩,一天能废掉半盒刀片。后来跟师父屁股后面学了几个月,才恍然大悟:其实八成的问题,都出在刀具选择和切削参数上。不信你试试,把这两样搞对了,加工立马能顺一大半。❗ 刀具材料选错,再牛的技术也白搭 很多新手一上来就喜欢用高速钢车刀,觉得…

    投稿 2026-08-04
  • 猪圈里的 “江湖”:那些年我与畜禽斗智斗勇的日子

    自打爷爷把村口那片老院子改成养殖场,我家的生活就彻底和鸡飞狗跳绑在了一起。原以为畜牧无非是喂喂饲料扫扫圈,真正上手才发现,这群长着羽毛和蹄子的活物,个个都是深藏不露的 “戏精” 和 “武林高手”。 先说猪圈里的 “扛把子” 老黑,那是头浑身油光水滑的杜洛克猪,论体重能顶两个成年男子,论心眼比村口下棋的大爷还多。每天给它添食必须得用最大号的铁盆,少一勺都能听见…

    2025-09-20

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息