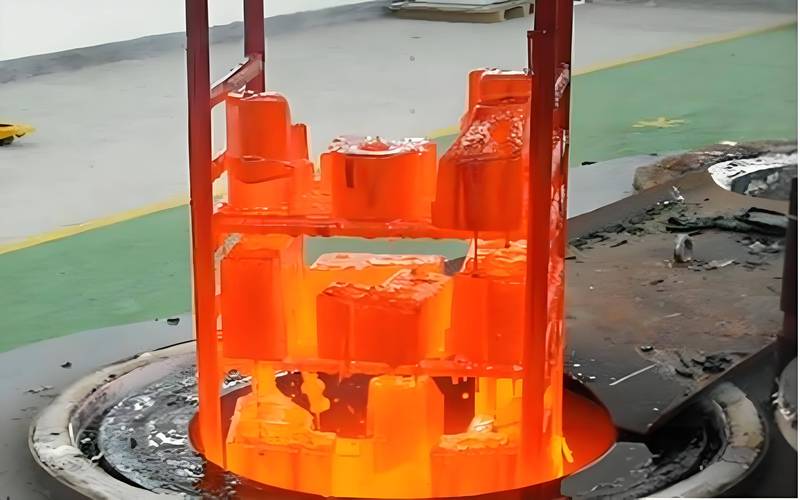
很多人挑工业零件,眼睛只盯表面的粗糙度、尺寸精度,转遍整个车间也不会多瞅一眼热处理工序一眼。
毕竟它看不见摸不着,不剖开金属断面,谁也不知道内部晶粒长什么样。可偏偏就是这道看不见的工序,卡着咱们国家好多高端制造领域的脖子。
同样是风电主轴,外观看上去一模一样,重量公差差不离,一个能用二十年,一个三年就断成两截。差在哪?就是热处理。
金属从矿石炼出来,经过锻造、切割、粗加工,内部早就攒了一肚子不均匀的内应力,晶粒排布歪歪扭扭,要么软得像橡皮泥,要么脆得像过年摔的糖瓜。
问:很多刚入门的机械加工老板都会疑惑,我车铣刨磨都做好了,尺寸一分不差,为什么非要多花一成成本做热处理?
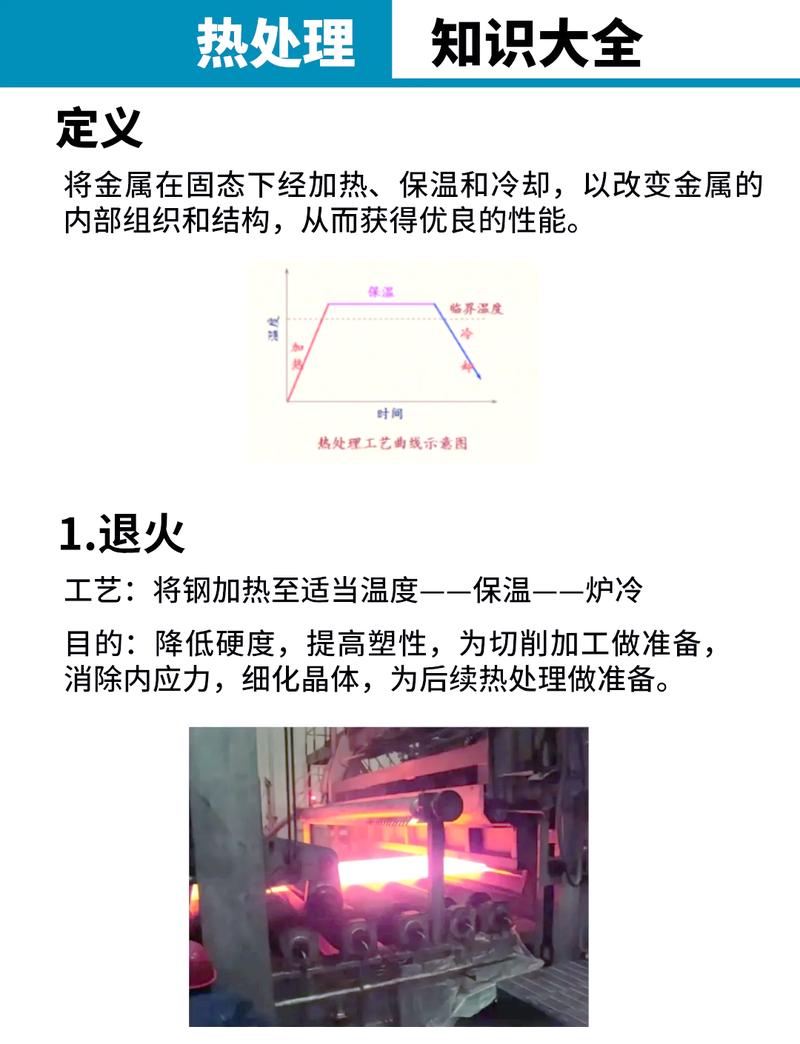
答:很简单,尺寸对不代表能用。你做个筷子尺寸都对,能拿去当风电主轴吗?热处理的核心,就是给金属“调内功”——通过精准控制加热、保温、冷却的全过程,把金属内部的晶粒重新排列规整,卸掉攒了好久的内应力,该硬的地方硬到能磨刀刃,该韧的地方能扛住几十万次反复冲击。没有合格的热处理,再精准的尺寸都是白搭。
去年我跑张家港调研,碰到一家做风电主轴的民营企业,他们原来用传统的喷油淬火工艺,热处理后主轴变形大,合格率才78%,光是废料一年就要烧进去一千多万。后来他们改了适配大直径主轴的调压浸液淬火工艺,合格率直接拉到99.5%,当年就收回了工艺改造成本。你说这东西不重要?
说实话,好多做了二三十年加工的老厂,现在还用着十年前的热处理工艺参数,能拿到高端订单才怪。这几年行业进步真的快,很多原来只有航空航天能用的工艺,现在已经下放到普通民营企业了,随便说几个现在最火的:
✅
现在新能源汽车的高速变速箱齿轮,几乎全换了这个工艺。和传统的渗碳比,变形量能缩小一半,齿轮的耐磨性和抗疲劳性提升30%以上,原来需要留1毫米磨量,现在留0.3毫米就够,省了好多加工时间和材料钱。
✅
针对模具型腔、导轨这些只需要局部硬化的零件,激光淬火直接只扫需要硬的部位,不用整体加热,变形量几乎可以忽略,省掉了后续很多校形、修磨的工序,小模具厂做精密模具现在都爱用。
✅
原来做高精度量具、高端刀具才用,现在做新能源汽车的结构件都开始普及了。热处理完直接转到零下160度的深冷箱放2-4小时,把残留的奥氏体转成马氏体,零件的尺寸稳定性直接翻三倍,放个三五年都不会变尺寸,对精密零件来说太香了。
问:我们厂规模小,没预算买几千万的新热处理设备,旧设备能不能赶上新工艺?
答:当然能。上个月我在东莞见了一个做注塑模具的老板,他们厂原来的老箱式淬火炉,控温误差能到10度,做出来的模具硬度不均匀,客户天天退货。后来他花了不到8万块,换了一套数字控温系统,加了一个氮气均匀搅拌的冷却装置,控温误差直接降到2度以内,硬度偏差完全符合客户要求,现在已经拿到了华为供应链的配套订单了。大部分时候,不是设备不行,是你不愿意花心思改工艺,舍不得那点小钱改控制,真没必要非要砸钱换整条线。
干了这么多年工业调研,见过太多栽在热处理上的工厂,说三个最常见的坑,记好了:
1.
好多客户给要求,只写HRC硬度要到多少,检测完硬度达标就收货,结果用了大半年零件突然开裂,就是残余内应力没消干净,日积月累直接崩断。再便宜的单,做完都要抽样测应力,别嫌麻烦。
2.
我见过山东一家做工程机械销轴的厂,工艺要求保温4小时,老板为了多开炉多出货,偷偷改成2小时,本来一吨能赚五百,结果出了问题赔了三百万,直接把厂干垮了。热处理就是一分时间一分货,该多久就多久,偷工减料迟早出事。
3.
就说40Cr和42CrMo,成分就差一点点,淬火温度差个二三十度,最终的性能差出一个等级,好多老师傅靠经验套参数,不出事才怪。现在都数字化了,不同材料就用不同的参数,别嫌麻烦省那点事。
不过话说回来,现在国内的热处理设备进步真的快,原来很多要靠进口的设备,现在国产的精度已经完全能满足需求,价格只有进口的一半,小厂也能用得起。
高端制造拼到最后,拼的从来都不是谁能把零件抛得更亮,拼的全是这些看不见的细节。热处理就是这么个行当,隐在整个产业链的背后,却撑着所有高端制造的底气。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理:为什么说它是高端制造业藏在骨子里的核心竞争力 https://www.dachanpin.com/a/tg/67481.html