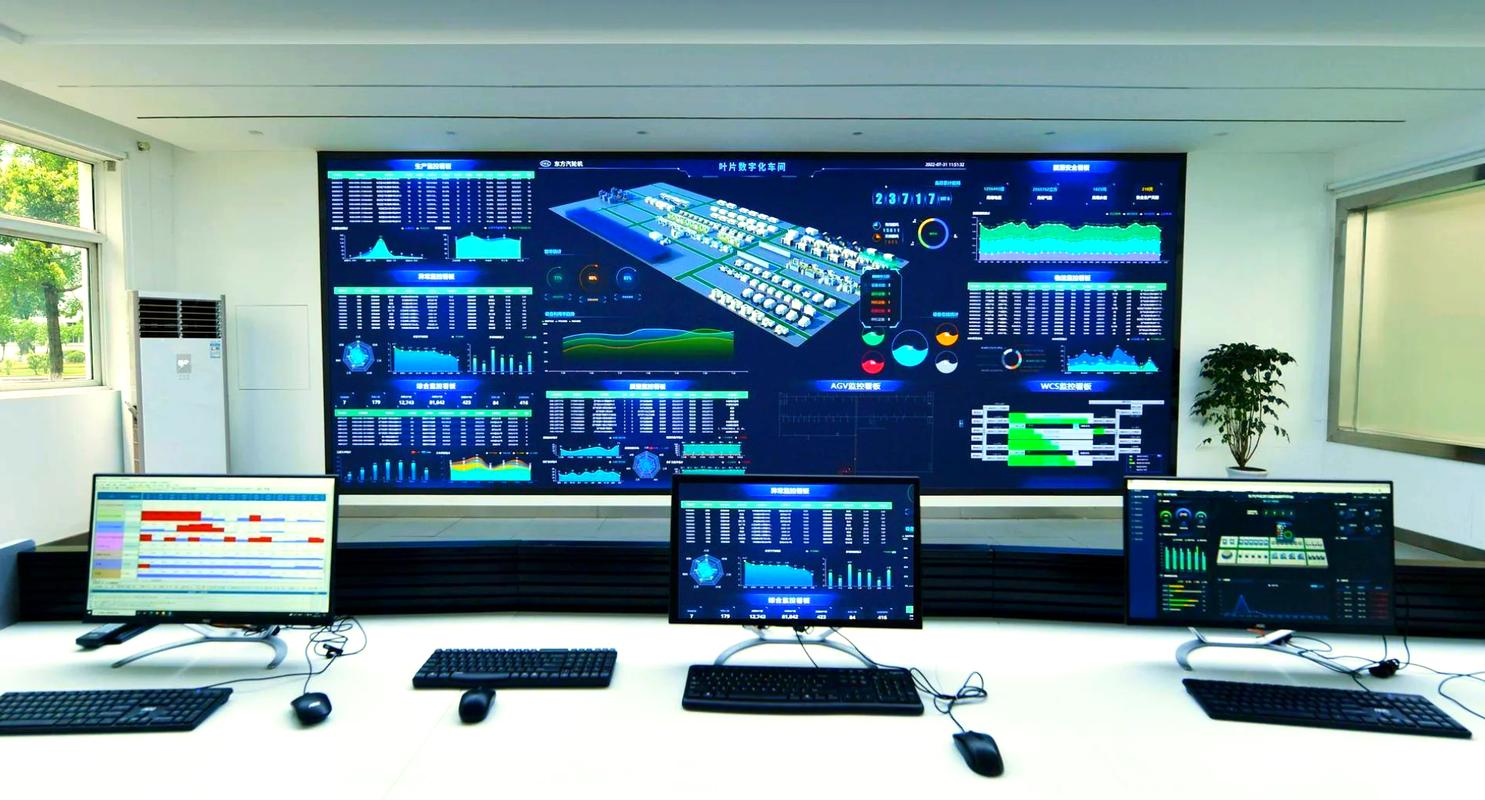
上个月在东莞跑汽配工厂,老板拉着我看他仓库角落积灰的服务器,说三年前花八十万上的制造执行系统(MES),用了不到半年就停了。
工人嫌麻烦不肯录数据,调度员还是靠微信群喊进度,最后只能用来打打包装条码,说出去我上过数字化了,仅此而已。
真的,这种情况我见得太多了。
绝大多数工厂踩坑,都栽在一个思路上:啥功能都想要。
上来就要全模块覆盖,从排产到质量到设备到仓储,恨不得把所有能叫得上名的功能都装上。
结果呢?
工厂本身流程都没理清楚,今天换线流程改了,明天编码规则变了,MES跟着改来改去,最后所有人都嫌麻烦。
还有的老板,把MES当成了用来盯工人的工具,上来就要给每个工位算工时,搞得工人人人自危,偷偷摸摸还是用回纸质记录本,MES系统里的数据全是错的,拿来有什么用?
问:我们刚准备上MES,上之前到底要先做什么?
答:别着急给软件商打定金。先花一周时间,蹲到车间里把每个工位的流动走一遍。不良品往哪走?换线记录填在哪?原料批次怎么对应?先把这些最基础的理清楚,写在纸上,再去谈MES的需求。
我上个月见一个中山做家电配件的工厂,老板自己蹲了三天车间,画了三版流程图,最后只选了三个核心模块:进度追踪、质量追溯、原料批次对应,花了不到十万,用了半年,交期准点率提了18个点,太划算。
问:我们已经上了MES,但是用不起来,还有救吗?
答:当然有。先把没用的模块全关掉,只留现在业务最痛的那一块。比如你最大的问题是客户问进度你答不上,那就先只跑生产进度追踪,所有人都用顺了,跑通了,再慢慢加别的模块。别想着一口吃成胖子。
不过话说回来,思路对了,选对适合自己的MES,才是能跑起来的前提。
你要是十来个人的小工厂,订单都是多品种小批量,核心痛点就是排产乱、交期乱,那就别碰那种几十万的大型MES,找轻量的云MES就行,几千块起步,先把排产和进度解决了再说。
这是MES能不能用下去的关键。很多MES实施完,要求工人每做一单填五六个参数,工人一天做几十上百单,哪有空给你录?偷偷给你填错数,系统里的数据全废。
现在新的MES都支持设备联网自动采集,机台开了多久,产了多少货,自动传进系统,工人只要扫个码确认不良就行,工作量没增加多少,大家自然愿意用。
说实话,现在2024年了,MES早就不是大型工厂才玩得起的东西了。云服务普及之后,中小工厂几万块就能上线,不用自己买服务器,不用养专门的IT,软件商远程就能维护,门槛低了太多。
很多人说上MES是为了凑数字化转型的名头,拿点政府补贴。其实真用起来,赚的钱比补贴多太多。
我给你算一笔最实在的账:
💡 交期达成率提升10%-20%:之前你客户问进度,你要跑半小时车间才能回话,现在打开制造执行系统(MES),哪台机做了多少,还剩多少没做,一眼就能看到,答应客户的交期基本不会错,留得住老客户,一年多几十万营收真不难。
💡 不良品损失降10%-30%:之前出了质量问题,你要翻半个月纸质记录,才能找到是哪批原料、哪个工位出的问题,现在扫一下产品条码,几秒钟就能追溯全链路,该换原料换原料,该调工位调工位,整批报废的情况少太多。
❗ 很多人忽略了一点:MES的数据攒个半年,你就能清清楚楚知道哪台机效率高,哪个工人产出稳,哪类订单最赚钱,你调整业务方向都有依据,不是拍脑袋决策。
别不信。我见过很多工厂,之前接订单全看老板感觉,上了MES之后才发现,某类看起来单价高的订单,其实换线频繁,总产出低,根本不赚钱,直接砍掉之后,利润反而涨了10个点。
真的,制造执行系统(MES)从来不是面子工程。你把它用对了,就是帮你赚钱的工具。别为了转型而转型,适合自己的,才是最好的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造执行系统(MES):别让几十万投入变成车间落灰的摆设 https://www.dachanpin.com/a/tg/67571.html