很多中小加工厂砸大几百万换了进口加工中心,合格率还是上不去,单班产能死活提不起来。
十有八九,问题出在工装夹具上。
大家都盯着设备的精度参数,转头就把装夹定位这件事给忘了。能夹紧就行,凑活用呗。
去年我跑东莞的时候,见过一家做汽车转向系统铝合金压铸件的小厂。之前给主机厂供货,尺寸合格率一直卡在86%左右,交不上货要被罚,老板急得换了两台新加工中心,合格率只涨了两个点,还是达不到要求。
最后还是一个干了三十年工装的老师傅给看了,说原来自己攒的工装定位不准,装夹的时候工件变形,重新做了一套
很多老板的思路太固定了:设备是能赚钱的,工装夹具是花冤枉钱的,自己找车间攒一套,能凑活用就绝不掏钱买正经的。
说实话,这思路错得离谱。
现在加工精度都摸到微米级了,装夹的时候稍微晃一下,定位偏个2丝,整个零件直接报废。尤其是多面加工,动不动要重新拆夹装夹,
崩了,一天下来一半时间都在调机,产能能高才怪。
问:标准工装和定制工装,到底选哪个更划算?
答:如果是批量超过500件的长期稳定订单,直接冲定制工装。前期投入大几千到几万,摊到每件零件上才几块钱,换来的合格率提升、调机时间减少,两三个月就能回本。如果是小批量多品种的散单,就选模块化标准工装夹具,换个定位块、夹头就能适配不同工件,比每次重新做一整套划算太多。
问:现在圈子里吹得很神的
,真的值得换吗?
答:要是你厂做3C、航空航天小零件,换产频繁,多品种混线生产,那绝对值。换产时间从原来的一两个小时,压缩到10分钟以内,一天多开两三个活,产能直接涨一截。要是你就是做单一品种大批量,原来的液压工装用得好好的,完全没必要赶这个时髦,白花那钱。
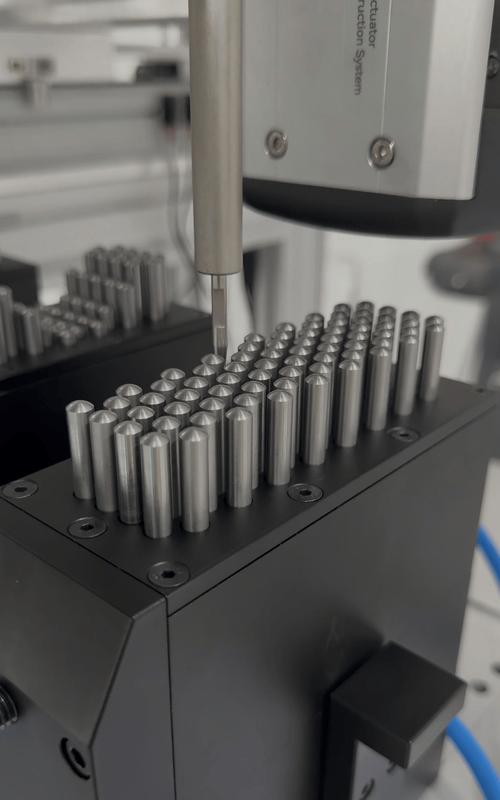
现在制造业都往柔性生产转,工装夹具也早就不是原来那块死沉的铸铁块了,有几个新方向,投入不大,见效很快。
✅ 模块化快换工装
同系列不同规格的产品,不用重新做整套工装,换个定位销、夹块就能直接用,省成本还省车间的摆放空间,对多品种小批量的工厂太友好。
✅ 带传感的智能工装夹具
最新的玩法,工装里埋压力传感器,装夹力不对、定位偏了,机床直接报警,不等你切完毛坯才发现装错了。我上个月在常州一家做钛合金航空零件的厂见过,一个毛坯大几千,废一个半个月利润没了,装了这套之后,半年没出过大的装夹失误,太稳了。
✅ 真空吸附工装
做薄壁零件的一定要试。原来用虎钳夹,夹完零件变形,报废率能飙到20%,换真空吸附之后,整个面受力均匀,变形能控制在1丝以内,合格率直接拉满,现在做3C金属外壳、薄壁结构件的厂子基本都换了。
不过话说回来,不是越新越贵就越好,国产工装现在做得已经相当不错了,精度完全能满足大部分民用行业的需求,价格只有进口的三分之一到一半,中小厂完全没必要迷信进口牌子,选靠谱的国产定制就够。
❗ 只看价格不看材料
很多便宜工装,底座用普通A3钢,不调质不淬火,用不了半年,定位面就磨凹了,精度掉得一塌糊涂,你还天天怪机床精度差,废一堆零件才找到问题源头。要求不高的用45号钢调质,要求高的直接上淬火钢或者不锈钢,一开始多花几百,能用五六年,摊下来便宜太多。
❗ 不考虑操机便捷性
很多设计工装的工程师坐在办公室画图,做完了好看是好看,死沉死沉,换一次要两个师傅抬十分钟,本来换产就慢,这下更慢,操机师傅烦了,能不用就不用,最后扔角落积灰,几万块打水漂。做工装的时候一定要让操机师傅过目,他们才知道好不好用。
❗ 过度追求自动化
上来就要全自动工装,一套几十万砸进去,结果你一年换不了十次款,大部分时间放在那落灰,直接把流动资金给压死了。适合自己的生产节奏才是最好的,小批量就用手动快换,大批量再上自动,循序渐进不亏。
有空去你车间转转,数数最近一个月废了多少零件,看看每次换产要等多久。多半问题,都出在你看不起的那套工装上。
动对了这块,不用添新设备,产能和利润就能往上走。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具:被很多中小工厂低估的产能秘密武器 https://www.dachanpin.com/a/tg/67604.html