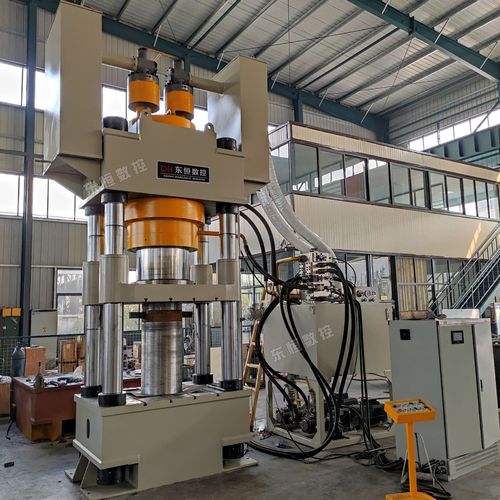
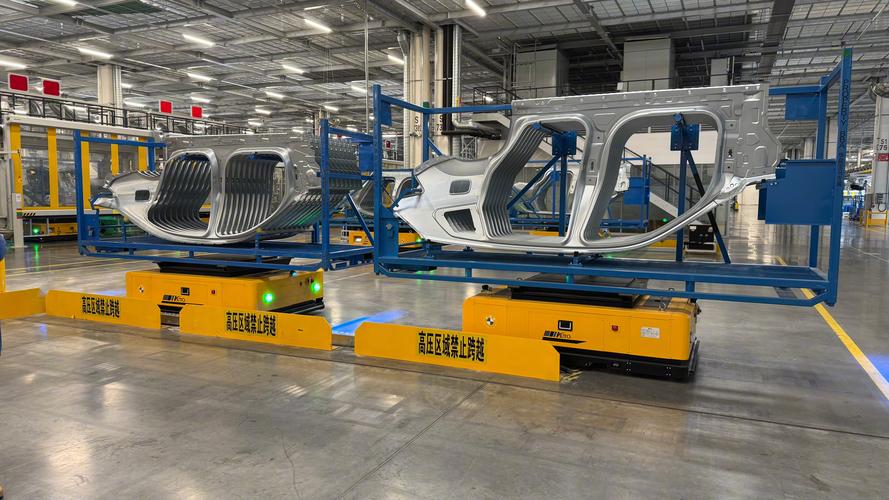
冲压这玩意,说简单也简单——不就是拿个模具把金属板压成想要的形状嘛。但真干过几年这行,你就会发现,理论上的冲压工艺和车间里实际发生的,中间隔着一条马里亚纳海沟。有时候一个废品率就能折腾得你怀疑人生,尤其是碰到高强度钢板,或者那种公差要求严到变态的精密件。说实话,我现在一听到“这个件很简单,做个冲压模具就能搞定”,头皮就发麻。因为太多次了,设计阶段看着完美的仿真,上了冲床就各种幺蛾子。
不过话说回来,冲压工艺的魅力也在这儿。它像一门平衡艺术:材料特性、模具结构、润滑、速度、甚至车间温度……哪个变量没控好,最后出来的就可能是废铁一堆。但一旦调顺了,那种“咔嚓咔嚓”连续出活儿的声音,比什么音乐都悦耳!
模具设计:理论很丰满,现实很骨感
很多人觉得模具设计无非就是画个凸凹模,算算间隙。真要这么简单,就不会有那么多模具报废了。举个真实例子:去年我们给某新能源车做电池壳体,用1.5mm的铝合金,冲深30mm。按公式算的拉延筋分布,仿真软件跑得漂漂亮亮。结果一上机,角部直接裂成花瓣状。后来发现是材料各向异性太强,轧制方向没考虑周全。重新调整模具间隙,又改了压边力分布,才勉强把废品率压到3%以下。那种挫败感……哎!
💡所以我的第一条血泪经验:永远不要完全信任任何仿真软件。它们可以给你方向,但真正的模具调试,还是得信手感、信经验。比如冲裁间隙的选取,书上都告诉你按料厚的百分比,但现实中呢?同样厚度的不锈钢,国产料和进口料的断裂带宽度能差出20%。这时候你就得根据断面质量去微调,有时候单边间隙差个0.02mm,光亮带占比就能从50%跃升到80%。

问:冲压模具寿命短,总是崩刃,怎么办?
答:崩刃这事儿,90%的原因不在模具材料本身,而在使用。首先检查冲裁间隙是否均匀,如果偏载了,再好的粉末高速钢也扛不住。其次看刃口导向,很多模具导柱精度够了,但冲头夹板刚性不足,一受力就偏移。最后就是润滑,别小看那一层油,冲高温合金或者不锈钢时,不加润滑等于慢性自杀。还有一招,很多人忽略的:定期去应力。冲头用久了会有疲劳,低温回火能延长不少寿命。
回弹,永远的痛
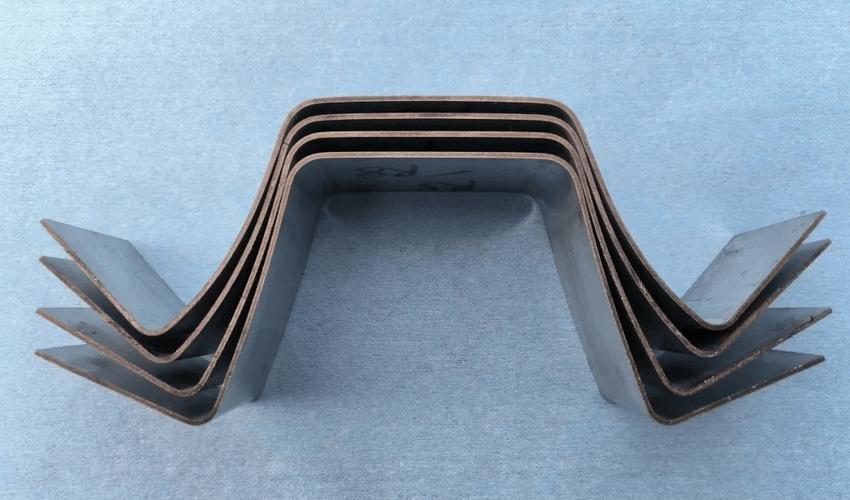
如果说冲压工艺有哪个问题最让人抓狂,我绝对投回弹一票。尤其是高强度钢板,或者大弧面件——你永远不知道它从模具里出来后,会弹成什么鬼样子。记得有一次做个客车行李架加强梁,用DP780高强钢,U型弯曲。模具补偿量按经验给了2度,试模出来角度居然还差4度!后来反复试,把补偿加到6度,才勉强合格,但批次间材料波动一来,又偶尔超差。最终妥协方案是增加一道校正整形工序,成本上去了,交货期也拖了。
现在有些论文教你用各种回弹补偿算法,什么神经网络预测,听着高大上,但实际应用中,材料性能波动和模具磨损会不断漂移。所以,我的对策是:对于复杂型面件,直接在工艺设计阶段就预留整形工位,别总想着一序到位。这话可能得罪人,但省了工序往往就是给自己挖坑。
问:冲压拉伸件表面拉伤怎么解决?
答:拉伤常见于深拉伸或者高强度材料,本质上是局部摩擦过大导致金属粘附。首先排查模具表面粗糙度,有时候抛光一下就能解决,但注意不要抛光过度,否则储油性变差。其次用合适极压添加剂的拉伸油,别舍不得用专用油——我们试过用普通机油替代,结果模具拉毛,最后模具电镀修复的钱够买十年专用拉伸油了。再一个,考虑模具涂层,TD处理或者PVD,对付不锈钢、铝合金粘模非常有效。另外,检查拉伸间隙,不均匀的话也要调整。
自动化冲压线,真的香吗?
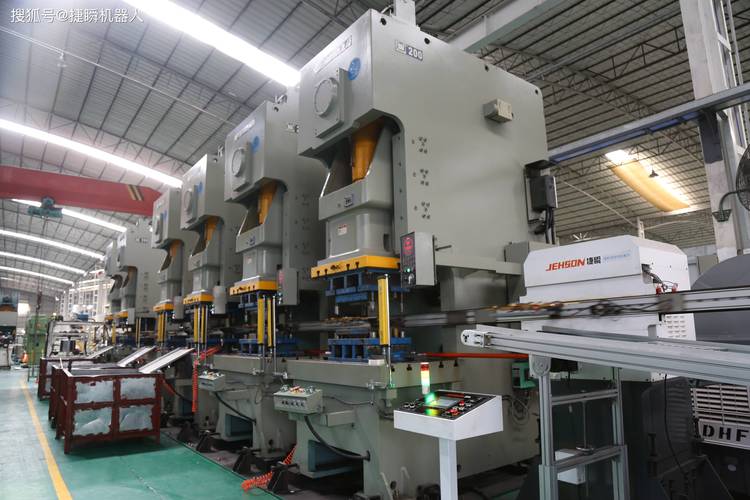
近几年工业4.0概念轰炸,好像不建条全自动冲压线就不好意思说自己是现代工厂。没错,自动化带来的高效率、稳定产量让人眼红,但盲目上自动化可能是一场灾难。我见过有工厂花大价钱引进了多工位压力机,结果产品批量小、换型频繁,时间全浪费在模具切换和机器人示教上了,整体效率反而比原来还低。还有的厂,自动化线上了,但模具没跟上,经常卡料,机器人一着急就撞模具,维修费堪比一辆豪车。
所以,冲压自动化首先要评估产品族谱和批量。如果年产低于50万件,或者品种超过20种,上全自动真的慎重。不如搞半自动的:人工上料,机械手取件,或者快速换模系统,灵活性更高。而且自动化线不是买来就完事了,它要求模具标准化、导向保护、废料排出都要重新设计。很多老模具不改造上自动化,分分钟给你表演“死机”。说实话,现在国内不少中小冲压厂还处在手工线加简易机械手的阶段,但人家活得好好的,原因就是灵活,能接小单急单。
精密冲压:从微米级间隙看工业底蕴

搞精密冲压的朋友都知道,这里的公差不是毫米概念,是微米。尤其电子连接器、钟表零件这类,冲裁间隙可能只有0.005mm,模具装配的垂直度偏差要控制在1微米内。这时候冲压工艺已经不是技术了,简直是艺术。任何一根头发丝都能让你满盘皆输。我们曾经做过一款手机卡托,要求平面度0.03mm,毛刺小于0.02mm。好不容易调好了,生产一小时后突然毛刺变大。排查发现,仅仅是冲头因摩擦发热膨胀了0.01mm,间隙变了。后来加装模内冷却,严格控制温度,才稳定下来。
💡所以精密冲压的秘诀在于两个字:稳定。环境温度、冲速、润滑量、甚至机床的振动,都得死死控住。模具材料常常用到硬质合金,甚至陶瓷,目的就是对抗微变形。这行门槛高,利润也高,但投入也吓人——一台精冲机几百万,模具寿命也就几十万冲次,没点家底真别轻易进。
问:如何选择合适的冲压油?
答:这事往往被轻视,直到模具报废才重视。简单原则:冲裁选低粘度的挥发性油,便于清洗;拉伸选高粘度的极压油,油膜强度要够;如果是冲不锈钢或铝合金,必须用含极压添加剂和抗磨剂的专用油。环保要求高的可以考虑水基润滑剂,但防锈要做好。还有些新技术,比如干式冲压用涂层润滑,但成本高。总之别图便宜买无牌油,毁掉一套模具够你买十吨好油。
回看这十几年跟冲压工艺打交道,最深的感触是:它看似粗暴,实则精妙。每一次冲床的合模,都是材料、模具、工艺参数的对话。现在新技术层出不穷,像热冲压、液压成型、电磁成形,但万变不离其宗——理解金属流动的本性,尊重工艺纪律,留够调试余量,才是不变的法则。毕竟,再好的数字化工厂,也得有人知道为什么冲出来的件不对,而不是只会点“重新仿真”。
最后说个事:前阵子参观一家德国冲压厂,他们模具调试区墙上贴着一句标语,翻译过来大意是:“完美的冲压件不是设计出来的,是试出来的。”突然觉得,这话糙理不糙!
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺:从一张铁皮到精密零件,那些课本不会告诉你的实操真相 https://www.dachanpin.com/a/tg/67626.html