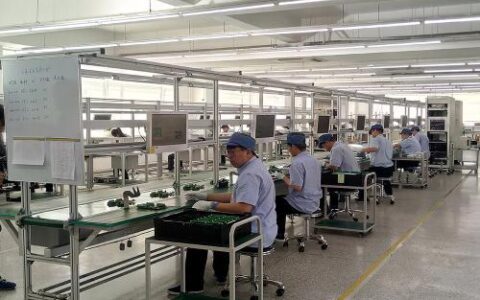
说实话,我入行十五年,从手板模到数控折弯,眼睁睁看着设备精度从0.1mm卷到了0.01mm,可问题依然层出不穷。不是材料回弹算不准,就是激光切割热影响区把孔切成了椭圆。上个月有个客户指着图纸冲我吼:“这折弯R角大了0.05mm,你跟我说这叫没问题?” 他没错,在钣金加工里,差之毫厘,装配时可能就是一条缝,一道刮手的毛刺——甚至整个产品报废。
但先别急着拍桌子。这行当,本来就是在微米间博弈。
为什么说精度是钣金加工的命门?
记得2018年给一家医疗设备厂供机箱,图纸要求平面度0.08mm/m²。上冲压模,出来0.12mm,不行;换精密整平机,还是到不了0.09以下。最后怎么解决的?我们把整平辊的压下量从0.03mm改到0.015mm,同时把送料速度降了30%,才算勉强达标。那段时间车间里每个人都像在走钢丝。
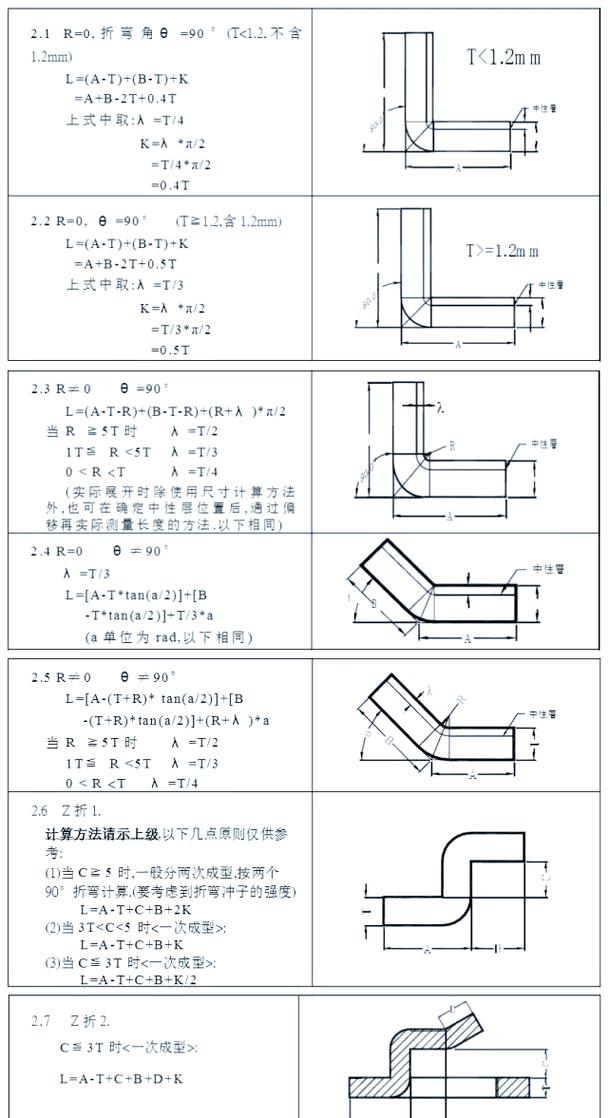
影响钣金加工精度的因素太多了:材料本身的内应力就是个隐形杀手。冷轧板看似平整,一上激光切割机,热输入释放应力,整个零件像被看不见的手掰弯了。还有折弯时的回弹——不锈钢304,你按90度折,它愣是给你回到92度。更要命的是,同一批板材,上午和下午的回弹量都可能不一样,因为仓库温度变了。我经常跟新来的工程师说:“别信理论值,信你自己的试折件。”
这时候你可能会问:
问:为什么我的钣金件折弯后角度总是不准?
答:很多人第一时间怀疑折弯机精度,其实八成是回弹补偿没做对。不同材质、厚度、甚至纹理方向,回弹系数都不同。我的习惯是:新批次第一件,先按经验值折,测实际角度,算出偏差,再在数控系统中微调Y轴行程。如果批量大,建议上午、下午各抽检一次——温度对材料屈服强度的影响,超乎你想象。
还有一个容易被忽略的精度杀手:定位基准的一致性。很多小厂还在用目视对线,靠老师傅手感,这在大批量时简直是灾难。我们吃过亏:给某电梯厂做导轨支架,连续三批安装孔偏了0.3mm,就因为焊接前没有统一用定位销。最后赔了客户一笔返工费,还丢了订单。教训刻骨铭心。
实战中的工艺组合拳
精度不是单靠一台设备堆出来的。钣金加工是系统工程,得打组合拳。
去年我们接了个难度极高的活:高功率激光器的冷却管路,壁厚0.6mm不锈钢,上面要焊12个M3螺纹座,焊后整体平面度要求0.05mm。疯了?对,一开始我也觉得客户疯了。后来我们这么干:激光切割时留0.5mm加工余量,然后做一道去应力退火,再上CNC铣床精加工安装面,最后用冷焊工艺点固螺纹座——热输入降到原来的1/10。检测时平面度0.04mm,车间一片欢呼。
这里面每一步都得算计:切割路径如何避免热量集中?退火温度曲线是否精确?冷焊脉冲多少次?少想一步,前功尽弃。所以说钣金加工这行,工艺编排比单点技术更重要。

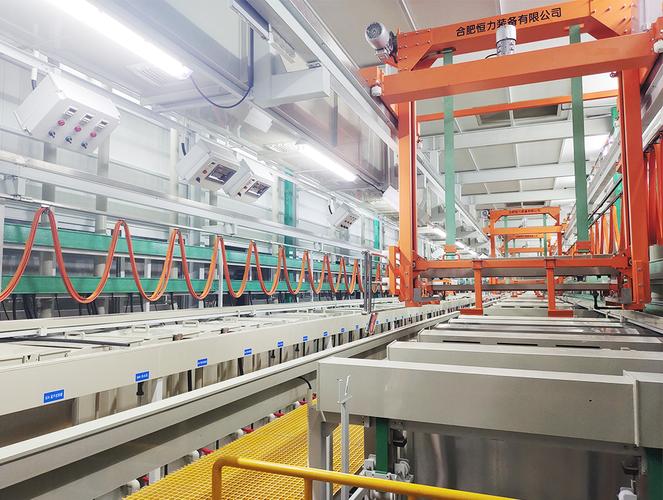
再说喷涂。很多做机箱机柜的同行都头疼:粉末涂层厚度不均,边角积粉,内壁露底。我们摸索出的土办法:静电悬杯的角度每两小时调5度,还有,前处理脱脂水温必须控制在45-50℃,高了低了都影响磷化膜质量。别看这是细节,一次客诉就够你受的。
问:钣金加工中如何减少喷涂缺陷?
答:除了刚才说的悬杯和水温,最关键的是挂具设计。很多件喷涂不良是因为导电不良或遮蔽不当。我建议用弹簧钢针做接触点,挂具定期烧除涂层。另外,如果工件形状复杂,考虑用旋转喷涂,或者分两个工装位喷两次。记住:喷枪出粉量和流化气压不是一成不变的,每天开工前用试板测膜厚。
数字化转型——摆脱老师傅依赖?
这几年工业4.0的风吹进钣金加工车间,什么柔性产线、AI排样、机器人折弯,好像一夜之间就能把老师傅淘汰掉。我亲眼见过一家工厂重金上了全套自动化,结果第一个月稼动率不到40%——软件没调顺,零件混线时机器人抓取频频掉件,最后还得请退休十年的老班长回来坐镇。“机器是死的,人是活的。”老头儿叼着烟说。
但话说回来,数字化确实解决了一些顽疾。比如我们用的全自动套料软件,以前人工排样,板材利用率卡在78%就上不去了,它硬是提到85%,一年省下几十吨钢板。还有折弯离线编程,把试折时间从半小时缩到5分钟——不过前提是你的材料数据库够准,这又回到那个话题:你得先有扎实的工艺积累,不然就是garbage in, garbage out。
最让我兴奋的是在线检测。我们去年在一台老旧折弯机上装了个激光角度传感器,折弯后0.3秒内测实际角度,NC系统实时补偿——这玩意儿活生生把角度合格率从92%拉到99.7%。投入不到三万块,效果堪比换新机。❗
但我也担心:当所有操作都变成点屏幕,年轻人还愿意去摸材料的脾气吗?钣金加工里那些只可意会的“手感”——比如听冲压声判断模具磨损,摸切口判断激光焦点偏移——会不会就此失传?💡
说到底,这行当再怎么变,核心是人对金属的敬畏。0.01mm的较量,赢在设备,更赢在较真儿。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工的精度困局:从0.1mm到0.01mm,我们做对了什么? https://www.dachanpin.com/a/tg/67637.html