中小批量定制生产下的模具设计 降本增效实战指南

现在做制造的,谁没被模具坑过? 开一套模大几十万,订单才几千件,算下来根本赚不到钱。这不是某一家小厂的问题,是现在定制化趋势下,整个行业都要面对的坎。

为什么传统模具设计的逻辑走不通了?

原来的大规模生产时代,模具成本摊到几十万件产品上,每件几毛钱,完全能接受。现在客户要改款,要小批量,三个月换一次款式,原来一套模用三年的玩法,早就死了。 说实话,我上个月见东莞一个开注塑厂的老板,压了十八套闲置模具在仓库,卖废铁都不值两万,当时投进去快两百万,说起来眼睛都红。
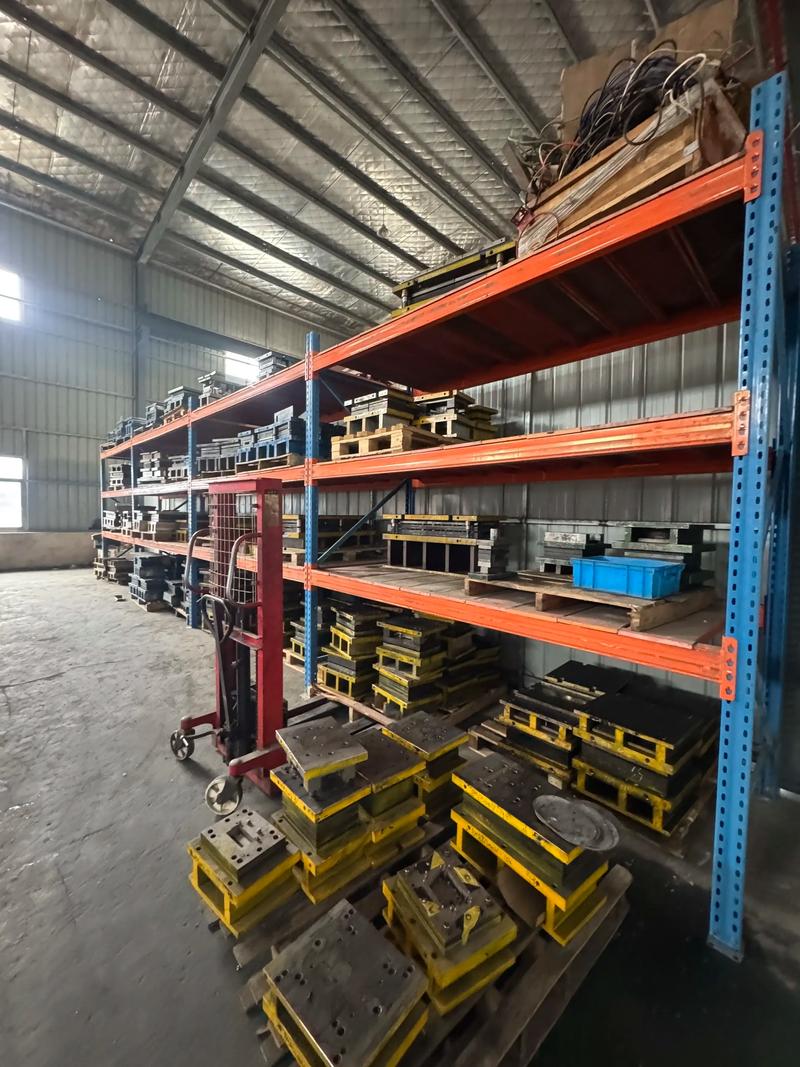
工厂仓库闲置冲压模具堆放实景图
工厂仓库闲置冲压模具堆放实景图
传统模具设计的核心指标,一直是使用寿命,动不动要求一百万次模次,用最好的进口模具钢,做最复杂的真空热处理,成本能不高吗?当订单批量只有几千几万次的时候,这套逻辑从根上就错了。你花两百万做一套能用一百万次的模,结果只生产五万次就闲置,等于每件产品要摊四十块的模具成本,怎么跟人竞争? 问:中小批量的订单,是不是用3D打印打印模具就够了,不用开钢模? 答:哪有这么简单。3D打印的树脂模具或者烧结粉末模具,做个几十件样品打样还行,批量上百件之后,精度掉的比你降价还快,表面粗糙度也达不到客户要求,真要批量出货,还是得靠钢模或者半钢模,差别只是在模具设计的时候怎么合理砍成本,不是完全替换。

模具设计降本的三个可落地实战技巧

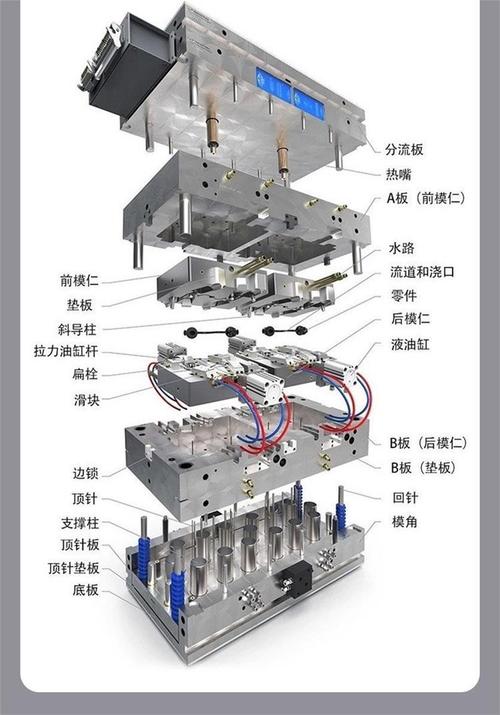
💡 第一个:做模块化分型面设计,把可变动部分和通用部分拆开。 比如做消费电子的外壳,按键位置、接口位置经常改款,那就在分型的时候把易变动区域做成可替换的镶件,主体模架永远不用换,下次改款只需要做几千块钱的镶件,不用重新开整套模,成本直接降80%以上。 很多老设计师习惯做整体式,说整体强度好,那是给百万次连续生产准备的,几万次的订单,镶件强度完全够用,省下来的钱够开三四个新镶件,不香吗? ❗ 这里提醒一句:不要为了模块化把结构切太碎,太碎反而会增加装配误差,一般控制在2-3个可替换单元就够,贪多嚼不烂。 💡 第二个:做公差分层设计,不要过度追求精度。 很多刚出校门的年轻设计师,上来就给所有尺寸加±0.01mm的公差,你知道模具加工的时候,公差缩小一半,加工费直接翻一倍? 说实话,产品的非配合面,公差放大个0.1mm根本不影响装配和使用,模具设计的时候把公差分好层级,重要的配合尺寸严卡要求,不重要的外观面、非配合面适度放宽,整体加工成本能降30%都不止。 💡 第三个:提前做CAE模流分析,别等开模了再花钱改模。 很多小厂老板觉得做模流分析要花几千块,能省就省,结果开出来模,不是填充不满,就是熔接痕太明显,改模花几万,还耽误半个月交期,亏到姥姥家。 现在云CAE都按次收费,算下来几百块就能做一次完整分析,提前把浇口位置、冷却系统、缩水率调好,比开模后瞎试错强一万倍。
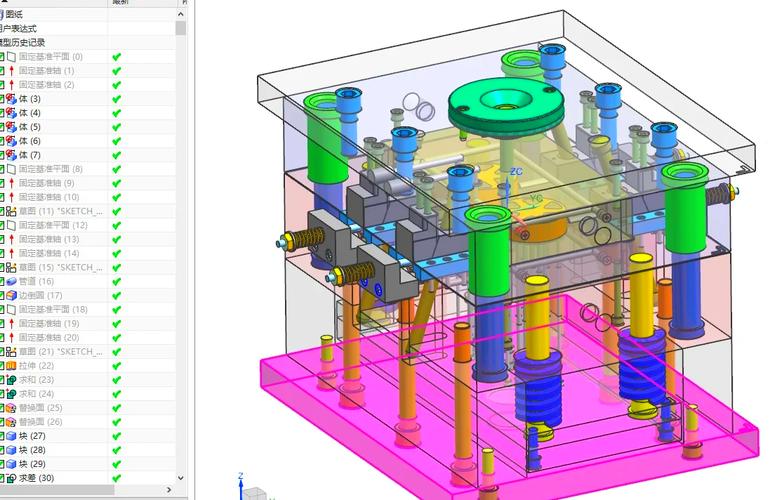
注塑模具模块化镶件拆分设计图
注塑模具模块化镶件拆分设计图

模具设计的新要求:还要适配双碳减碳趋势

模具设计的新要求:还要适配双碳减碳趋势
模具设计的新要求:还要适配双碳减碳趋势
现在很多大客户下单,都要求供应商报全流程的碳足迹,模具生产的碳排占比其实远超过很多人的想象。你用一整块500kg的优质模具钢铣出来一个模芯,最后浪费了300kg的钢材,这些废料的冶炼、加工碳排,最后都算到你的产品碳足迹里,还直接摊了成本。 我最近一年见过不少江浙的厂,开始做拼接式模芯,用普通钢料甚至废料拼出模芯的基础部分,只有和产品接触的工作面用优质模具钢,既省了高价好钢的成本,还直接降低了30%以上的模具碳排,拿大客户的绿色订单的时候,还能比同行多十分的竞争力,这不就是双赢? 问:模块化模具会不会影响生产效率,换模会不会耽误太多时间? 答:这个担心很正常,但只要模具设计的时候就把标准快换接口做进去,现在大部分工厂都有快速换模系统,换一块镶件十分钟不到就能搞定,比起重新开一套模等一周交付,这点时间成本根本不算什么。哪怕一个月换一次款,这点时间也远赶不上重新开模花的钱。 不过话说回来,也不是说所有模具都要往低成本做,要是你接的是百万级的稳定大单,该用好钢还是用好钢,该做高精度还是做高精度,核心是模具设计要匹配你的订单需求,不要为了所谓的行业标准,做多余的设计,花冤枉钱。 做模具这行几十年,我最大的感受就是,玩的就是一个分寸感。多一分设计,就是多一分成本浪费;少一分要求,就是少一分品质保障。懂的变通,跟着市场需求改自己的设计思路,才能不把钱砸在仓库里生锈,才能真的赚到钱。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:中小批量定制生产下的模具设计 降本增效实战指南 https://www.dachanpin.com/a/tg/67778.html
赞 (0)
定制工装夹具,为什么是中小机加工厂的降本密钥
上一篇 2026-08-21 15:30:46
工厂里的隐形搬运工:AGV小车(自动导引车)的选型与实战
下一篇 2026-08-21 16:11:48

相关推荐

  • 工业工程(IE)在智造时代的生存指南:要么死磕数据,要么被淘汰

    做IE这行快二十年了,身边的人来来走走。有次跟一个老伙计喝酒,他端着杯子,眼睛红红地说:“现在工厂里的年轻人,连秒表都不会用了……你说咱们这套东西,是不是过时了?” 我当时没接话。 可事后一想,这问题本身就有毛病——不是IE过时,而是我们习惯了路径依赖。这就好比手里有把锤子,看什么都是钉子。现代工业工程(IE),早就不是动作分解加马表那回事了。 当“精益”遇…

    2026-07-01
  • 减速机选型与维保:老师傅压箱底的实战避坑指南

    上周在车间,老张指着那台趴窝的减速机骂娘——才用了三个月,齿轮全崩了。我凑近一看铭牌:选错型了。输入端转速干到3000,输出端扭矩需求是额定的1.5倍,还没配强制润滑。这不是个例,年年有人栽在自以为简单的“够大就行”上。说实话,减速机这东西,看似笨重粗犷,实则娇气得很。选型、安装、润滑,一步错步步坑。 别只看减速比,扭矩才是老大 很多人上来就问:“我要速比1…

    2026-06-26
  • 自主移动机器人(AMR)落地工厂,我踩过的坑和意外的惊喜

    第一次见到AMR,我差点以为是玩具 那是个潮湿的周二下午,供应商拉来两台四四方方的小车,塑料外壳,闪着蓝光。说实话,第一反应是失望——就这?作坊里跑的小AGV都比它看着壮实。可接下来的事,让我彻底闭嘴了。 它没有磁条,不需要反光柱,连地图都是自己扫出来的。 工程师只是推着它绕车间走了一圈,那个激光雷达(我后来才知道叫LiDAR)像复眼一样嗖嗖转,然后监控屏上…

    投稿 2026-07-10
  • 阳极氧化:别再拿经验当真理了,这些坑你可能踩过

    干了十几年表面处理,说实话,每次接到铝件阳极氧化的单子,我还是会习惯性地把工艺卡从头到尾过一遍。不是我不自信,是这东西的变量太多——槽液温度、电流密度、铝合金牌号、前处理状态……任何一个环节掉链子,出来的活儿就没法看。上个月,一个老客户的那批6061铝板,氧化后直接起了一层白粉,轻轻一擦就掉,差点整批报废。我当时对着那条生产线,愣是盯了两个小时!最后发现,啧…

    2026-06-07
  • 从流水线到智慧工厂:制造领域的变革与新生

    制造,作为支撑人类社会运转的核心产业,始终在时代浪潮中不断重塑自身形态。从第一次工业革命时期蒸汽机驱动的机械生产,到如今数据洪流支撑的智能生产体系,制造领域的每一次突破,都深刻影响着人们的生活方式与全球经济格局。过去,提起制造,人们脑海中往往浮现出轰鸣的厂房、重复劳作的工人与无尽延伸的流水线,这种以人力和机械为核心的生产模式,虽然在特定历史阶段推动了生产力提…

    投稿 2025-09-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息