六西格玛(DMAIC):制造企业解决量产不良的实战手册

干了快二十年制造,见过太多工厂卡在批量不良这一步。 换了材料,没用。调了设备,还是没用。 老板天天蹲车间骂娘,质量部跟生产部天天甩锅,最后换个经理重开一遍,钱造了几十万,问题还在那。 其实只要把六西格玛(DMAIC)的流程走对,百分之八十的顽固不良都能解决,不是什么玄乎的大企业专属玩物。

为什么六西格玛(DMAIC)天生适配量产不良解决

很多人对DMAIC的认知停留在五个单词的缩写:定义(Define)、测量(Measure)、分析(Analyze)、改进(Improve)、控制(Control),觉得就是走个流程而已。 不对。这套方法最核心的逻辑,是逼着你抛开经验判断,用数据找真因,而不是对着问题瞎试。 举个例子,我前年在江苏一家做新能源电池结构件的工厂,他们的铝冲压件开裂不良率长期在5%上下,所有人都说是铝材硬度不对,换了三个供应商还是不行。走DMAIC流程的时候,从定义阶段就把问题卡死:开裂只发生在800吨冲压线的周三白班,别的线别的班从来没有。后来一查,是周三白班的冷却水压力比标准值低0.2MPa,模具温度高了三度,导致铝材冲压韧性不够,调整之后不良直接降到0.3%以下。 说白了,DMAIC就是帮你把“大概可能”变成“精准确定”的工具。
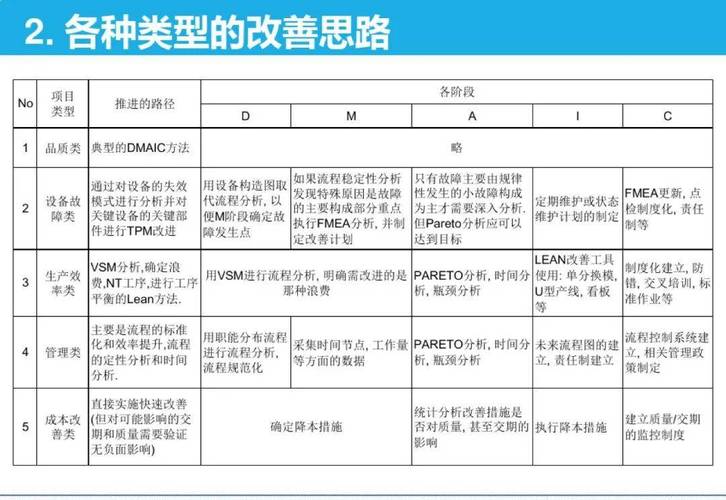
汽车零部件工厂六西格玛DMAIC项目看板
问:小工厂规模不到一百人,能用六西格玛(DMAIC)吗? 答:很多人觉得六西格玛是大公司烧钱玩的体系,其实不对。说实话,你哪怕只有一条生产线,只要有稳定重复出现的不良问题,就能用。不用搞复杂的绿带黑带认证那套,把五个步骤走顺,就能出结果。我去年帮东莞一家做注塑配件的小厂拉了一个项目,不到三个月,水口缺胶不良从12000PPM降到1800PPM,单月省了八万多原料钱,这都是实打实地赚。对吧?

实战里最容易翻车的三个环节

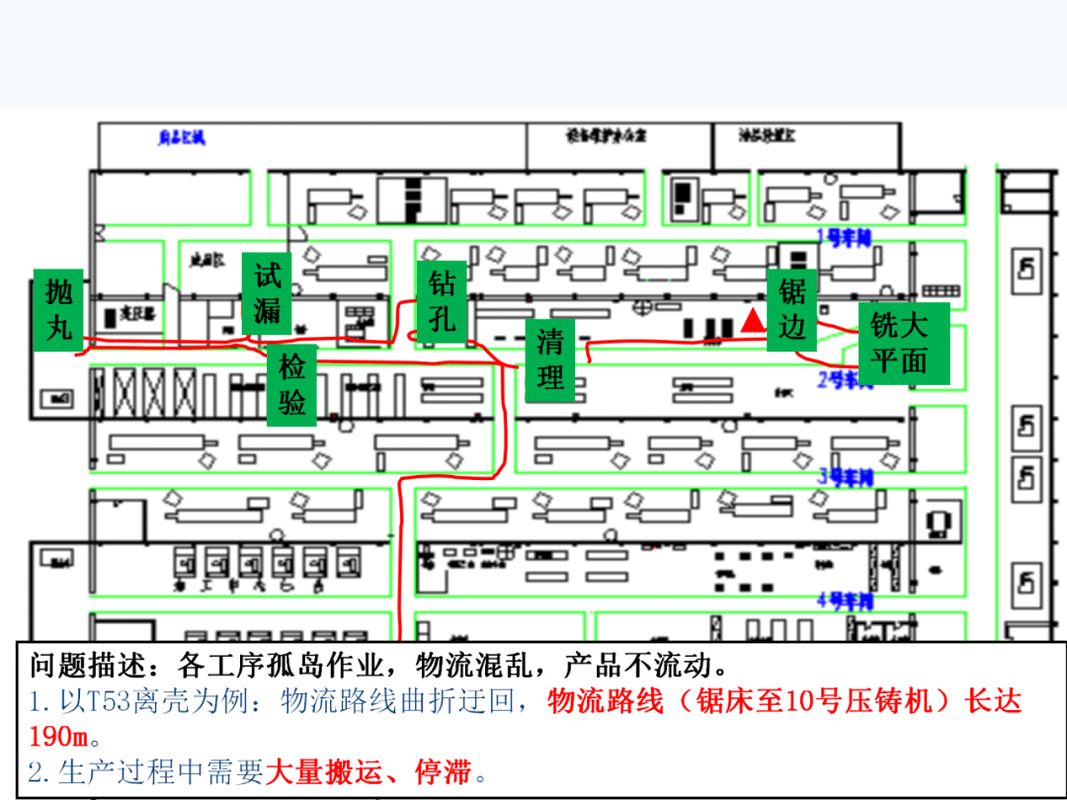
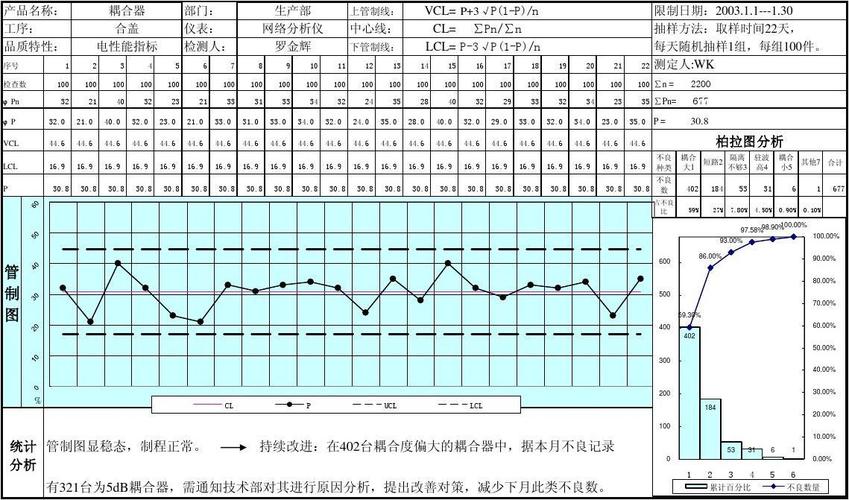
💡 第一坑:定义阶段找不到真问题 很多人上来就拍桌子说“我们不良率太高”,这不是问题,这是结果。你得把问题具象化:不良是哪一种?发生在哪个工序?造成了多少损失?范围有多大?把这些说清楚,才叫定义完成,不然后面全是瞎忙活。 ❗第二坑:测量阶段跳过测量系统分析 我见过不下十个项目,上来就拉一堆数据开始分析,结果数据本身就不准,同一个零件测三次出三个不同结果,最后分析出来的原因根本不对。90%的中小企业六西格玛项目死在这一步,别嫌麻烦,做一次GR&R(测量系统重复性再现性分析),花不了两天时间,能帮你避免几个月的无用功。 💡 第三坑:改进后不做固化 问题刚解决,团队一散,三个月后参数慢慢飘回原来的样子,不良又回来了,之前的活全白干。这种案例我见得太多了。
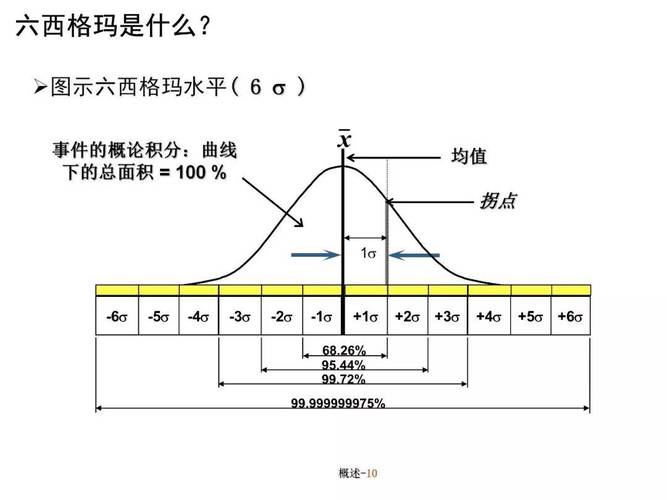
六西格玛DMAIC测量系统GR&R误差对比表
问:现在很多工厂都上了MES系统,数据自动采集,对六西格玛(DMAIC)有什么影响? 答:太香了。放在十年前,我们做测量阶段要半个月手工抄数据,还经常写错漏记。现在MES连到设备,冲压压力、注塑温度、成型周期这些参数一秒一拍存着,拉出来直接做相关性分析,原来要一周的分析工作,现在一天就能出结果。今年我接触的几个新项目,都是用MES大数据+DMAIC,分析阶段的效率至少提了五倍,而且还能找到很多原来手工统计发现不了的微小变异,对提升Cp/Cpk过程能力帮助特别大。不过话说回来,数据多了也别乱挖,别什么变量都往模型里塞,找到显著影响的三两个因子就够了,贪多嚼不烂。

从项目落地到持续收益的实用技巧

从项目落地到持续收益的实用技巧
从项目落地到持续收益的实用技巧
不要一开始就喊着全公司推广六西格玛,先找一个最痛、影响最大的问题,拉一个三人小团队:一个生产主管,一个质量巡检,一个老设备师傅,两个月做出结果,拿到实实在在的降本、降不良的数字,老板自然愿意给钱给人推后续项目,没人会跟钱过不去。 ✅ 控制阶段一定要把改完的参数锁死:写到标准作业指导书里,设到设备的程序锁里,不是授权人员改不了参数,从制度上把成果保住,别让老习惯把问题带回来。 别迷信持证黑带。工厂里干了十年的老班长,摸透了每台设备的脾气,比拿了认证却没碰过车间设备的黑带有用一百倍,一定要拉一线的人进项目组,他们能给你找出很多办公室里想不到的问题。 很多人说六西格玛过时了,现在都讲智能制造、工业4.0了,扯呢。智能制造是工具,DMAIC是解决问题的底层逻辑,你逻辑不对,给你再多工业机器人、再多传感器也解决不了不良问题。真的沉下心对着一个问题走一遍完整的DMAIC流程,你就知道它有多管用。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:六西格玛(DMAIC):制造企业解决量产不良的实战手册 https://www.dachanpin.com/a/tg/67815.html
赞 (0)
约束理论(TOC):帮制造企业抠出千万利润的底层逻辑
上一篇 2026-08-22 04:26:46
统计过程控制(SPC):别把它做成工厂里的面子工程
下一篇 2026-08-22 05:09:49

相关推荐

  • 热处理变形控制:经验不是玄学,是细节

    变形,这个老问题 干了二十年热处理,最头疼的是什么?不是硬度上不去,也不是渗层不够——是变形。有些工件,淬完火出来,扭得像根麻花。你测量,超差几个丝,报废!一个月奖金没了。 说实话,很多教材把变形讲得太“教科书”了,什么热应力、组织应力,算来算去,实际干起来根本用不上。因为我进炉前料怎么装、油怎么搅、出炉温度怎么控制,这些细节,比理论复杂十倍。 记得有一次,…

    2026-06-18
  • 计算机辅助工程(CAE):为什么你还在用十年前的方式做仿真?

    上个月,一个客户怒气冲冲地打电话过来——他们的产品在耐久测试里碎成了几块。CAE报告明明说没问题。我接过模型一看,网格画得跟蜘蛛网似的,边界条件也设得模模糊糊。说实话,这能不出事吗?十几年了,很多人还在把CAE当成一个“验证”工具,设计完了扔给工程师点一下“运行”,然后拿张彩图交差。荒唐。 仿真不是点一下“运行”就完了 多年前我刚入行那会儿,CAE真是个体力…

    投稿 2026-07-24
  • 设施布局:看似基础的工厂设计,却藏着90%管理者忽略的利润绞杀链

    去年在浙江一家精密冲压厂,我看到一个场景差点笑出来——但也真笑不出来。一台25吨冲床前面堆着三天待加工料箱,后面紧挨着焊接工位,火花溅到油污地面可了得?安全员见我看,苦笑着说:“当年图近,结果天天提心吊胆。”这还算轻的。我见过一家医疗器械组装车间,物料路径画出来像盘蚊香,每批次半成品要走1.4公里,一年下来搬运损耗够买两台新设备。 设施布局,这四个字听起来多…

    投稿 2026-08-19
  • 工业工程(IE)的数字化涅槃:为什么传统IE必须拥抱数据?

    从秒表到算法,IE的变与不变 我记得刚入行的时候,带我的师傅老陈,一个在工厂泡了二十年的IE经理,最喜欢说的话就是:“动作分析!找浪费!”那会儿我们整天拿着秒表在现场测工时,画图表,然后对着一大堆数据发愁——这么枯燥的活儿,真的能省出钱来吗?说实话,那时候我一度怀疑自己是不是选错了行。不过话说回来,当某条产线的效率真的因为我们的优化提升了20%,那种成就感,…

    2026-06-14
  • 标准作业程序(SOP)落地指南:撕掉墙上的纸,让执行活起来

    车间墙上那张过塑的A4纸,落了一层灰。 说实话,我见过太多号称“严格执行SOP”的工厂——操作工瞟都不瞟一眼,班长觉得“这东西就是给审核看的”,工艺工程师也委屈:“我写得那么细,他们不看啊!” ❗ SOP,标准作业程序,本应是工业生产的圣经。但在太多现场,它成了僵尸文件。 为什么? 我们得先承认一个扎心的事实——人类天生就讨厌被条条框框钉死。尤其是经验丰富的…

    2026-06-25

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息