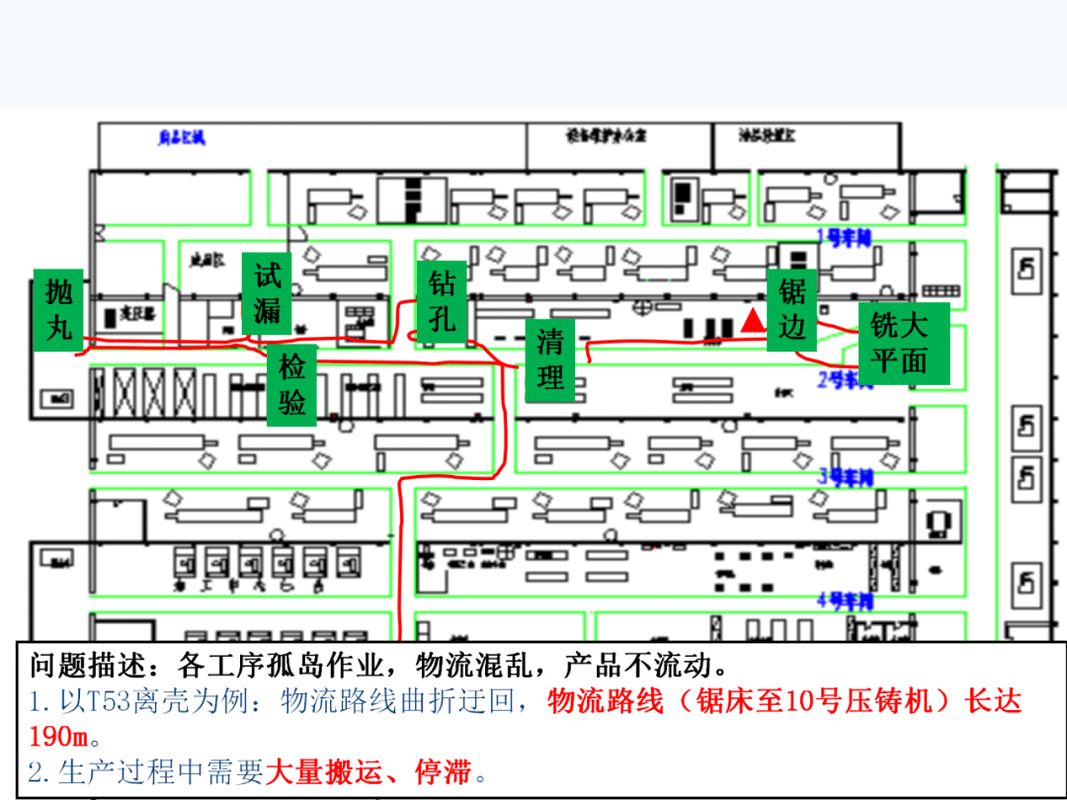
我见过太多工厂老板,天天愁得掉头发:车间堆得满满当当,订单就是交不出来,赚的钱全压在库存里,砸了几百万换设备升级,利润反而没涨多少。
你是不是也遇到过这种怪事?
决定。你把其他环节做得效率再高,都不会增加整体产出,只会堆出一堆没人要的在制品,拖垮整个现金流。
前两年去东莞给一家做汽车注塑件的工厂做顾问,老板刚把五条注塑线全换成了新设备,设备综合效率OEE提了15个点,结果交付率反而掉了8%,原材料库存涨了30%。为啥?所有非瓶颈工位产出变多,都堆在唯一的喷涂瓶颈工位门口,变成死库存,整个流程全堵了。
说白了,你花的每一分钱提效,只要没花在瓶颈上,都是浪费。
问:TOC说的约束,只有设备瓶颈这一种吗?
答:当然不是。约束分好几种,物理约束比如设备产能、场地、原料供应,还有政策约束比如公司内部的考核制度,市场约束比如订单不足,甚至还有行为约束比如工人习惯慢干、管理层乱排计划。我见过最离谱的一家五金厂,最大的瓶颈居然是财务的报销制度——采购买钢材每次要自己垫钱,报销拖半个月才批,导致原料经常断供,整个工厂产能只能开六成。谁能想到?
很多人说TOC是三四十年前的老理论了,现在讲工业4.0、智能制造,老东西还能用?
说实话,我见过太多工厂砸几百万上千万上MES、上自动化,最后赚的钱还不如用TOC调一下产线来得多。去年浙江一家做工程机械结构件的工厂找过来,原来交期要21天,四千多万流动资金压在库存里,老板喘不过气。他们用TOC做改善,只用了三个月,交期直接压到10天,库存降了一千八百万,全年利润涨了22%。
他们没花多少钱扩产能,就做了四件事:
✅ 先全流程测产能,找到真正的瓶颈:不是大家以为的焊接,是下料切割工位,其他工位产能富余至少20%。
✅ 所有原料优先“喂饱”瓶颈,非瓶颈工位严格按照瓶颈的节奏生产,多一件都不准做。
✅ 挖尽瓶颈潜能:把切割的辅助准备工作全部挪到班前做,瓶颈机24小时不停,换刀时间直接压缩了一半。
✅ 最后才考虑要不要投钱扩瓶颈,挖不尽再投,一分冤枉钱都不花。
问:现在很多工厂都在推精益生产,TOC和精益冲突吗?
答:完全不冲突。精益核心是消除全流程浪费,TOC核心是抓核心约束提升产出,本质是互补。很多中小工厂推精益推不动,就是一上来就要全流程改,摊子铺得太大,人力物力都跟不上,做着做着就没声音了。TOC上来就抓最影响产出的那一个点,改完一两个月就能看到利润涨,老板有信心,工人也愿意配合,先赚到钱再慢慢铺全流程改善,稳得多。对吧?
不过话说回来,我见过太多TOC改善做一半就废了,问题出在哪?十个里面有九个栽在考核上。
原来工厂的考核基本都是每个工位必须满负荷生产,完不成产量扣钱,推TOC要求非瓶颈工位不准多做,工人怕扣钱,线长怕完不成KPI,偷偷又开足马力生产,不出半个月,车间又堆满了在制品,直接打回原形。
还有一个常见的坑:凭经验找瓶颈,不实测。我之前有个客户,一口咬定他们的涂装线是瓶颈,准备花两百万上新线,结果我让他们测了一周产出,发现真正的问题是计划岗排程乱,导致涂装线一会儿没活干,一会儿堆二三十台活,真正的瓶颈是计划,不是设备,最后只调整了排程规则,产能就提了15%,一分钱没花。
还有人以为解决一个瓶颈就能一劳永逸,不对。你解决了一个瓶颈,整个系统会自动冒出新的瓶颈,所以要持续测,持续调,这是个动态的过程,不是改一次就完事了。
现在很多工业互联网平台、MES系统,都已经把TOC的逻辑嵌进去了,自动采集每个工位的产出数据,自动找瓶颈,自动按照瓶颈排产,不用人手算,比十几年前手工统计方便太多了。但核心逻辑没变,还是高德拉特当年说的那套:不抓约束,砸再多钱都是白搭。
很多老板天天追风口,抢着搞新名词,其实把现有产线的产出逻辑搞懂,从已经投进去的资产里抠出千万利润,比什么都强。不信你回去让人测三天你的产线,找出来那个真正拖后腿的约束,改一改,三个月后再看你的利润表,绝对吓你一跳。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC):帮制造企业抠出千万利润的底层逻辑 https://www.dachanpin.com/a/tg/67814.html