解决薄板焊穿痛点的现代焊接工艺应用指南

跑了大半个中国的制造工厂,见过最多的产能浪费,全都出在不起眼的焊接环节。 尤其是薄板加工,十家厂有八家栽在焊穿、变形上,白扔的废料和返工工时,加起来一年少说几十万,说出来都是泪。

为什么薄板焊接一直是中小加工厂的老大难

1mm以下的冷轧板、镀锌板,是现在家电、通讯机柜、新能源外壳最常用的材料。需求大,利润薄,只要报废率超过2%,基本就不赚钱了。我见过佛山一家做充电桩外壳的厂长,对着一整箱焊穿的工件抽烟,一句话不说,那表情,太糟心了。
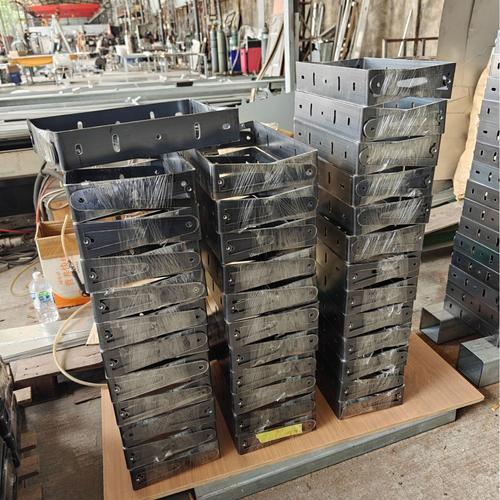
钣金加工厂薄板焊穿报废工件实拍
钣金加工厂薄板焊穿报废工件实拍
问:是不是只有换进口焊接设备才能解决薄板焊穿问题? 答:哪用得着。很多工厂老板一上来就砸几百万换机器人,结果调试半个月还是出问题,其实问题根本不在设备,在焊接工艺参数匹配和走刀路径的选择,很多老焊工手工都能焊好1mm薄板,就是找对了工艺逻辑,批量生产只是把这个逻辑复制到机器上而已。 不过话说回来,传统的手工电弧焊、普通MIG焊,确实不适合薄板批量生产,参数波动一点就出问题,靠人盯根本盯不过来。现在早就有成熟稳定的工艺方案,根本没必要死磕老方法。

三种经过工厂验证的实用薄板焊接工艺

我整理了目前量产用得最多、效果最稳定的三种,给大家分清楚适用场景:

  • 脉冲MIG焊 ✅ 适合0.8-2mm薄板,成本低,普通气保焊机加脉冲模块就能用,适配绝大多数现有工位,适合订单量不大、换型频繁的小厂,报废率能降到3%以内。
  • 冷金属过渡焊接(CMT) 💡 目前最适合中小厂批量生产的焊接工艺,电流闭环控制,热输入特别小,基本不会焊穿,变形也极小,焊缝平整不用怎么打磨,成本比纯激光焊接低三分之二,我见过东莞一家厂换了工艺之后,报废率直接从12%降到0.8%,太香了。
  • 激光-电弧复合焊 ❗ 适合厚度0.3mm以下的超薄特种板材,速度快变形小,但设备成本太高,只有做高端产品的大厂才值得上,中小厂别碰,回本要五六年,犯不上。
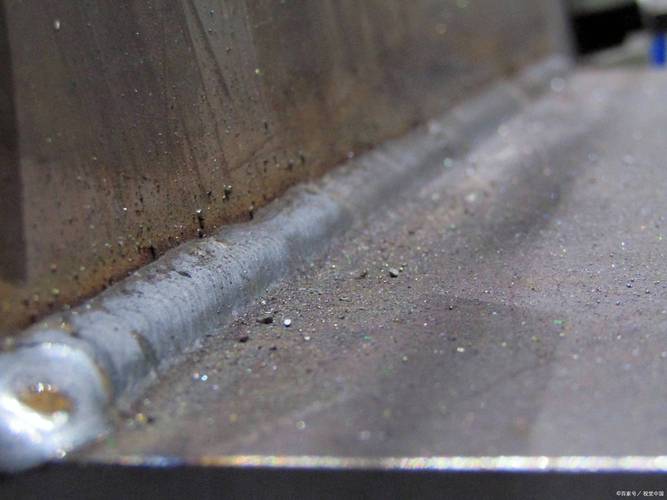
CMT焊接工艺加工后的薄板焊缝实拍
CMT焊接工艺加工后的薄板焊缝实拍
问:CMT焊接工艺对工人要求高吗?普通调机师傅能上手吗? 答:说实话,门槛比老方法高一点,但也就半个月就能摸透规律。现在的焊机都自带现成的参数库,输入板材厚度和材质,直接就能调出基础参数,自己改个两三回走刀速度就稳定了,不比老方法天天靠手感碰运气强? 不过话说回来,不管选哪种焊接工艺,核心都是控制热输入,热输入降下来,焊穿和变形的问题自然就解决了,就这么简单的逻辑,很多人绕半天绕不出来。

批量生产里容易忽略的工艺细节

批量生产里容易忽略的工艺细节
批量生产里容易忽略的工艺细节

很多工厂调好了焊接工艺参数,一量产就出问题,大多栽在这些不起眼的细节上:

第一,装配间隙绝对不能超0.2mm。哪怕你工艺调得再完美,间隙大了,十有八九会焊穿。所以下料后的校平压整工序千万别省,别为了省那两分钟工时分钱,最后废一整批工件,亏得更多。

第二,保护气体别乱用。焊镀锌板别用纯二氧化碳,加20%左右的氩气,能直接减少飞溅,焊缝更平整,后续打磨时间能省一半。这点很多厂嫌麻烦不做,算下来反而更费工。

第三,焊丝直径要匹配板材厚度。1mm以下的薄板,老老实实要用0.8mm的焊丝,别图便宜用库存的1.2mm焊丝,粗焊丝电流降不下来,当然容易焊穿,就这么简单的事儿,多少工厂搞错,白废了好多料。

现在很多厂搞柔性生产,不同厚度、不同材质的板材换着做,一定要记得跟着改焊接工艺参数,别图省事一套参数用到底,十件得废个三四件。我上个月在浙江一家机柜厂,就改了这一个习惯,一天少废了二十多块工件,老板当场留我吃晚饭,哈哈。 焊接工艺这行,从来不是越贵越先进就越好,适合自己产品、产能和预算的,就是最好的。好多工厂踩坑,都是踩在盲目追求高大上设备,忘了工艺本身才是提效降本的核心。对吧?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:解决薄板焊穿痛点的现代焊接工艺应用指南 https://www.dachanpin.com/a/tg/67998.html
赞 (0)
冲压工艺避坑:大厂量产不会说的精度控制干货
上一篇 2026-08-23 13:44:45
下一篇 2026-08-23 14:07:39

相关推荐

  • 一块芯片的诞生之旅:解码硬件制造的隐秘江湖

    硬件制造从来不是冰冷机器的简单拼接,而是千万个精密环节咬合运转的生态系统。小到智能手表里的微型传感器,大到数据中心的服务器集群,每一件硬件产品的诞生都藏着跨越实验室与工厂的漫长征途。这个被称为 “实体经济基石” 的领域,既有着纳米级的微观精度要求,也承载着全球供应链的复杂协作。 设计图纸上的每一条线路都可能决定产品命运。硬件研发团队往往要经历数十轮方案迭代,…

    2025-09-23
  • 生产线平衡:我花了三年才明白,先别急着调工位

    做工业工程快十年,被问得最多的一个问题就是:‘张工,我们这条线怎么调都不平衡,到底哪里出问题?’ 说实话,每次听到这种宽泛提问,我都有种无从下口的无力感。不是因为问题复杂——恰恰相反,是他们总盯着表面数字,却选择性忽略那些藏在细节里的时间小偷。 上个月去一家汽车电子厂,流水线哗啦啦跑得飞快,可成品堆在末端检验台前,堆成小山。经理急得直搓手:‘我们平衡率算下来…

    2026-06-22
  • 工业5.0:以人为本的制造革命,还是又一个炒作泡沫?

    上周我去宁波一家汽配厂,看到个有意思的事。一条产线边上,老师傅老李正跟一台协作机器人“吵架”。当然,机器人没还嘴,只是默默停在那里,等着老李重新调整参数。老李一边在示教器上戳戳点点,一边嘟囔:“你这铁疙瘩,手比我稳,可脑子还是没我灵光。” 逗得旁边工友直乐。这个场景,比任何白皮书都生动地解释了工业5.0的核心——人机共融,而不是机器取代人。 说实话,这几年“…

    2026-07-01
  • 工业物联网(IIoT)落地:边缘计算没你想的那么美

    上周去东莞一家机加工厂,被老厂长拉住吐槽了半小时。他说去年花了小一百万上了套“智慧车间”系统,结果大屏数据延迟能到5秒——数控机床都走完一个攻牙循环了,看板上还在显示装夹完成。这就有点黑色幽默了。 说白了,就是太迷信云端那一套。把所有传感器数据无脑往云上怼,几百台设备挤一条百兆专线,不堵才怪。那时候我就更坚定了:某些场景下,边缘计算不是选项,是底线。 为什么…

    投稿 2026-07-17
  • 物料搬运的数字化革命:当AGV遇见AI调度的那些坑

    上个月去无锡的一个汽车零部件厂,他们的物流经理老周拉着我诉苦,说去年花大价钱上了一套无人搬运系统,结果呢?AGV撞坏了两台,调度算法把料送到三号线去了,现场直接停线半小时。老周说——“这玩意儿还不如叉车司机靠谱”。我大笑。其实这事儿太典型了。物料搬运的数字化,绝不是买几台激光导航车、接个WMS就完事。真的不是。 从内燃叉车到自主移动机器人:硬件迭代背后的账本…

    投稿 2026-08-08

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息