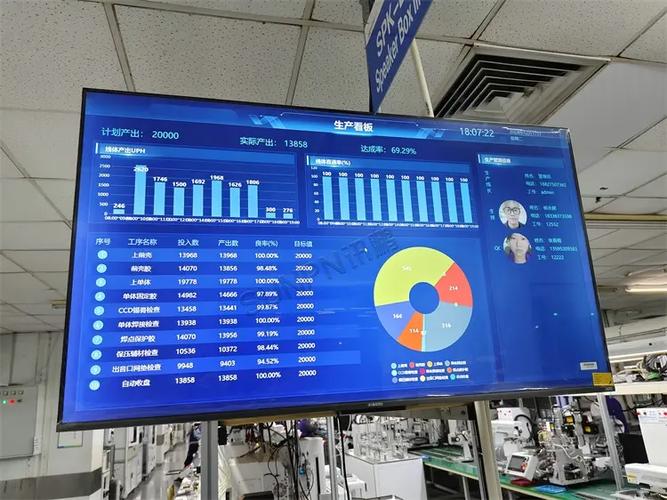
现在整车厂卷降本,新能源电池厂卷良率,中小零部件厂卡成本红线,到处都在找能快速落地的提效方法。
很多人翻遍了六西格玛手册,追完了AI质量管控的新概念,最后发现,把半个世纪前提出来的田口方法用对,照样能甩出上百万的真金白银。
说它半个世纪,一点不假。但老方法不代表没用。
现在制造业最大的痛点是什么?你把参数调好了,实验室里全合格,一上批量生产,原材料有点波动,设备跑了半天温度升了点,良率蹭蹭往下掉。
改模要钱,返工费钱,客户索赔更要钱。
我上个月跟南方某新能源电池厂的资深工艺工程师聊天,他说他们去年抢产能卷能量密度的时候,就是靠田口方法锁定了极片涂布的最优参数区间,比之前一次改一个变量的试错法,省了三分之二的实验打样成本。良率从一开始的87%拉到了96%以上。
不少人对田口方法有误解,这里插两个大家问得最多的问题。
问:田口方法和我们常做的正交实验到底有啥区别?
答:很多人直接把两者画等号,这真的错了。普通正交实验只是帮你用较少的实验找到性能最优的参数组合,目标是“最好”。田口方法的核心是找
,目标是“最稳”——也就是让产品性能,不管外界不可控的“噪音”怎么变,都能稳定落在要求范围内。说白了,你花大功夫在实验室找出的最优参数,到工厂批量生产可能根本用不了,田口找的,就是工厂里能用的参数。
对吧?
问:中小制造企业规模小,预算有限,能用得起田口方法吗?
答:当然能。早年大家觉得要做几十组实验,成本高,现在有了成熟的工业仿真软件,一大半实验可以直接在电脑里跑,只需要小批量做实体验证就够。原来十几万的实验成本,现在压到几万甚至几千,小工厂完全玩得起。
说实话,我接触过不下二十家用田口方法的企业,有一半以上都用错了,白瞎了方法,还说田口没用。
💡 第一个坑:把信噪比当摆设
田口方法的核心逻辑,就是把质量波动转换成
计算,按照望目、望小、望大三种不同的性能要求,选信噪比最大的参数组合。很多人用的时候,算完信噪比扔一边,还是只看平均性能,这不就是把田口方法用成了普通正交实验?跟没用人区别不大。
❗ 第二个坑:噪音因素选不对
什么是田口说的噪音?就是你控制不了,或者控制起来成本极高的因素。比如来料的尺寸公差,车间的环境温湿度,设备每天的正常磨损。很多人把所有因素都放进可控参数里,为了做实验硬把温度卡到±0.1度,做出来的结果到批量生产还是不适用。本来就是要让参数抗噪音,不是硬消灭噪音,这个逻辑搞反了,结果肯定不对。
💡 第三个坑:只在出问题的时候才用
很多企业都是批量生产出了良率问题,才想到找方法调参数。这时候模子开了,生产线搭好了,改起来牵一发动全身,成本高的吓人。田口方法本来就是要在产品开发的早期,概念设计阶段就用,从源头把稳健性做进去,这才是成本最低的玩法。
现在的田口方法,早就不是当年手工画正交表、手工算信噪比的老路子了。
最新的实践里,很多工厂都把田口方法和AI代理模型结合了:先用田口的正交设计出少量实验,拿到数据喂给AI训练代理模型,再让AI跑遍所有参数组合的性能,直接筛选出信噪比最高的稳健区间,最后只需要做三五组验证实验就可以落地。
速度比原来的纯实体实验快10倍都不止,成本降得更多。
我今年年初去东莞走访,一家做消费电子注塑结构件的工厂,原来改一次注塑参数要开12模,原材料加人工成本快十万,还得停线一天。现在用田口加AI仿真的方法,只开3模验证,成本直接降了80%,良率从92%涨到98.5%,省下的都是真金白银啊!
很多人追新概念,觉得AI大模型、元宇宙工厂才是未来,看不起半个世纪前的老方法。
其实呢?制造业的核心从来都是解决实际问题,降本提效。老方法配上新技术,照样能打。田口方法“通过设计减少质量损失”的核心逻辑,再过五十年也不会过时。
很多工厂花几百万上数字化系统,最后连基础的参数优化都没做好,不如停下来,把田口方法用对,三个月就能看到实打实的收益,这不比啥都强?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:田口方法:制造企业降本提效的稳健设计实战 https://www.dachanpin.com/a/tg/69413.html