冲压工艺避坑:大厂量产不会说的精度控制干货

干机械制造,谁没在冲压工艺上吃过精度的亏? 前阵子帮珠三角一家做新能源汽车结构件的厂子解决问题,光调试开模就废了三批冷轧板,老板头都大了! 说出来你不信,问题出在搭边值设计少了0.3mm,改了一刀,合格率直接从42%涨到98%。 很多人觉得冲压就是冲下去剪出来这么简单,水浅得很?错了。

90%的冲压精度问题,根源都在预设计阶段

太多工厂把精度问题甩给调机师傅,甩给设备老化,就是没人回头看自己的工艺设计。 仿真软件是好用,但你不能全信啊。
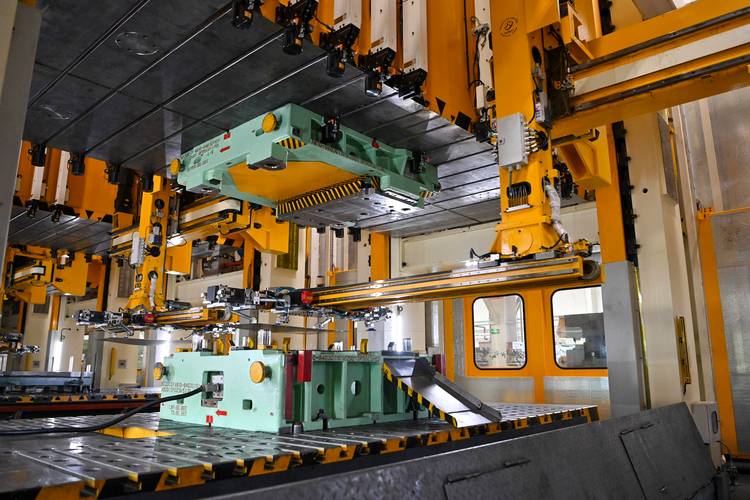
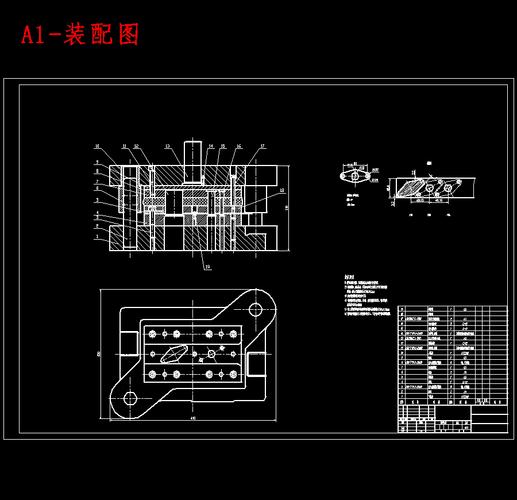
汽车结构件冲压工艺排料设计图
汽车结构件冲压工艺排料设计图
我见过太多刚出校门的工艺员,对着仿真软件拉个流,直接出开模图,仿真里的材料都是均质理想的,实际呢?轧钢厂出来的同批次料,厚度公差都能差0.1mm,屈服强度波动十几兆帕,这些仿真根本不会给你体现。 问:为什么按教材给的参数设计,做出来还是不合格? 答:教材给的都是通用值,是给你入门参考的,不是让你直接用的。同样是1mm厚的冷板,不同钢厂的屈服强度能差20兆帕,冲压回弹量直接差一倍,你按同一个参数做,能不出问题? 还有回弹补偿,很多新手偷懒,只给凸模做补偿,凹模不做调整,出来的零件角度差个1-2度,装配的时候根本装不上,还得返工,太耽误事。

量产阶段冲压工艺的低成本精度优化

开模没问题了,量产又出问题?这是很多厂的常态。其实不需要砸钱换设备,几个小调整就能解决大问题。 💡 弹性定位替换固定定位:原来的固定挡料块用久了磨损,料片位置每次都飘,换成可微调的弹性挡料,定位精度直接提0.1mm以上,成本才几百块。 ✅ 分区域润滑:拉深区用高粘度润滑油,修边冲裁区用低粘度,别图方便全喷一样的。全喷高粘度的,修边的时候料片会粘在凹模上,带偏位置,毛刺还大。 ❗ 批次试冲再量产:每一批新料都先冲10片,测尺寸,调整压边力,别上来就几千片开冲,出了问题全废。
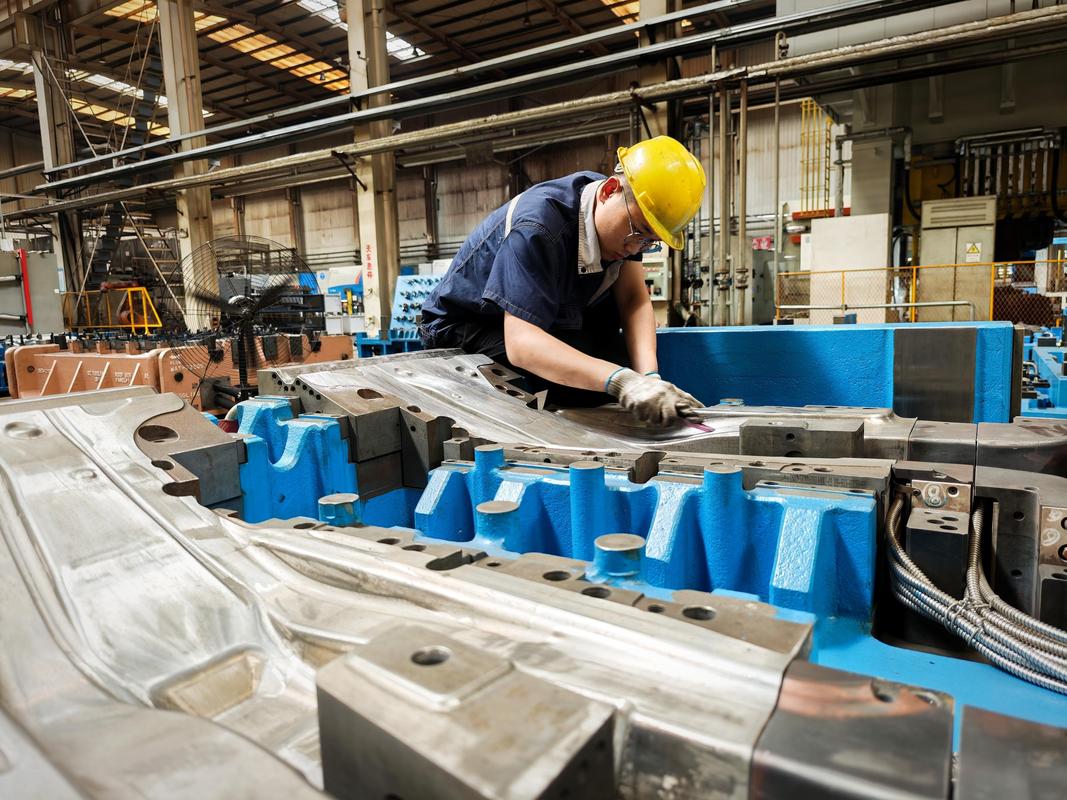
量产冲压线冲压工艺在线检测工位图
量产冲压线冲压工艺在线检测工位图
问:伺服冲压线比传统曲柄冲压线精度高很多,小厂要不要换? 答:看你做什么产品。如果你做的是公差要求0.1mm以内的新能源电池壳、车载芯片散热片,那伺服的变速冲压确实能解决拉深回弹的问题,换了值得。但如果你做的是普通五金结构件,公差要求0.5mm以上,把现有模具的定位系统升级一下,工艺参数调一调,几万块就能解决问题,没必要砸几百万换设备,对吧? 省下来的钱,投到检测上不香吗?

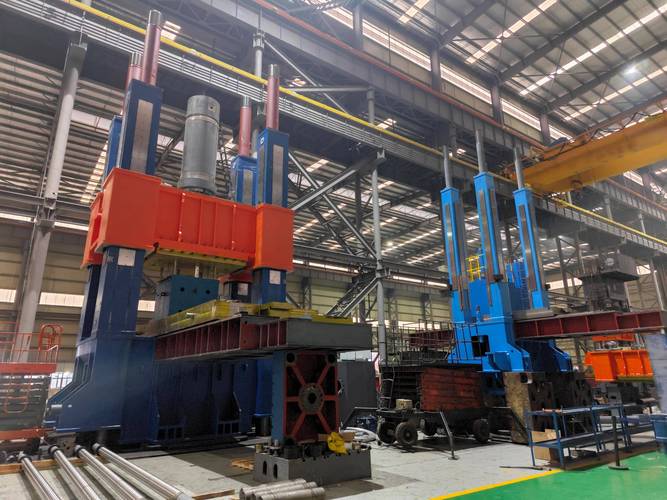
当下冲压工艺的新实践,小厂也能落地

当下冲压工艺的新实践,小厂也能落地
当下冲压工艺的新实践,小厂也能落地
说实话,现在行业变化快,很多新东西不是只有大厂能用,小厂跟进了就能抢订单。 比如现在低成本的机器视觉在线检测,十几万就能装一套在冲压线出口,每一件都自动测尺寸、查毛刺,不良品直接剔出去,比人工检测靠谱太多,还能省掉三个检测工的成本,一年就回本了。 还有高强钢冲压的新工艺,原来大家都怕高强钢回弹大,难控制,现在只要在预设计的时候把凸模圆角比常规设计放大12%-15%,冲压速度降20%,回弹量直接能压到公差范围内,根本不需要二次校正,省了好多工序。 我上个月给江苏一家做电动车座椅支架的厂调过,原来合格率不到70%,改完之后合格率稳定在96%以上,老板开心得不行,直接给我包了个大红包。 不过话说回来,冲压工艺从来不是死的,不是按部就班套公式就行。你得摸材料的脾气,懂生产的实际,别迷信什么高大上的概念,能稳定出合格产品的工艺,就是好工艺。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺避坑:大厂量产不会说的精度控制干货 https://www.dachanpin.com/a/tg/67997.html

赞 (0)
锻造工艺:支撑高端制造的硬核核心手艺
上一篇 2026-08-23 13:23:59
解决薄板焊穿痛点的现代焊接工艺应用指南
下一篇 2026-08-23 14:04:55

相关推荐

  • 巷口的暖阳与深夜的灯

    老旧居民楼的楼道总飘着熟悉的味道,有时是三楼张奶奶熬粥的米香,有时是五楼少年练琴时断断续续的旋律。我搬来这里的第三个秋天,开始习惯在傍晚时分站在阳台看夕阳,看巷口那棵老梧桐的叶子一片片被染成金黄,再随着晚风轻轻落在青石板路上。 上周二下班回家,发现门锁孔里卡着半片银杏叶,叶片边缘已经有些发褐,却还带着淡淡的清香。正疑惑时,对门的李叔提着菜篮子回来,看见我手里…

    2025-09-10
  • 田口方法:被神化还是被误解?一个老工程师的碎碎念

    我干这行快二十年了。说实话,田口方法这东西,我见过有人把它捧上天,也见过有人不屑一顾。它到底是个什么玩意儿? 简单粗暴地说,田口方法是一套关于稳健设计的方法论。上世纪七八十年代,日本人田口玄一搞出来的,核心思想就一句话:让产品对噪声因素不敏感。什么噪声?环境温度、材料批次波动、工人操作差异……都是噪声。 但你别以为这是玄学。我入行头几年,跟着一个老法师做发动…

    投稿 2026-08-03
  • 计算机视觉(CV)在工业零件缺陷检测的落地真相与踩坑指南

    上个月跑了长三角三家汽配加工厂,每家都在上计算机视觉缺陷检测项目。成的成,垮的垮,反差大到离谱。很多老板开口就是“我要换掉所有质检人工”,上来就砸几十万进去,最后项目烂在那里落灰。也有老板觉得CV全是噱头,都是赚智商税的,碰都不敢碰。 工业场景里,计算机视觉(CV)最能打的落地方向就是缺陷检测 为什么?人工质检干的就是反人性的活。一天盯八小时指甲盖大的零件,…

    投稿 2026-08-16
  • 预防性维护,到底该怎么“预”?

    上个月,车间一台数控机床突然趴窝。主轴抱死,冷却液漏了一地。维修班组拆开一看,轴承散架了——碎屑进了轨道,丝杠也伤了。更换整套主轴单元,调精度,整整花了四天。生产计划全泡汤。说实话,站在那台机器前,我后背发凉。因为就在三天前,点检记录上还写着“运行正常,无异响”。 这事儿够打脸。但细想,对吧,类似的情况不少见。我们老说预防性维护,可真落到地,往往就是按部就班…

    投稿 2026-07-09
  • 柔性制造系统(FMS)落地真经:这5个坑我替你踩过了

    上周去东莞一家五金件厂,老板拉着我看他新上的‘柔性线’,说花了三百万。结果呢?设备趴窝两天了,工程师被锁在系统外,急得骂娘。说实话,这场景我见过太多次了。柔性制造系统(FMS),听着高大上,但对中小企业来说,搞不好就是吞金兽。 一、理想很丰满:FMS本该是什么样子 先别急着吐槽。理论上,FMS确实是解决多品种、小批量生产的利器。一组数控机床,配上自动化物流,…

    2026-06-16

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息