中小批量车削加工:老工人踩过的坑,新工厂踩对的路

你去任何机械加工车间转一圈,十个车工有八个在愁车削加工的效率问题。不是活干不完,就是干出来成本比报价高,赚不到钱。 十年前接活,批量都是几千上万件,调试花一天,后面半个月不用动,躺着赚工时。现在呢? 订单碎片化。十件八件也敢给你发过来,改改尺寸又是一批。 真的熬人。

现在车削加工的痛点,和十年前完全不一样

以前我们说车削加工的瓶颈是精度不够,机床烂。现在国产数控车床精度基本都能稳到丝级,大部分场景够用了。现在真正卡脖子的是换线调试时间。 我上个月去东莞一个汽配加工厂,二十台数控车,每天换活平均五到六次,每次调试最少半小时,一天下来光调试就占了三个多小时,相当于三台机器白停一天。
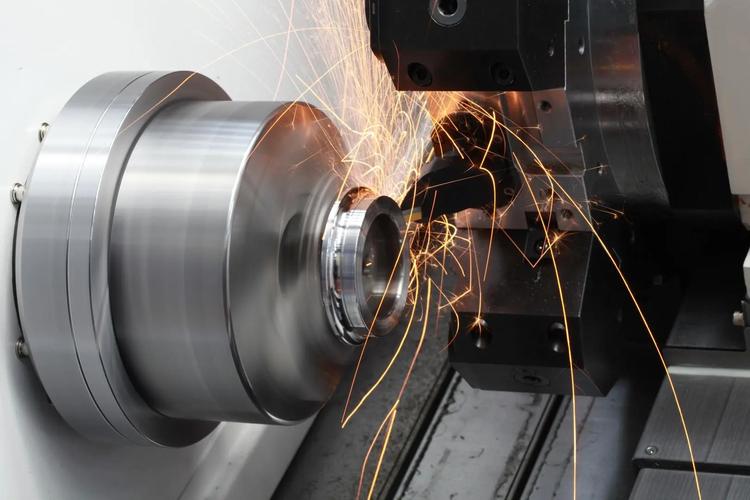
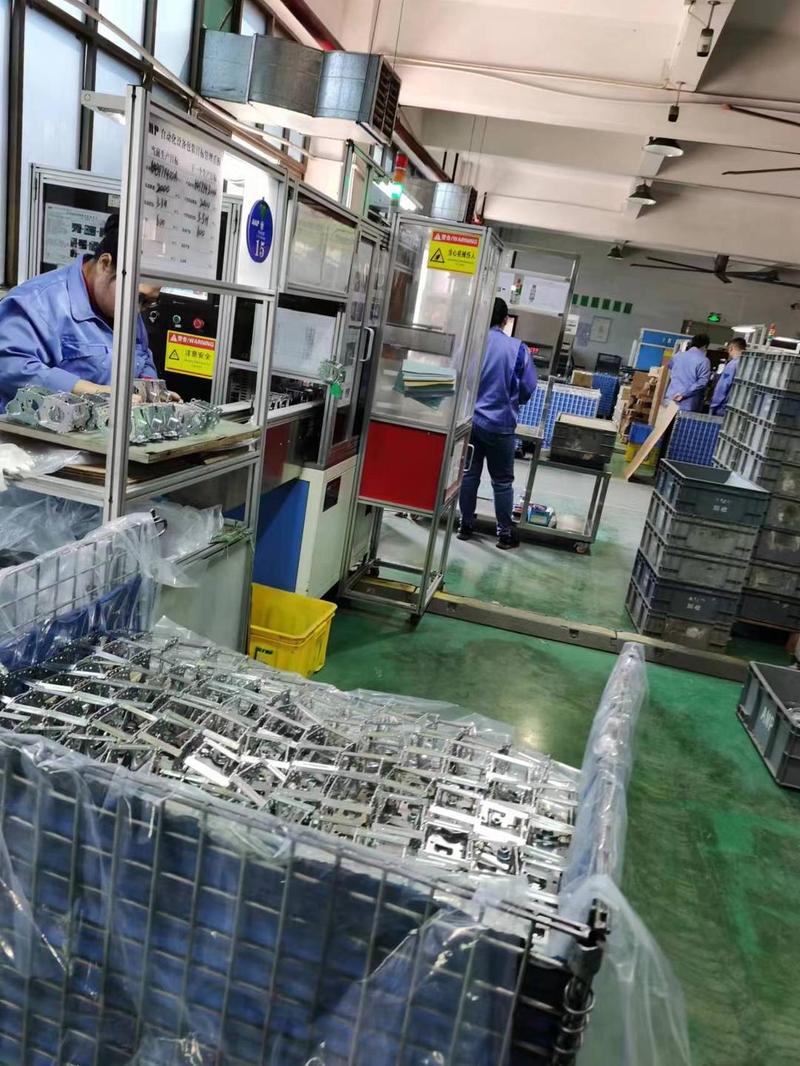
东莞中小汽配厂车削加工车间实景
东莞中小汽配厂车削加工车间实景
说实话,很多新进场的年轻人还没意识到这个问题。总觉得精度对了就行,快一点慢一点无所谓。老板的电费房租可是按天算的。 这里插两个问题,都是我跑车间被问烂了的: 问:是不是只有接散单小单才会遇到换线效率低的问题? 答:真不是。现在新能源车企的配件更新有多快你根本想不到,哪怕单批次有上千件,项目改个设计,下一批尺寸全变,相当于重新调试一遍,本质和十件八件的小单没区别。哪怕是做标准件的,现在多规格小批量生产也是趋势,换线慢就是找死。 问:上全自动化柔性生产线不就解决了?为什么还要纠结这些小技巧? 答:钱啊!一套入门级的柔性车削加工线,没有大几百万拿不下来,国内九成以上的机加工厂都是几十人的小厂,投进去三年回不了本,资金链直接断了。而且很多带复杂曲面的异形零件,自动化装夹的误差比老钳工手动找正还大,真不如人工调十分钟来的靠谱。

适合中小厂的车削加工提效实操技巧

不用改设备不用投大钱,只要改几个操作习惯,就能把换线时间砍一半,都是我见过实打实降本的案例: 💡 1. 预存常用刀具参数,别每次重新对刀 很多老师傅习惯自己整理一个刀具参数表,把常用的外圆刀、内孔刀、螺纹刀的刀补都预存在机床里,换同类型活的时候直接调用,不用再量一遍尺寸改一遍补偿,省十分钟都是少的。 💡 2. 用统一基准的装夹治具,别每次重新找正 如果你的活都是同直径的棒料加工,提前做几个标准化的三爪卡盘衬块,换料的时候直接卡,不用再打表找正。这个小改动,我见过一家厂把换线时间从四十分钟压到十分钟。 💡 3. 粗精车分开机床,别一台车从头到尾干完 很多小厂图省钱,一台机床既干粗车又干精车,换刀换参数来回折腾,粗车造出来的精度误差还要重新调精车。不如分两台,一台专门干粗车留余量,一台专门干精车,哪怕是旧机床凑出来的,效率也能提三成。
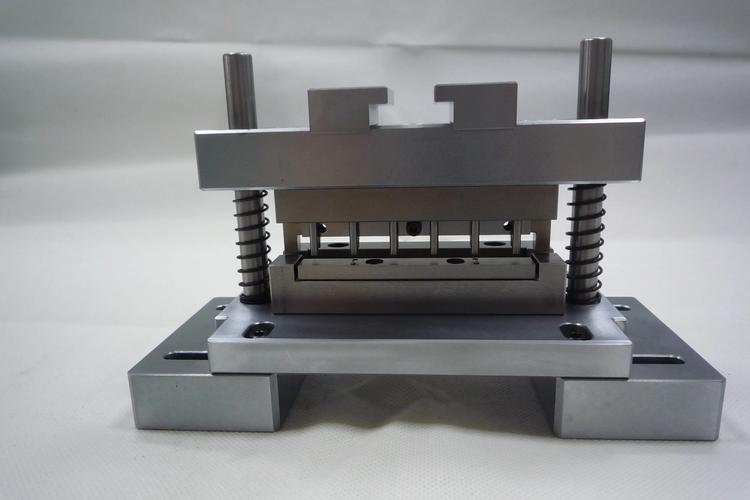
车削加工标准化装夹治具实物图
车削加工标准化装夹治具实物图
不过话说回来,这些技巧都是要车间自己去磨的,不可能拿来就用。你得统计自己工厂最常接的零件规格,归好类再改,别瞎折腾。

2024年车削加工的新变化,别错过

2024年车削加工的新变化,别错过
2024年车削加工的新变化,别错过
这两年行业不景气,反而逼出来不少实用的新东西,不是那些吹出来的概念,真能用: 第一个就是国产数控系统的AI辅助刀补,不是那种动辄上亿训练的大模型,就是专门针对车削加工的小模型,能记住你之前加工同类型零件的刀补偏移量,第一次对刀就能自动给你算出大概值,不用试切个三五次,省不少事。我试过一次,加工一批45钢轴,原来试切三次要十分钟,现在两次搞定,省了一半时间。 第二个就是新的刀具涂层,针对不锈钢和钛合金车削的,现在国内很多刀具厂都做出来了,进给量能比原来提20%,刀具寿命还能翻一倍。别舍不得买贵几十块的刀,算下来单件加工成本能降15%,真的划算。 ❗ 这里提个醒,很多厂商现在吹什么高速车削、超声车削,听起来玄乎,大部分普通零件加工根本用不上。别脑子一热买一堆新设备回来,压在仓库落灰,钱全打水漂。 做机加工,赚的就是抠出来的碎银子。你把每一分钟的调试时间,每一块钱的刀具成本抠出来,活多的时候你就能接比别人便宜点的单,活下去的概率就大一点。 不信你去问那些开了十几年的老加工厂,哪个不是踩了无数坑才摸出来这些门道。 对了,还有个小细节,现在很多年轻人干车工,不爱记参数,换完活就把参数删了,下次碰到同类型活又重新调,纯粹浪费时间。找个U盘,把所有参数都存好,按零件类型分类,找的时候一分钟就能调出来,有多难? 真的,很多事不是设备不行,是习惯不对。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:中小批量车削加工:老工人踩过的坑,新工厂踩对的路 https://www.dachanpin.com/a/tg/68481.html

赞 (0)
铣削加工:老师傅不会随便说的高精度加工避坑干货
上一篇 2026-09-01 12:43:39
磨削加工:别只把它当收尾工序,它才是高端制造的精度核心
下一篇 2026-09-01 13:53:27

相关推荐

  • 被田口方法暴击之后,我才懂什么叫真正的稳健设计

    那是几年前的事了。一个注塑件,尺寸波动大得离谱,模温、料温、保压压力,能调的都调了,就是稳不住。客户投诉,老板拍桌子,我——当时真的想辞职。然后一个日本回来的老工程师,叼着烟,丢给我一本泛黄的影印版《田口玄一论文集》。我说这玩意儿能有用?他说,你连噪声因子都没搞清楚,调一辈子参数也是瞎忙。 说实话,那瞬间我挺不服气的。但后来——真香。田口方法不是那种你随便跑…

    投稿 2026-07-31
  • 情绪的褶皱里,藏着认知的地图

    我们总在不经意间被情绪推着走:清晨因地铁延误皱起眉头,午后因同事一句无心之言陷入沉默,深夜对着未完成的工作清单辗转难眠。这些细碎的情绪波动,常被视作内心的 “小插曲”,有人任由其来去,有人试图强行压制,却少有人追问:这些情绪背后,是否藏着更深层的认知密码?事实上,情绪从来不是孤立的心理反应,它更像一面镜子,清晰地映照出我们看待世界的方式,而认知则是塑造这面镜…

    投稿 2025-09-08
  • 工业以太网十年痛点直击:选PROFINET还是EtherCAT?我的真实踩坑记录

    一、从现场总线到工业以太网,这一步走了二十年 说实话,现在还有工厂在用Profibus、DeviceNet这些老古董。去年我去一个汽车零部件厂,看到他们还在用MPI通信,我都惊了❗ 但也不全怪他们,工业界就是保守。不过话说回来,当产线节拍要求越来越高,那些基于RS-485的现场总线,带宽简直捉襟见肘——你让一个10Mbps的系统去传视觉检测数据,那不是开玩笑…

    2026-06-21
  • 快速成型避坑指南:为什么你的打样总翻车?

    一、快是唯一要求?别逗了 做项目最怕听到这句话——“我就要个模样,打出来看看就行,越快越好”。十几年了,这种需求还是天天砸过来。可每次真拿到手后,又是一串追问:怎么这么脆?公差怎么这么大?根本装不上去……❗ 说实话,快速成型这行,快只是及格线。真正的功夫,都在看不见的地方。材料性能、后处理工艺、甚至室温影响——哪一样掉链子都能让你白干。今天不聊虚的,就聊聊这…

    投稿 2026-07-21
  • 解码日常网络安全的隐形战场

    打开手机接收验证码、在电脑上登录办公系统、用智能设备操控家居环境,这些习以为常的操作背后,都藏着网络安全的隐形较量。多数人对网络安全的认知停留在 “不随便点陌生链接” 的浅层阶段,却忽略了生活场景中无处不在的安全漏洞。从支付软件的账户余额到云端存储的私密照片,从企业的核心数据到智能电表的运行数据,数字时代的每一项信息资产都可能成为攻击目标。网络安全早已不是专…

    投稿 2025-09-17

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息