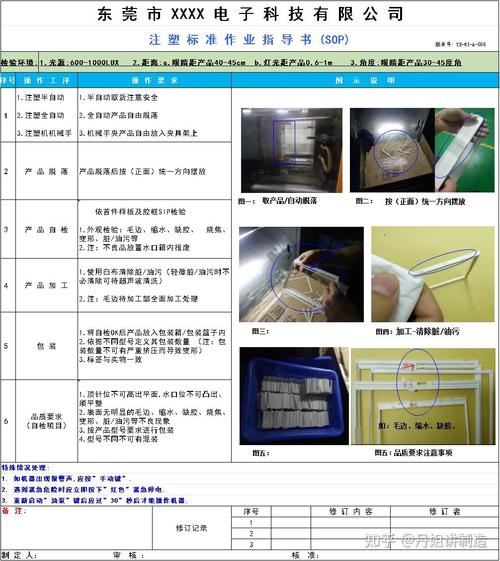
我去过不下一百家中小制造工厂,一提到标准作业程序(SOP),大部分人的反应出奇一致:那东西不就是贴墙上应付审核的吗?落灰都没人碰。
真的是这样吗?我见过靠SOP把新人上手周期从3个月压到7天,废品率砍了七成的工厂,也见过把SOP当摆设,老师傅一走整条线瘫痪的工厂。差在哪?差在对SOP的理解从根上就错了。
很多工厂做SOP,目标就错了。做出来是给客户看,给审核看,不是给操作工看的。
上次在东莞一家做汽车冲压件的工厂,老板跟我吐槽招不到熟练工,新人上手慢,废品率压不下来,利润都给废料吃掉了。我抬头扫了一眼车间墙上的SOP,上面写着“调整冲压参数,保证产品合格”。
这不废话吗?
压力要调到多少bar?油温控制在多少度?换模的时候螺栓要拧到多少扭矩?什么关键信息都没写。这样的SOP,贴墙上除了落灰还能干什么?
它是经验的保险箱,不是应付检查的工具。
问:中小工厂产值不高,人员少,要不要花精力做标准作业程序(SOP)?
答:太要了。我见过太多小厂,核心技术全攥在两三个老师傅手里,老师傅要么被挖走,要么退休,整条线直接停半个月,好不容易恢复生产,废品率直接涨了三倍,这个损失,比你花一两周蹲现场做SOP大得多。哪怕你只有一条十个人的生产线,把每一步的操作要点写死,新人来了一周就能独立上岗,这不比天天抢熟手香?
不过话说回来,现在早就不是贴A4纸的时代了。数字化时代的SOP,早就变样了。
传统纸质SOP的痛点太明显了:换产品要找对应文件,找半天找不到;改了版本,工位上还是旧的;新手看错步骤,出了问题才发现。现在很多工厂已经把SOP搬到了工位终端上。
扫一下工单号,对应产品的SOP直接弹出来,每一步都配图配视频,做错了步骤系统还会报警,不用班组长天天盯着。
我去年接触苏州一家做新能源电池结构件的工厂,他们去年把整条线的SOP全部数字化改造,花了不到十万,改完之后,产品换型时间从40分钟降到15分钟,批量做错的事故直接清零,废品率从1.2%降到0.3%,不到三个月就收回了成本。
说实话,很多老板一听到数字化就觉得贵,其实现在一个平板几百块,搭个简单的SOP系统,几万块就能搞定,门槛真的不高。
问:做标准作业程序(SOP)把所有操作都规定死,会不会限制工人的创造性?
答:这个误区真的太普遍了。SOP从来不是管所有事,它只卡那些影响质量、安全、效率的核心环节:比如拧紧螺丝的扭矩、焊接的电流电压、外观检验的标准,这些必须卡死,不能随便改。至于整理工具的顺序、喝水的时间这些不影响核心的,没人管你。而且SOP本身也不是写了就不能改,工人有了更高效的方法,验证确实有效,直接更新进SOP,这不就是把个人的创造性变成了整个企业的财富吗?
💡 第一,跟着操作工写,别坐在办公室编。很多IE工程师做SOP,对着工艺卡抄,根本不去现场看实际操作。我见过最离谱的SOP写着“取下工件放到检验台检验”,实际检验台在两米外,操作工每次跑太费时间,现场实际操作都是放在脚边周转箱,下班前统一检验,办公室编出来的SOP,根本不符合现场,工人当然不会遵守。写SOP一定要蹲在工位,跟着最快最稳的操作工记,记清楚每一步花多久,用什么参数,要注意什么问题,这样做出来的SOP才有用。
❗ 第二,把模糊要求改成可执行的数字。别写“拧紧螺丝”,要写“用3号扭矩扳手,拧到12N·m,听到咔哒声再停”。别写“检查外观是否合格”,要写“在500lux光照下,距离产品30cm,观察10秒,不允许有直径超过0.5mm的划痕气泡”。所有的标准都要能量化就量化,不能量化就说清具体的判断方法,模模糊糊的标准等于没有标准。
✅ 第三,定期更新,别一写定终身。产品改了设计,设备换了新的,工人摸索出更好的方法了,SOP就得更。哪怕没有大变动,至少一个季度复盘一次,把新的经验加进去,把错的地方改过来。我见过一家工厂,设备都换三年了,SOP还是老设备的操作步骤,工人根本不看,也就难怪SOP成了摆设。
制造业拼到最后,拼的永远是细节。你把每一个工位的每一步都卡准了,成本就能降下来,质量就能稳得住,别人想抢你的订单都抢不走。很多人天天追风口找新概念,其实把最基础的标准作业程序(SOP)做对,就已经赢过八成对手了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造车间里被低估的神器:标准作业程序(SOP) https://www.dachanpin.com/a/tg/68866.html