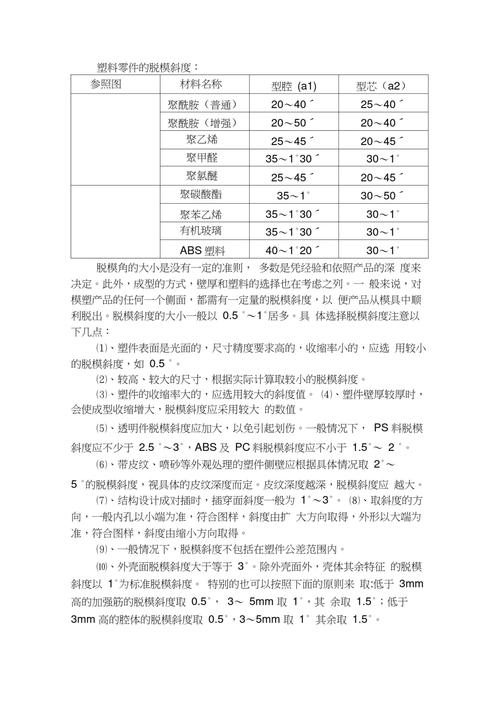
我上个月跟珠三角一个做汽配模具的老板喝酒,他拍着桌子骂刚招的应届生设计。差了0.2度的脱模斜度,两块进口SKD11模仁直接废了,试模延期半个月,赔了客户二十多万违约金。
真不夸张。这行待久了,见过太多这种低级错误,把整盘生意都坑了。
很多刚入行的设计师,画完产品结构,算完收缩率,选好模架,脱模斜度随手填个1度就完事。反正软件都标好了默认值,直接用不对吗?
不对,大错特错。
脱模斜度要卡的细节,比你想的多得多。不同材料收缩率不同,斜度不一样;玻纤增强的塑料,脱模阻力比普通塑料大30%以上,斜度必须加;产品做不做皮纹,差的不是一点半点——皮纹越深,斜度要求越大,不然出模直接把皮纹拉花,整个产品直接报废。
问:现在不是有AI辅助模具设计了吗?自动生成脱模斜度还会错?
答:AI只会按材料库的默认值给参数,它哪懂你这个产品的实际要求?你做汽车后视镜外罩,要做细荔枝纹皮纹,AI默认给你0.5度,实际你要做到1度才够,差那0.5度,试模百分百拉模,修都不好修。说实话,我见过不少厂上了AI设计工具,省了两三天画图功夫,最后赔几十万,这账怎么算都亏。
新能源汽车火了之后,大尺寸塑件的订单越来越多,什么电池盒上盖、仪表板外壳,都是一两米大的塑件,对冷却的要求高到离谱。
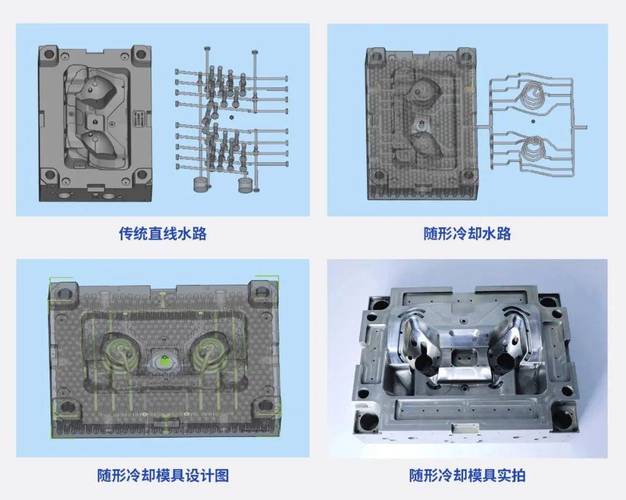
我前两个月碰到一个案子,客户开一副一模两腔的电池盒模具,设计师把冷却水路就沿着模架走了四圈,结果试模出来,两个产品都是胶厚的地方缩水,边缘翘曲超差,合格率才27%,改了三次水路才调好,光铣模仁钻水路就花了八万多。
现在都在说随形冷却,很多人以为随形冷却就是3D打印打印个异形水路就完事了。其实根本不是,随形冷却的核心是平衡,哪里胶厚哪里就必须贴近走水路,胶薄的地方水路要离得远一点,不然冷却不均还是会翘曲。
问:小批量试单的模具设计,也必须做随形冷却吗?
答:这个真的要看情况。如果是简单的结构件,只做几千件,那没必要,传统水路足够,能省至少三分之一的加工成本。但如果是高精度的外观件,或者要求变形量控制在0.1mm以内的功能件,哪怕只做一万件,随形冷却带来的合格率提升,也完全覆盖掉额外成本,这笔账一定要算清楚。
模具设计这行,书本上教的都是基础,真正能让你少赔钱的,都是现场摸出来的小经验。我整理几个我记了十几年的:
💡 外观件的分型线,尽量避开用户能直接看到的转角位置。哪怕加工难度提高20%,也别偷懒把分型线放可视面上,后期你想改都改不了,只能开新模。
❗ 所有模仁的内尖角,设计的时候直接倒R0.5以上的圆角,哪怕产品图没标要求你也要倒。不然热处理的时候,应力集中在尖角,十有八九会开裂,我刚入行的时候亲眼见过两块淬好火的模仁裂成两半,那心疼劲,现在都忘不了。
✅ 出模检查别只靠软件的干涉检测。软件能查出来碰穿位干涉,查不出来藏在内部的隐形倒扣。我现在画图完,都会切三五个横截面扫一遍,总能发现漏网之鱼。
不过话说回来,现在很多年轻人说这行越来越卷,AI都要把设计师替了。我倒是不这么看,AI能替你画图,替你算参数,替不了你跟跟模师傅聊客户的隐藏要求,替不了你试模时候蹲在车间摸产品找问题。
模具设计这行,从来都是差之毫厘谬以千里。你多花十分钟检查一个斜度,多走一条水路,可能就帮老板省了几十万的损失。这点活,终究还是要落在人身上。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计:为什么0.2度的误差就能毁掉百万订单 https://www.dachanpin.com/a/tg/70134.html