90%的误判,从来不是仪器精度不够
很多人对这行的印象就是“拿个探头在工件上扫,听个声音就出结果”,真把这事儿想简单了。你以为的扫查,是探头贴上去匀速移动,信号出来就完事;实际车间里的变量多到你数不过来——夏天车间38度,普通化学浆糊耦合剂两个小时就干成膜,信号直接飘到满屏杂波;冬天东北的重型机械厂,零下20度的车间里,耦合剂冻得半凝固,你扫出来的波幅连校准线的一半都到不了。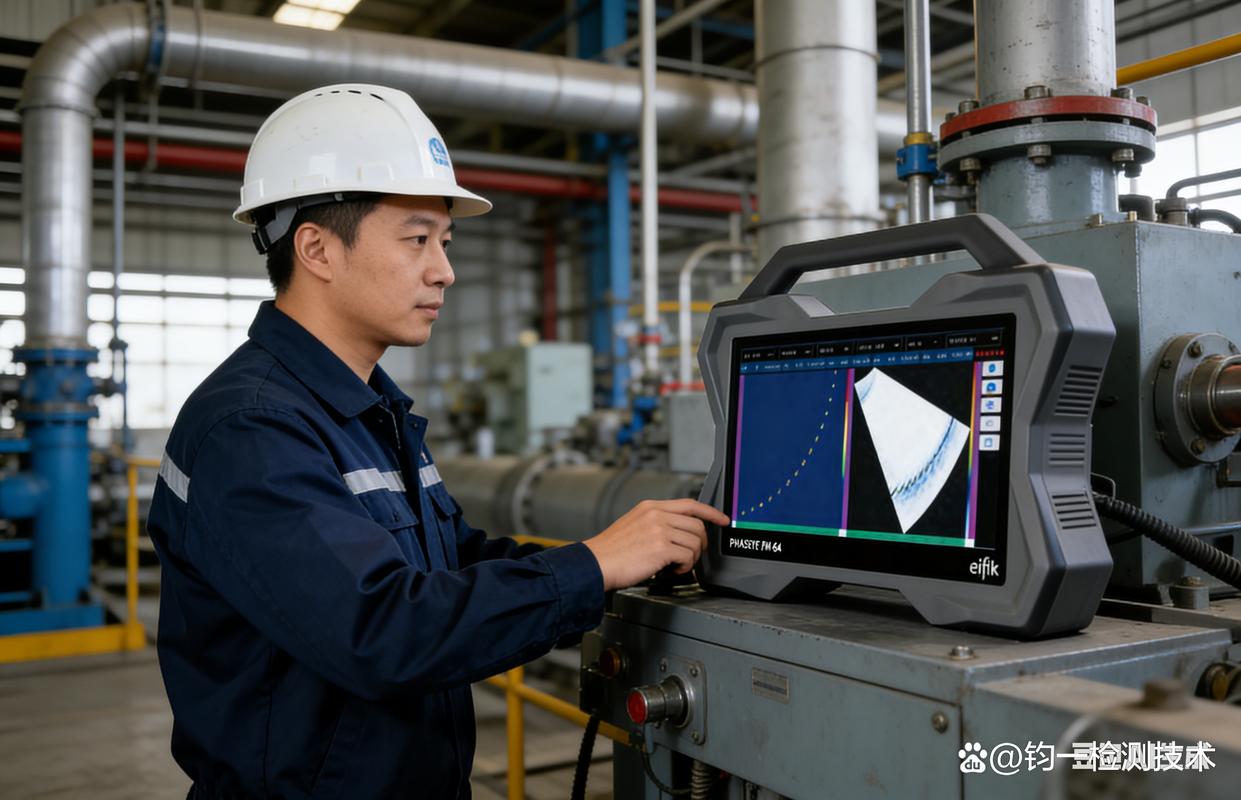
早就不是当年靠听声音辨缺陷的老路子了
还记得十几年前刚入行的时候,师傅拿着模拟式超声探伤仪,耳朵凑在耳机上,听反射波的声音判断缺陷类型——声音脆的是裂纹,声音发闷的是气孔。现在谁还靠这个?最新的相控阵超声设备,电子控制的阵列探头一次扫查,就能把整个焊缝截面的成像实时投到屏幕上,连缺陷的长度、埋深、自身高度都能直接标出来,精度比老设备高了不止一个档次。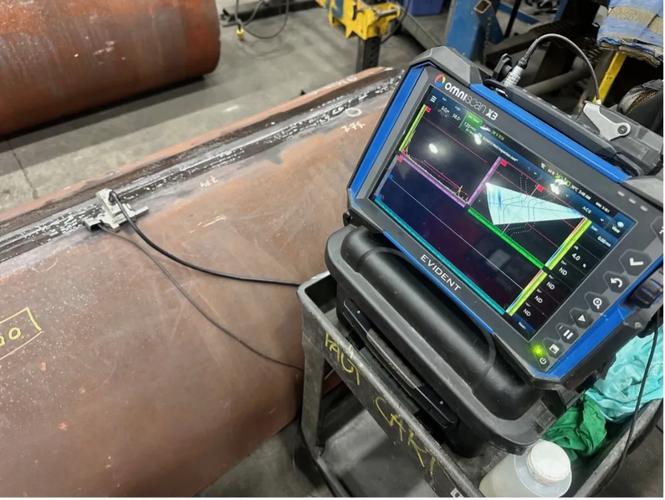
别被报告上的”合格”两个字骗了
很多企业的检测报告,就印个“未发现超标缺陷”,连检测时的环境温度、用的什么耦合剂、校准块编号、探头角度都不写,这种报告你敢信?去年某石化项目的压力管道,检测报告写得漂漂亮亮全合格,结果投产半年就漏了。追溯原始记录才发现,当时检测的焊缝余高超过了3mm,探头根本没贴实,扫查的时候离焊缝中心偏了5mm,等于根本没扫到焊缝的熔合区。 工业超声检测的核心从来不是”有没有检出缺陷”,而是”你检出的结果能不能真的代表工件的实际状态”。 ❗ 现在特种设备的检测规范里,明确要求工业超声检测的原始成像数据必须留存至少6年,不能只靠人工手写的结论凑数。别图省事把原始数据删了,真出了问题,连追溯的依据都没有。 干这行快20年了,最烦那种觉得“检测就是走流程”的甲方。你想啊,高压容器炸了、风电叶片掉下来了、高铁车轮裂了,哪个不是要出人命的事儿?哪有什么走流程的说法。 真的。 别拿书本上的标准当万能公式,多跑两次车间,多跟一线的检测师傅聊,你踩过的坑多了,自然就知道哪些环节不能省,哪些参数不能乱改。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业超声检测:别迷信‘无损万能’,一线车间踩过的坑比说明书多 https://www.dachanpin.com/a/tg/71454.html