我去年碰过一个案子,做新能源汽车的充电枪塑胶外壳,设计的时候为了省两万块的开模差价,硬把原本的一模一腔改成了一模两腔。结果量产的时候注塑周期比预估慢了8秒,良率掉了12%,最后算下来,一年百万级的订单,亏了快二十万。
都是教训。
💡 模具设计多抠一个细节,后期能省出几十万的维护、料耗成本,这笔账怎么算都划算。
问:模具设计降本是不是就是用更差的钢材?
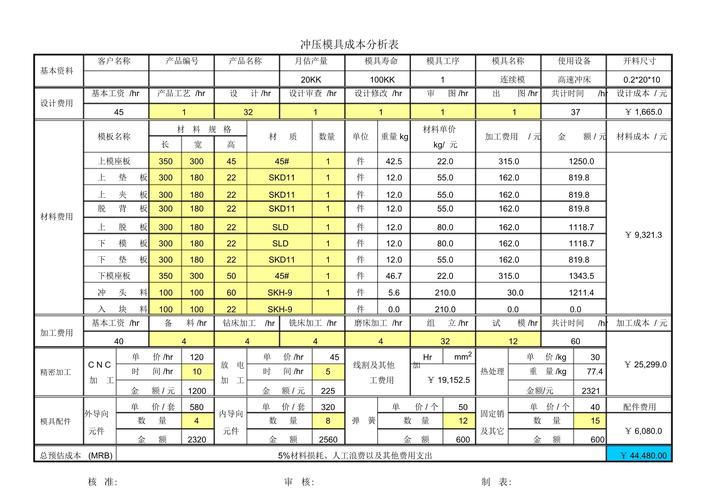
答:当然不是,恰恰相反,我见过最多的反而是过度设计——为了所谓的”耐用”,把模架做厚20mm,把型芯用进口高速钢,结果产品一年才出五千套,模具用到报废都磨损不了1丝,上百万的模具成本砸进去,十年都收不回。反过来,合理降本是在设计阶段就匹配量产需求,该省的地方省,该堆料的地方绝不含糊,比如型腔型芯用耐磨料,模架用标准料,算下来成本能降两成,性能一点不打折扣。
很多新手设计师怕斜度大了影响产品尺寸,卡死国标最低值做设计,结果脱模粘模,批峰变多,每天修模十几次,还得额外加脱模剂,料耗上去了,工时也上去了。说实话,只要你不是做公差0.01mm以内的密封件,斜度放大0.5度,对产品尺寸的影响几乎可以忽略,但是脱模效率能提15%,粘模率直接掉90%。
✅
问:小产品模具设计浇口是不是越小越好?
答:很多新手都这么想,其实不对,浇口太小会导致充模不足,注塑压力上去之后产品内应力大,变形率直接飙升,后期修变形的人工成本,比浇口后期处理的那点活贵多了。除非你对外观要求极高,必须藏浇口,否则浇口放大0.2mm,换回来的是更低的注塑压力、更少的不良品,怎么算都划算。
✅
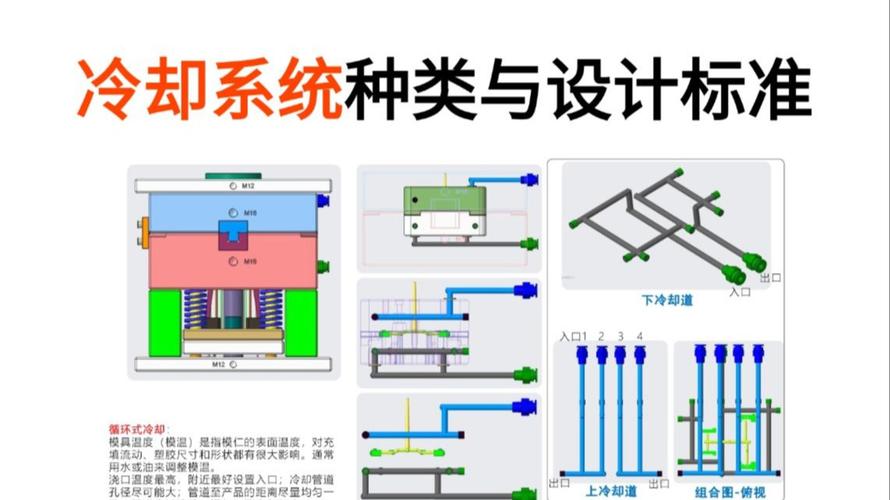
如果你设计的时候把水路跟着产品型腔走,离型腔壁保持10-15mm的距离,复杂凹凸面加个隔水片,周期能压到40秒以内,单件成本直接降三分之一。这点设计功夫,一年下来能省出大几十万的电费和工时费。
这两年行业变化真的快,以前模具设计靠设计师经验试错,试一次错几万块就没了,现在不一样了,普及开的AI模流分析,十几分钟就能出十几种浇口、冷却方案的对比,直接把问题掐死在设计阶段。
我上个月去东莞一家做消费电子外壳的工厂,他们现在要求所有设计师出图之前,先把方案扔给模流工具跑一遍,直接把翘曲变形、熔接痕这些问题提前优化,开模一次成功率从70%升到了95%,光试模费一年就省了快一百万。
不过话说回来,工具是好工具,别太迷信。我见过有的团队,模流跑出来完美,做出来还是出问题,为啥?模流的参数都是理想状态,实际钢材的变形、加工厂的公差,还是得靠老设计师的经验补。说白了,数字化是帮你省试错钱,不是帮你干掉经验。
❗ 提醒一句:别上来就全信AI出的模具设计方案,一定要把你量产的实际工况填进去,比如你用的是什么牌号的塑胶,合作的注塑机最大锁模力是多少,这些基础参数不对,模流结果就是错的,白忙活。
还有最近两年慢慢普及的模块化模具设计,做多品种小批量订单太香了。以前做一款产品开一整套模,现在模架做成通用标准的,换产品只需要换型腔型芯,模具成本直接降一半,交付周期还能缩三分之二,完全适配现在多品种小批量的订单趋势。
干模具这行,拼的从来不是谁的图画得好看,是谁能给客户、给工厂赚到钱。你在模具设计上多花大半天抠细节,量产好几年都省心,少亏的钱,就是实打实赚的钱。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精密注塑模具设计:容易被忽略的降本关键 https://www.dachanpin.com/a/tg/69753.html