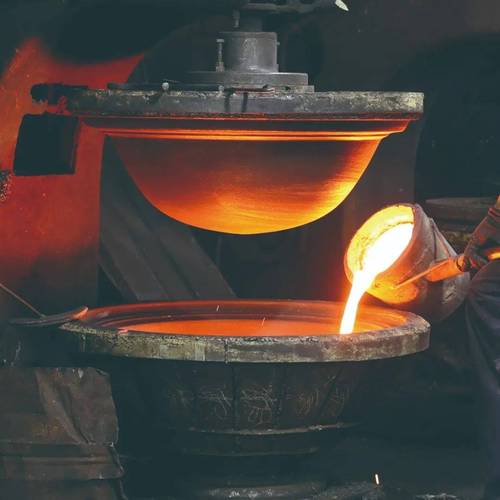
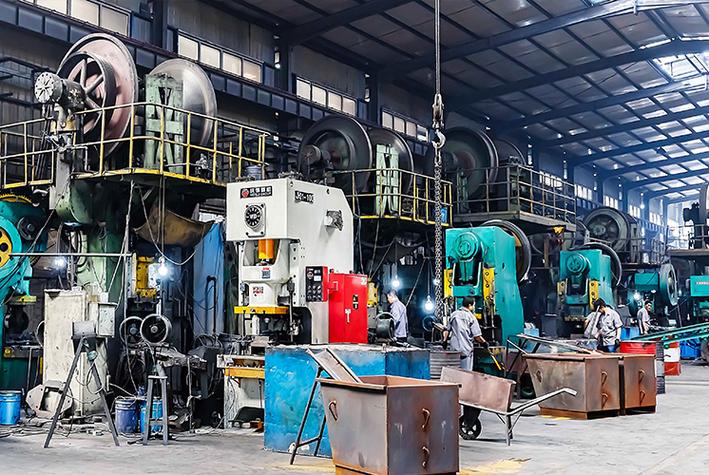
很多人提起铸造,第一反应就是脏、累、老掉牙的翻砂手艺。其实现在早就不是这么回事了。
现在的铸造工艺,拼的早就不是谁力气大,是谁能把成本控到骨头里,把错误掐在开模之前。
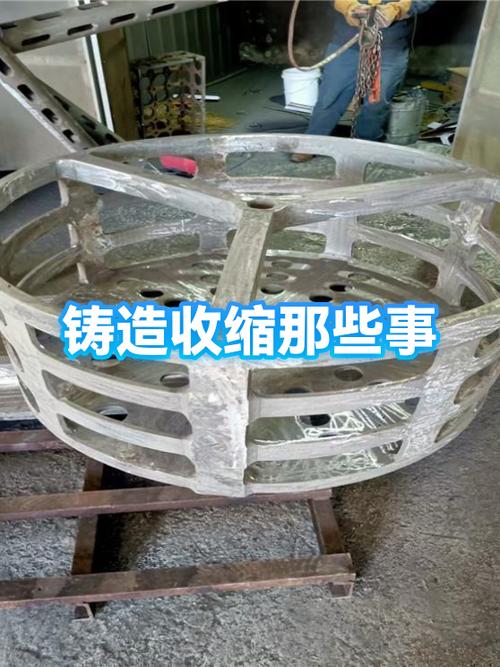
问:普通碳钢铸件的收缩率真的会差很多吗?
答:真的。同材质的,10mm以下薄壁件自由收缩率大概0.8%,要是50mm以上的厚壁法兰,能去到1.4%,差了快一倍。堵浇口的位置受型砂阻力影响,收缩还得再调。差一点最后尺寸超差,整个铸件就得回炉。
上次碰见过一个浙江的小铸造厂老板,接了一批工程机械支重轮的订单,硬省了几万块的铸造模拟费用,靠自己三十年经验估了收缩率。最后120件成品,废了37件。亏得他连说三个月白干,拍桌子骂自己贪小便宜。
现在有了凝固模拟软件,浇口位置对不对、会不会产生缩孔、收缩率合不合理,电脑上跑一遍就能看个八九不离十。一万多块的模拟费用,能帮你省几十万的废件损失,这笔账怎么算都划算。
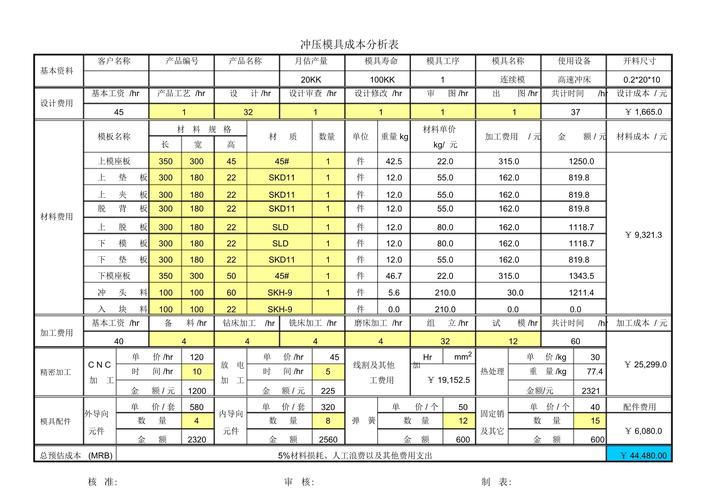
我见过太多采购踩选型的坑,拿着图纸到处比价,谁家单价低就选谁,最后反而亏了。
砂型铸造、熔模铸造、消失模铸造、低压铸造…这么多工艺路线,根本没有绝对的好坏,只有适合不适合。
问:什么时候选低压铸造比重力铸造更划算?
答:批量超过500件,要求高气密性的铝合金铸件,比如新能源汽车的电机壳、水冷板,低压铸造的成品率比重力铸造高15%以上,单件加工余量还能小一半。算上废件成本和后续机加工的费用,总价比重力铸造还低。要是批量只有几十件,开低压模具的钱都赚不回来,那肯定选重力铸造更划算。
说实话,熔模铸造精度高,但做大型铸件的成本直接翻三倍,没必要。消失模表面质量好,但是做厚大件容易出增碳缺陷,很多厂处理不好,拿到手就是废的。选工艺之前,先把自己的批量、精度要求、使用场景理清楚,别盲目追新技术。
,旧砂回收再生之后利用率能到95%以上,不仅减碳,一吨砂能省个一两百块,一万吨就是一百万,一年下来省出一台设备钱。
还有就是3D打印在铸造里的应用,原来大家觉得贵,现在价格降了一半都不止。小批量复杂铸件,直接3D打印砂芯或者蜡模,不用开木模,一周就能出样品,比原来开模做样快半个月,成本还能省大半。
💡我上个月去东莞一家做钛合金精密铸造的厂考察,他们给无人机企业做研发样品,就是用3D打印蜡模再做熔模铸造,精度能到CT8,原来开模要二十多万,现在三万多就能搞定,对中小企业研发太友好了。
❗不过话说回来,新技术再好用,基础的功夫不能丢。我见过不少年轻设计师,只会对着模拟软件的结果直接开干,软件说没问题就直接浇,最后出了缩松,连问题出在哪都找不出来。软件是工具,老师傅对浇注温度、浇冒口位置的手感,现在还是金不换。
好多厂吹什么全自动化无人铸造,听听就好。浇注那关键三五分钟,铁水的流速、颜色,机器的传感器判断,真不如老师傅扫一眼准。别被营销话术骗了,找供应商的时候,先问对方有没有做过同类型的产品,比什么都重要。
做工业这行,就是抠细节。铸造工艺更是,差一毫米,错一个百分点,就是天差地别。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:聊聊现代铸造工艺:那些被你忽略的成本控制细节 https://www.dachanpin.com/a/tg/69754.html