上次去东莞一家做新能源汽车结构件的工厂,车间主任拉着我看他刚堆在角落的三批报废工件,头摇得像拨浪鼓。全是工装夹具定位松了,铣削的时候跳刀,几十万的铝合金毛料就这么成了废铁。
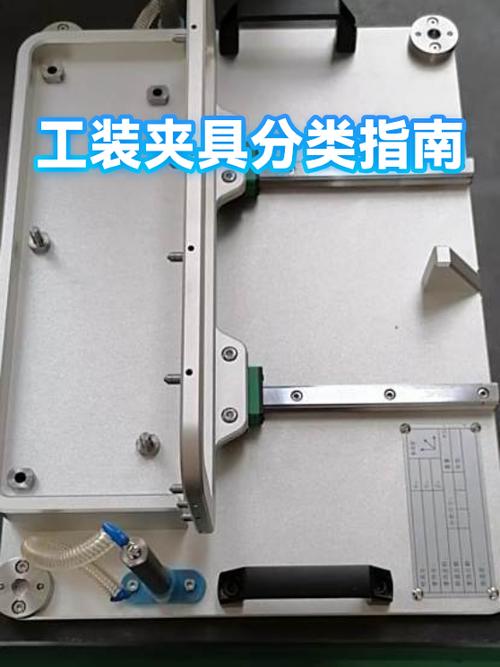
很多人觉得,工装不就是夹工件的辅助件?能固定就行。这错的离谱。
现在精密制造的公差要求,已经卷到微米级了。航空航天的结构件公差要求0.02mm以内,新能源电池壳的平面度要求超过0.05mm就是不合格,而工装夹具的定位误差,通常会占到成品总误差的30%到50%。你买了百万级的进口加工中心,却用了几千块凑活的工装,最后精度达不到,钱全打了水漂。
问:我们厂做小批量非标定制,做专用工装夹具太贵,能不能用标准虎钳凑?
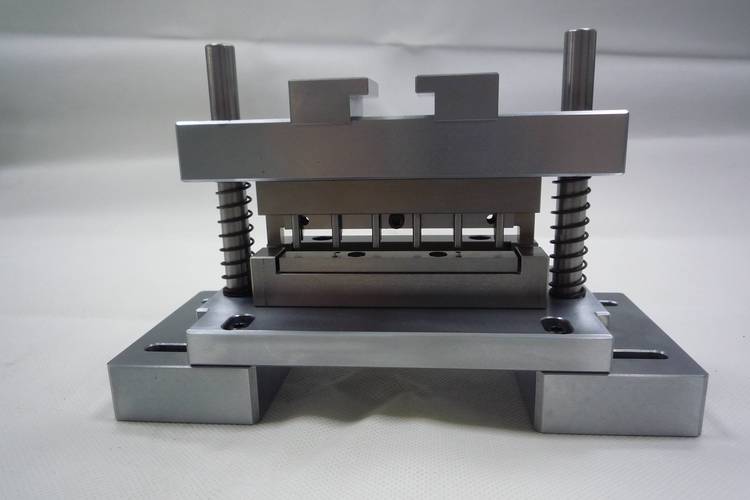
答:说实话,真的分情况。如果你的公差要求在0.1mm以上,单批数量不超过5件,凑活用完全没问题,省下来的钱都是利润。但如果单批数量超过20件,公差要求在0.05mm以内,咬咬牙也要做半定制。算笔简单的账:一件合格毛料成本两千,出一件废件就亏两千,一套半定制夹具才万八千,出三件废件就回本了,剩下的全是赚的。
我见过太多小厂老板,就是算不清这笔账,总觉得夹具是一次性投入,能省就省,结果每个月出的废件加起来,亏的钱能买三套好夹具了。
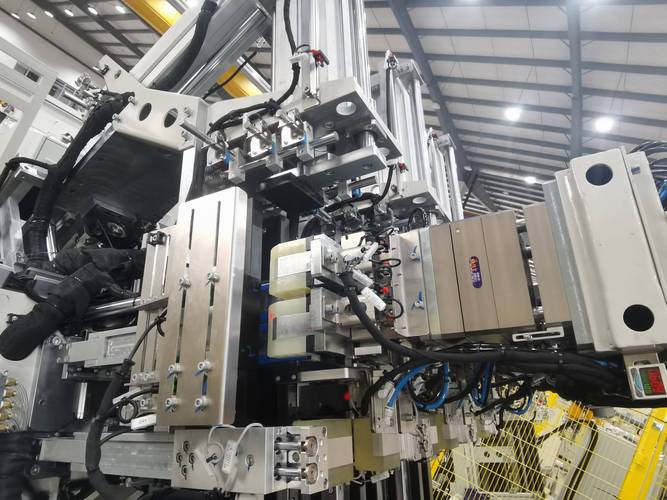
这两年制造业换线频率越来越高,多品种小批量成了常态,工装夹具也跟着变了。原来那种一个零件对应一套夹具的思路,已经跟不上了。现在最火的就是模块化+零点定位的组合,原来换一套夹具要对刀半小时,现在卡进零点定位座,一分钟就能搞定,对刀误差都省了。
还有带自适应调整的柔性工装,给焊接、钣金加工用的,遇到一点点变形的毛坯,能自动调整定位点,不用人工敲半天,合格率能提二十个点。
问:现在都在推柔性工装夹具,小厂要不要跟风换?
答:别盲目追。如果你还是做大批量单一品种,原来的专用夹具精度够,就别换,一套柔性工装的钱顶五六套专用的,没必要。但如果你的订单已经是多品种小批量,每个月换线五六次,那一定要上,省下来的换线时间,每个月多出几十批活,回本快得很。
不过话说回来,我见过不少供应商吹什么“万能工装”,能夹所有形状的工件,别信。凡是说万能的,基本上精度都达不到精密加工的要求,只能用来做粗加工,别上当。
不管是定制还是买标准,不管是手动还是自动化,记住这三点,踩坑的概率能降八成。
1. ✅ 基准一定要重合。工装的定位基准,必须和零件图纸的设计基准统一,
,很多年轻设计师画图的时候随便找个边定位,做出来的夹具十有八九精度不合格。
2. ❗ 一定要看排屑空间。这个点90%的新手都会忽略。加工铝件、钢件的时候,碎屑很容易卡进定位缝隙里,哪怕只有一个0.1mm的铝屑粘在定位面上,加工出来的零件就歪了,直接报废。我见过最多的,就是一个月出了十几件废件,最后才发现是夹具没留排屑槽,太冤了。
3. 💡 夹紧力刚好就行,不是越大越好。很多人觉得夹越紧越不会动,精度越高,碰到薄壁零件,夹紧力一大,直接夹变形了,加工出来松开,尺寸直接超差。合适的夹紧力,就是能顶住切削力不位移,再留点余量就行,这个得试,别死劲拧。
说实话,现在国内制造业水平上来了,大家都盯着机床、刀具这些大件,反而把工装夹具这个隐形关键给忘了。愿意花几百万买进口五轴,不舍得多花五万做一套合规格的夹具,最后出不了合格活,说出去都可笑。
工装夹具不是什么高大上的东西,但它就是精密制造的骨架,骨架正了,活才能做好。对吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具:精密制造里被低估的隐形骨架 https://www.dachanpin.com/a/tg/69752.html