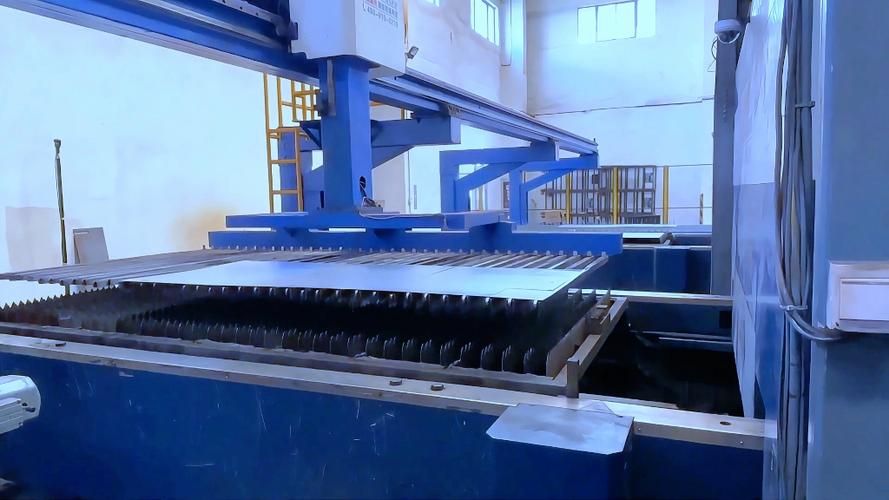
汽车底盘的受力非常复杂,跑起来要扛颠簸,撞车的时候要吸能,任何一条焊缝出问题,都是灾难性的。
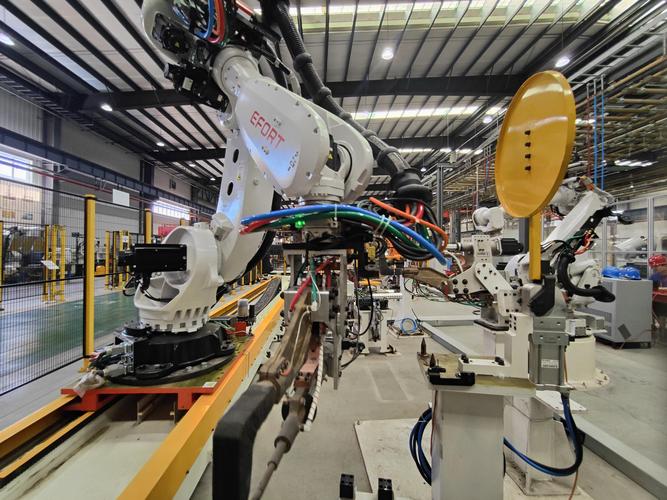
目前汽车底盘生产中,主流的焊接工艺分几类:传统的电阻点焊、二氧化碳气体保护焊,近几年推广开的激光焊、搅拌摩擦焊,不同工艺用在不同位置,各有优劣。
问:现在新能源汽车底盘用激光焊比传统点焊好在哪儿?
答:说白了就是强度高,焊缝窄,变形小。激光焊的焊缝强度能达到母材的90%以上,常规点焊一般只有60%到70%,而且激光焊不用填丝,不会额外增加底盘重量,对现在拼了命减重的新能源车企来说,这点太吸引人了。不过说实话,激光焊的设备成本是点焊的好几倍,对焊件的装配精度要求也极高,差个0.1毫米都焊不好,目前只会用在电池包壳体、纵梁连接这类核心受力位置,不会全底盘铺开。
问:普通人提车的时候,能自己看出焊接工艺好不好吗?
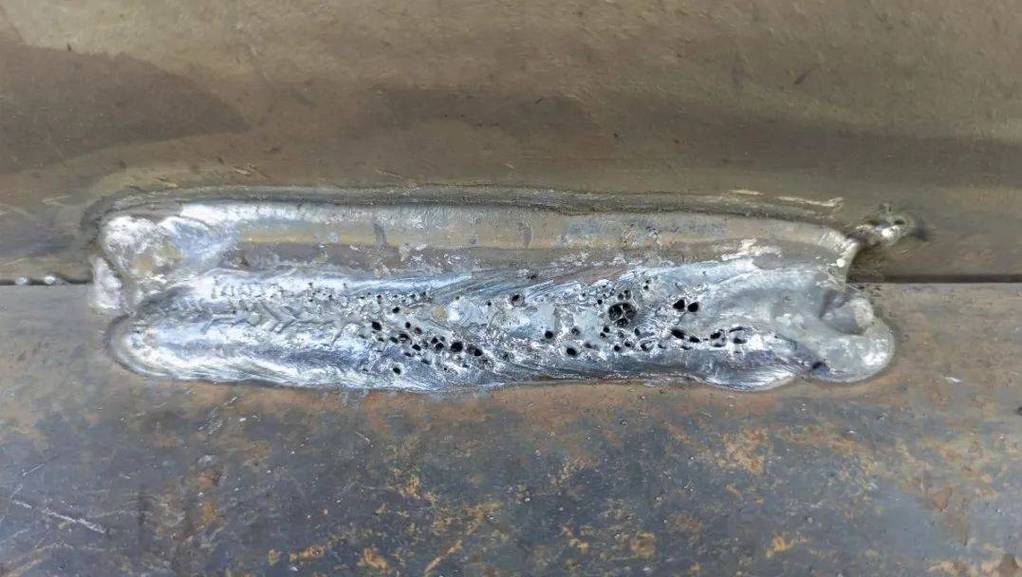
答:其实没那么复杂。你打开发动机舱,看纵梁和防火墙的连接位置,或者趴下看底盘的焊缝,只要焊缝均匀整齐,没有大块的焊渣飞溅,也没有断断续续的裂纹,基本就没问题。那种焊缝歪歪扭扭,一堆疙瘩没打磨,还能看到气孔的,大概率工艺管控不到位,多留个心眼总没错。
我干了快二十年焊接工艺,见过太多翻大车的例子,说几个常见的,给新人提个醒。
第一个坑,盲目追新。
老板听供应商说激光焊好,要求全底盘都换成激光焊,结果成本涨了三成,良率掉了十个点,最后改回点焊用在非核心位置,折腾大半年,浪费几百万。新工艺好,但也要看用在哪儿,对吧?
第二个坑,不重视焊接变形。
汽车底盘的装配精度要求都是零点几毫米级,你焊接顺序不对,焊完纵梁弯了一毫米,整个后桥都装不上,整批料全报废。这事我刚入行的时候就碰到过,当时赶项目,没做焊前变形模拟,直接开干,最后老板骂得我头都抬不起来…唉,说出来都是泪。
💡 这里给个经验:哪怕项目再赶,也要先做模拟试焊,调整好焊接顺序,从小试件到全尺寸件,一步步来,急不了。
第三个坑,忽视现场环境的影响。
二氧化碳气体保护焊,车间大门开着,风一吹,保护气体就散了,焊缝分分钟出气孔。我去年去一个小工厂做技术支持,他们露天车间不装挡风屏,一批活儿下来三分之一不合格,返工都累死人。
的普及,之前点焊做批量生产,电极用几十次就磨损了,要人工调参数,调错一点就是虚焊。现在大厂的自动化线都配上AI了,电极磨损多少,AI自动算,自动调整电流和焊接时间,虚焊率直接降了七成还多,太香了。
第二个就是
的大范围应用,之前铝制电池包壳体焊接,用传统熔焊总出气孔裂纹,良率上不去。搅拌摩擦焊是固态焊接,根本不会融化母材,完全没有气孔裂纹的问题,变形还极小,现在主流的新能源车企,电池包壳体基本都用这个工艺了。说实话,第一次看到搅拌摩擦焊的成品,我都惊讶,焊缝整整齐齐,连打磨都不用,直接就能用,简直解决了铝焊半辈子的痛点。
还有就是异种材料焊接,现在汽车要减重,钢铝混合结构越来越多,传统焊接焊完接头容易裂,现在用搅拌摩擦焊加过渡层,或者超声波焊接,已经能批量生产了,很多新势力的新车已经用上了。
不过话说回来,不管工艺多先进,设备多贵,核心还是人。工艺参数定得不对,现场工人操作不规范,照样出一堆残次品。
❗ 给工厂提个醒:别光砸钱买进口设备,工艺管控和工人培训才是性价比最高的投资,真的。
焊接工艺说穿了就是把两块金属接在一起,可这里面的门道,真的够人琢磨一辈子。需求变了,技术变了,就得跟着学,永远没有到头的时候。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:汽车底盘生产中的核心焊接工艺:资深工程师的干货总结 https://www.dachanpin.com/a/tg/69757.html