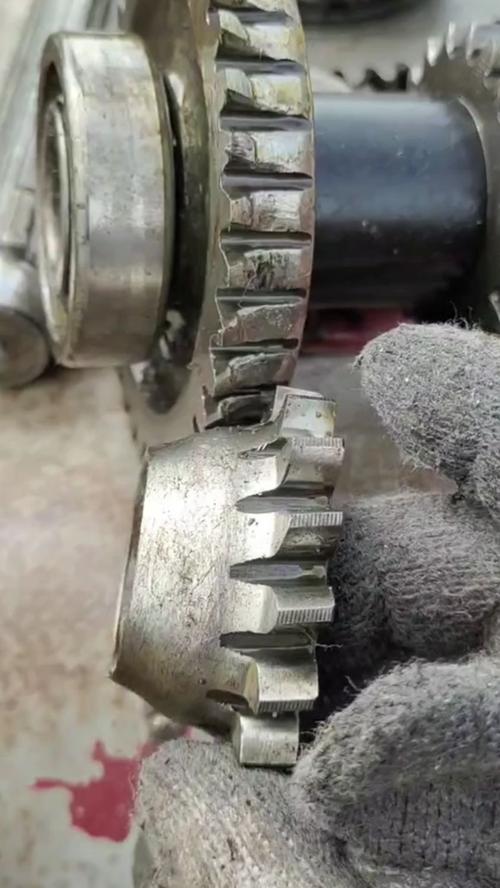
前几天跟一个给航天做配套的加工厂老板喝茶,他拿了两个同材质的齿轮给我看。一个用了三年还跟新的一样,一个不到一年就磨出了深沟。差在哪?材料一模一样,加工精度差两个丝,
很多小厂接单,报价的时候把表面处理当附赠的加工,能糊弄就糊弄。说实话,大部分外行人也这么觉得,不就是抛个光镀个层吗,只要尺寸对,能装上不就行了?
大错特错。
去年我接触过一个风电齿轮箱失效的案例,整个齿轮箱报废,损失上百万,追根溯源,就是齿面的表面处理没做好,渗碳层厚度差了0.1毫米,运行一年就点蚀剥落,直接废掉。
放到现在,2024年高端制造业对表面处理的要求,早就不是光好看了。要耐腐、耐磨、抗疲劳、自润滑,甚至还要导电、绝缘、抑菌,不同场景的要求差出十万八千里。
问:同样是做防锈,电镀和发黑处理到底该怎么选?
答:这个问题我被问过不下十次,太多设计师选错翻船。如果你的零件是普通室内用的结构件,要求不高,发黑处理成本低,还不怎么影响尺寸,选它没问题。但如果是户外、潮湿环境,甚至要接触酸碱,别省那点钱,选电镀,尤其是热镀锌,防腐能力甩发黑八条街。当然,如果你是精度要求极高的配合面,电镀层厚度一定要提前留公差,差个几丝就能让你整批零件报废,这个亏我见过太多人吃。
做了十几年工业,我见过的坑比我吃过的饭还多。
就说阳极氧化,很多人以为铝的阳极氧化都一样,其实差远了。普通硫酸阳极氧化就是做个染色防腐,强度一般,而硬质阳极氧化的硬度能到HV500以上,耐磨性能拉满,做刀具外壳、气缸内壁都能用,不少小厂拿普通的充硬质的,你不测硬度根本看不出来。
再说说喷塑,现在喷塑比喷漆环保,成本也低,是很多结构件的首选。但绝大多数小厂的问题都出在前处理,脱脂除锈那一步,药水浓度不够,还半年不换,喷上去的塑层三个月就掉皮,出了问题还说你材料不对,其实就是自己偷工减料。
问:现在火的微弧氧化,比普通阳极氧化好在哪?多花的钱值吗?
答:如果你的零件是铝镁合金,还要在极端环境下用,比如航空结构件、海洋工程配件,这个钱真不能省。微弧氧化做出来的是陶瓷层,硬度能到HV2000,耐磨耐腐还绝缘,稳定性比普通阳极氧化层高好几个等级。当然,成本确实是普通阳极氧化的3-5倍,普通民用五金零件真没必要,不是所有零件都配用高端工艺,选对了才是最重要的,对吧?
说实话,很多人觉得表面处理是传统的不能再传统的行业,没什么技术含量。其实不然,这两年下游新兴行业爆火,直接把表面处理的技术门槛拉了好几个档次。
比如新能源汽车的电池包箱体,要轻量化用铝合金,还要整体绝缘、阻燃,原来的阳极氧化根本满足不了厚度和绝缘性要求,现在新的纳米陶瓷涂层表面处理,刚好补上了这个缺口,国内现在能稳定做的厂还真不多,订单都排到半年后。
再比如半导体行业的硅片加工,硅片的表面处理平整度要求到零点几纳米,原来的机械抛光早就不够用了,现在都是化学机械抛光结合等离子体刻蚀,精度差一个纳米,整个硅片就废了,对工艺控制的要求,比很多人想象的高太多。
💡 给制造业的朋友提个醒:接订单的时候,别为了抢单把表面处理的报价压得太低。太低了你肯定要偷工减料,最后砸的是自己的招牌。
❗ 给做产品设计的朋友提个醒:选表面处理工艺的时候,一定要提前跟你的加工厂说清楚使用环境,别照着设计手册瞎选,很多故障都是设计选工艺的时候埋下的坑。
跑过这么多加工厂,我最大的感受就是,做工业哪有什么多余的工序。每一步都有它存在的道理。表面处理看起来是给零件”化妆”,实则是给零件”延寿”,你对它不上心,它早晚给你捅大篓子。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么高端制造都死磕表面处理?行内人不说的真相 https://www.dachanpin.com/a/tg/69759.html