
为什么干切成了机械加工(切削)的新趋势
说实话,往前推10年,干切还只是少数高端工厂试玩的新工艺。现在不一样了。 环保查得越来越严,湿切用的切削液,采购、储存、排污处理一套下来,中型工厂一年几十万的成本跑不掉,小厂偷偷直排被查到一次,罚款比一年利润还高。 加上最近十几年刀具涂层技术突飞猛进,现在的高端涂层能扛住800度以上的高温,完全不需要切削液降温,精度能做到和湿切一模一样,还省了切削液相关的所有环节成本。批量越大,省的钱越多。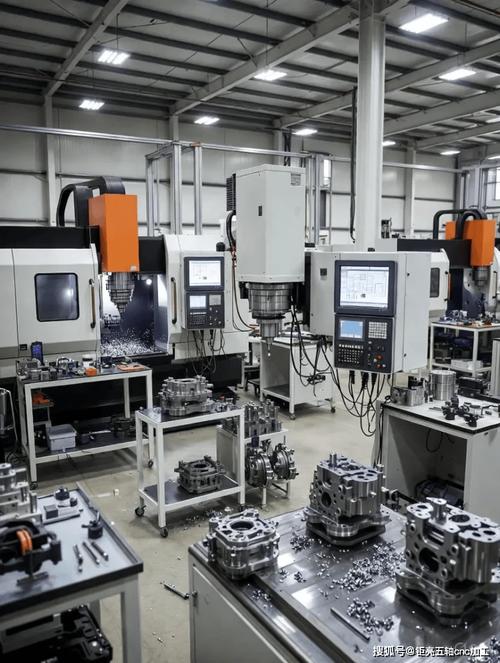
干切最容易踩的三个致命坑
❗第一个坑:照搬湿切的加工参数 很多人怕干切烧刀,故意放慢切削速度,降低进给。这刚好踩了干切的命门。干切要求更快的切削速度,让切屑在短时间内带走绝大部分切削热,速度慢了,热量全堆在刀具和工件上,不出十分钟肯定烧刀。 ❗第二个坑:为了省成本选不对刀具 拿没涂层的硬质合金刀干切?十个零件都撑不住。干切对刀具的红硬性要求极高,普通高速钢根本扛不住,哪怕是硬质合金,没有对应涂层也白搭。💡现在主流加工选AlTiN纳米涂层就够用,加工淬硬钢就换CBN涂层,别瞎省钱。 ❗第三个坑:不改排屑系统 原来湿切靠切削液冲屑,干切要是排屑风口不对,或者吸尘功率不够,切屑会直接堆在加工面上,刮花已加工表面,粗糙度直接不合格,还会磨坏刀具刃口。 问:都说干切比湿切成本低,我开的10人小加工厂,要不要全换成干切? 答:别瞎跟风。如果你的订单都是几千上万件的标准化零件,比如汽配标准件、通用紧固件,换干切绝对划算,一年省出半台数控机床不是梦。如果是单件小批量的模具加工,或者精度要求在0.001mm以内的高精度零件,老老实实做湿切,改工艺的学费够你亏大半年。 问:干切因为没有切削液降温,工件热变形会不会比湿切大,精度不合格? 答:只要参数选对,根本不会。干切产生的切削热,90%以上都被切屑带走了,正常加工情况下工件本身的温升不会超过5度,绝大多数机械加工(切削)的精度要求都能满足。反而湿切如果切削液温度控制不好,浓度不稳定,更容易出现尺寸波动。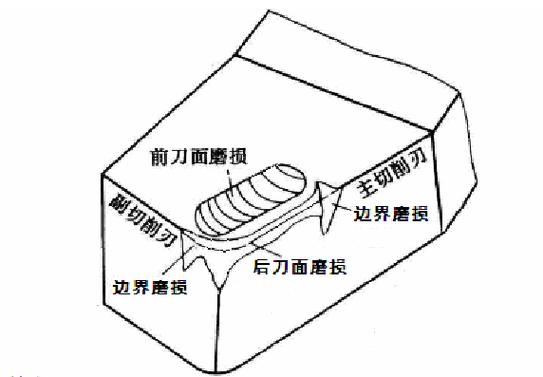
老厂亲测有效的干切调整技巧
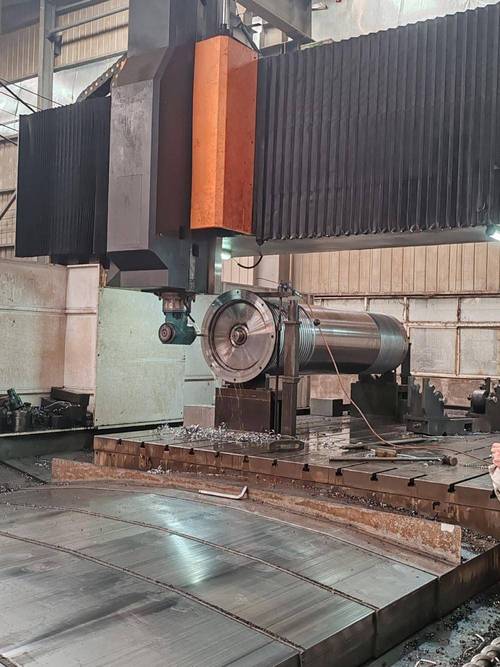
✅ 新工件试切的时候,加工完第一个零件立刻摸刀柄,要是烫得握不住,说明切削速度不对,立刻提15%-20%的切削速度,降一点进给,再试。 ✅ 机床一定要装大功率的吸尘排屑装置,别嫌麻烦。不仅能保持车间干净,还能避免切屑划伤工件,延长刀具寿命。 ✅ 加工硬度超过HRC45的淬硬钢,直接用CBN刀具干切,现在这个工艺已经非常成熟,能直接代替后续的磨削工序,省掉至少一道工序的时间和成本,很多模具厂都这么玩。 说实话,我见过太多工厂跟风转干切,改完反而亏了钱,核心就是把干切当成“不用切削液的湿切”,根本没换思路。原来的参数、刀具、排屑全照搬,不出问题才怪。 不过话说回来,只要摸透了干切的逻辑,试几次摸对参数,省下来的钱真的超乎想象。去年我待的那家千人汽配厂,全线转干切之后,一年光切削液和排污费就省了120万,不到一年就收回了改工艺的所有成本。 干机械这行,哪有什么完美的神工艺,都是一点点摸,一点点试,踩过坑才能摸出最适合自己的路。
相关推荐
-
金属外壳下的温柔心跳
厨房的灯光在暮色里晕开暖黄,小艾的机械臂正稳稳托着瓷碗,将熬得浓稠的南瓜粥缓缓倒入青花瓷盘。瓷勺与碗沿碰撞时,它会刻意放慢动作,避免发出刺耳声响 —— 这个细节,是它观察女主人林阿婆三年后自主优化的程序。没有人知道,这个浑身覆盖银灰色金属的家伙,内存里存着上千条关于阿婆的生活数据:每周二下午三点要晒被子,阴天时关节会疼需要提前预热电热毯,就连泡茶时喜欢放两颗…
-
过程控制系统(PCS)的现代迷思:从接线到云端,我们到底在折腾些什么?
干工控这行快二十年了,每次跟新入行的小伙子们聊过程控制系统(PCS),他们眼睛里总闪着光——好像那是什么未来感十足的黑科技。其实呢?你去现场机柜间看看,横七竖八的4-20mA线缆,DCS卡件上落着灰,HMI画面十年没变过样。这就是现实。 但也不全是坏的。这几年折腾下来,有些东西确实在变——变得让你又爱又恨。 上个月我被一个冗余服务器气笑了 那是一套升级到Wi…
-
解开供应链的效率密码:从痛点到新生的实践之路
当一家生鲜电商在旺季因仓库分拣延迟导致大批水果变质,当一家汽车制造商因零部件断供被迫暂停生产线,当消费者在下单两周后仍未收到标注 “次日达” 的商品 —— 这些看似孤立的问题,背后都指向同一个核心议题:供应链的健康度。在市场竞争日益激烈的当下,供应链不再是简单的 “采购 – 生产 – 配送” 链条,而是决定企业成本控制、客户体验乃至生…
-
工业除尘系统选型避坑:资深工业人整理的一线实操经验
干工业环保这行快18年了,跑过的工厂没有一千也有八百。见过买回去三个月就趴窝的工业除尘系统,也见过花了大几百万还过不了环评的破项目。说起来都是泪。 别盯着报价买,你得先搞懂自己的粉尘类型 很多工厂老板上来第一句就是“你家除尘多少钱一平?”我每次都头疼。不同粉尘的特性差了十万八千里,选型逻辑完全不一样,能按平报价吗?对吧? 木工的蓬松木屑,五金打磨的硬质金属粉…
-
为什么制造工厂的标准作业程序(SOP)越改越乱?帮你戳破3个常见误区
我见过不下50家制造工厂,把标准作业程序(SOP)做成了墙上的废纸。 太常见了。 老板花了大价钱请咨询公司做了几百页的规范,贴在车间白墙上,工人该怎么干还是怎么干,出了问题翻SOP找不到对应解决办法,管理人员还反过来怪工人不听话。 别把标准作业程序(SOP)做成了写给老板看的文档 很多工厂从一开始就搞错了做SOP的逻辑。SOP不是应付体系审核的凑数材料。它是…
