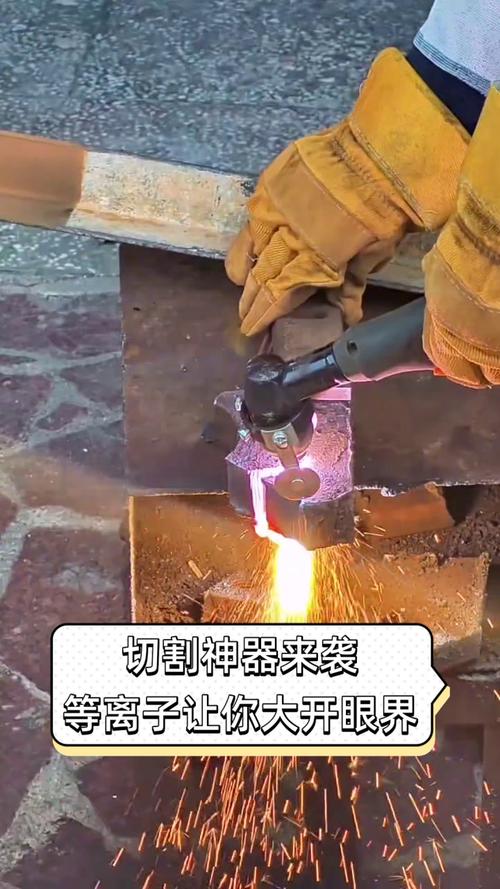
中小加工厂等离子切割:避坑指南与效率提升技巧

我跑过不下三十家珠三角的中小钣金加工厂,一半以上都摆着台等离子切割机。很多老板买的时候图便宜,用的时候骂娘,说切不动厚板,割缝歪,易损件换得比吃饭还勤。说白了,没摸透这个工艺的脾气。

什么厂适合上等离子切割?别乱买

很多人觉得激光切割万能,确实精度高,但动辄几十万上百万的设备,小厂接的都是厚钢板下料、钢结构预埋件的散单,犯不着砸这么多钱进去。 说实话,10mm以上的碳钢板,等离子切割比激光划算太多,速度快,单位成本比激光低三分之一还多,拿20mm普通碳钢下料来说,等离子切割速度能到每分钟半米多,比火焰切割快三倍,小批量单做完,成本省得不是一点半点。 问:我开小钣金厂,接的都是1-30mm的碳钢不锈钢散单,选等离子还是激光? 答:如果你的单精度要求在±1mm以内,量又不稳定,选一台几千块的便携式等离子切割加个简单工装都能用,十几万的国产精细等离子切割精度也能到±0.5mm,完全满足需求,比百万级的光纤激光划算太多。要是你稳定接批量高精度单,那当我没说。
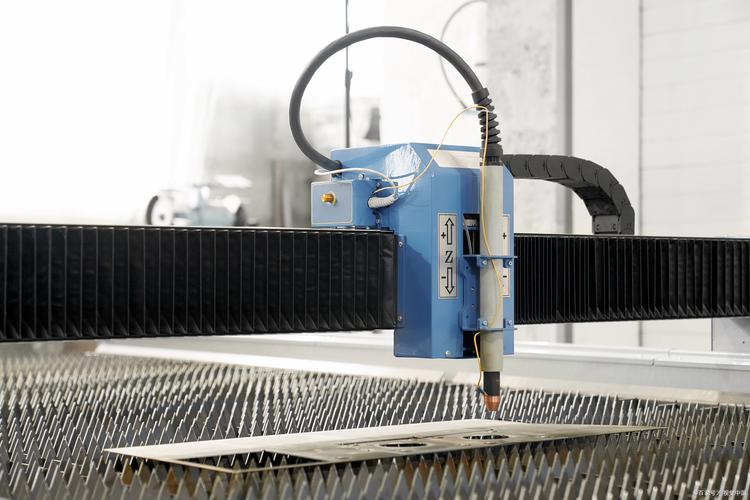
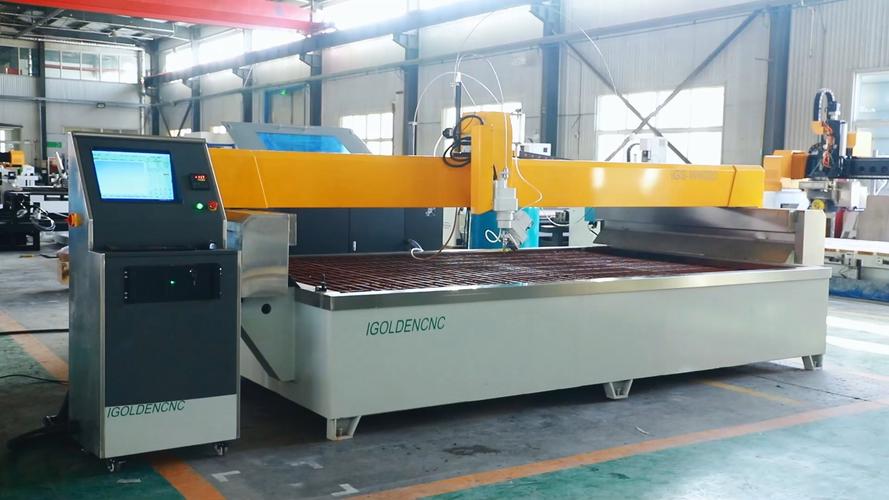
工厂车间台式等离子切割作业现场
工厂车间台式等离子切割作业现场
很多人算不清账,花大价钱上激光,结果大部分单都是厚板下料,激光割厚板又慢又伤喷嘴,设备折旧都赚不回来,何苦呢? 不过话说回来,太薄的板也没必要用等离子,3mm以下的薄板,精度要求高的话,还是激光或者冲床更合适。

新手最容易踩的四个致命坑

❗ 坑1:气压乱调,舍不得换干燥气 很多人开等离子,气压要么开太高要么开太低,还大半年不换干燥过滤器。气压高了割缝变宽,精度掉得厉害,还白白浪费压缩空气。气压低了熔渣吹不干净,挂渣挂得你磨到手软。我上次在东莞一个加工厂见老板为了省气,把气压开到0.3MPa以下,切12mm不锈钢,每割三块就得磨十分钟挂渣,效率掉了一半不说,工人天天抱怨留不下人。 💡 正确做法:普通空气等离子切割,气压一般控制在0.4-0.6MPa之间,每天下班放一次储气罐的积水,每周检查一次干燥滤芯,该换就换。别省这点几十块的小钱,亏了几百块一小时的工时。 ❗ 坑2:割嘴电极瞎凑合用,坏了一半还在切 很多老板觉得割嘴只要能出弧就能继续用,我见过最离谱的,电极烧秃了三毫米还在生产,结果呢?切割面坑坑洼洼,电流不稳,动不动就断弧,半天割不了几块料,反而换易损件换得更勤。 说实话,一套好点的割嘴电极才几十块,耽误一小时工,几百块都赚不回来,亏不亏? ❗ 坑3:切割速度瞎调,慢了反而坏事 很多新手怕切不透,故意把速度放得很慢,殊不知速度太慢,高温会让割边过烧氧化,表面坑洼不平,后面打磨都磨不出来。当然太快也不行,切不透还会卡枪断弧。 怎么判断速度对不对?你看熔渣的飞溅方向,正常速度下熔渣是向下均匀喷射的,切割声音也很平稳。要是熔渣大量往上飞,那就是速度太快,切不透了。 问:等离子切割挂渣到底能不能完全避免? 答:除非是几万块起步的精细等离子切割,普通一两万的空气等离子想完全没挂渣不可能,但是选对电流、速度、气压,再及时换易损件,能把挂渣控制到轻轻一敲就掉的程度,根本不耽误后续加工。很多人挂渣严重,90%都是操作不对,别动不动怪设备便宜不行。
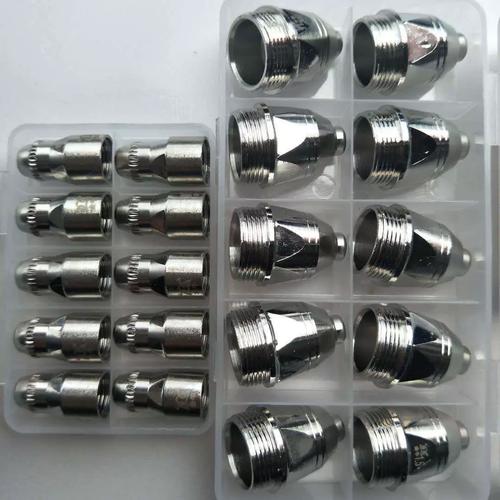
等离子切割新旧割嘴电极对比图
等离子切割新旧割嘴电极对比图
❗ 坑4:不做坡口预切,厚板直接下刀 很多人切20mm以上的厚板,直接从边缘下刀,结果容易堵弧断弧,割嘴烧得特别快。其实只要在边缘斜着预走一刀,开个小坡口,再下刀,顺得不行,还能延长割嘴寿命。

2024年中小厂等离子切割升级小技巧

2024年中小厂等离子切割升级小技巧
2024年中小厂等离子切割升级小技巧
现在很多人都在说升级设备,其实没必要动不动就换激光,给现有的等离子切割机做几个小升级,花不了几千块,效率精度能提升一大截。 ✅ 加个几百块的电容式自动调高器:手动切割最烦的就是要一直盯着枪头高度,钢板不平就切歪,加个便宜的自动调高,枪头自动跟着钢板走,切出来的缝直很多,工人也能腾出手干别的活,一举两得。 ✅ 换国产高端易损件:很多人总觉得进口易损件好,其实现在国产易损件做的已经很成熟了,价格只有进口的三分之一,寿命差不了多少,长期用能省一半易损件成本。 ✅ 普通等离子改精细切割头:要是你对精度要求高一点,没必要换整台设备,换个精细切割头才几千块,切割精度能从±1mm提升到±0.5mm,满足大部分普通钣金的要求。 说实话,等离子切割这个工艺,诞生几十年了,到现在还是中小厂切割厚板不锈钢的首选,就是因为它便宜灵活,适配小厂的散单模式。把操作细节做好,该花的小钱不省,一台机子一年赚回成本都是常事。别总想着一步到位上高端设备,适合自己的,才是最赚钱的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:中小加工厂等离子切割:避坑指南与效率提升技巧 https://www.dachanpin.com/a/tg/69770.html
赞 (0)
激光切割:钣金加工实操的常见误区与最新优化方案
上一篇 2026-09-21 13:57:55
水刀切割:为什么它是复杂加工的”万能手术刀”
下一篇 2026-09-21 14:42:53

相关推荐

  • 故障诊断:老师傅的直觉败给了数据?还是数据败给了现实?

    设备又趴窝了。 凌晨三点,生产线停了。那台德国进口的减速机,发出刺耳的尖叫——像是金属在互相啃咬。老张,厂里最资深的维修班长,把螺丝刀抵在轴承端盖上,闭眼听了五秒:“轴承外圈坏了,换!” 换了。没用。故障依旧。老张的脸,挂不住了。 这就是工业现场,这就是故障诊断。你以为的十拿九稳,经常就是个笑话。 经验主义的黄昏?——我的一次打脸经历 没错,我就是那个老张—…

    2026-06-14
  • 职场里的那些 “看不见的坎”:比能力更重要的 3 个认知

    很多人以为职场进阶的关键是专业能力,只要把业务做到极致就能顺风顺水。可实际工作中,不少技术过硬的人却屡屡碰壁 —— 要么总跟同事闹矛盾,要么做的工作总不符合领导预期,甚至明明付出很多却得不到认可。这些问题往往不是能力不足造成的,而是被忽略的认知偏差在作祟。职场从来不是单纯的 “能力竞技场”,更是 “认知博弈场”,那些藏在细节里的思维误区,常常成为比技术难题更…

    投稿 2025-09-11
  • 揭秘 PCBa 加工厂:从元器件到智能产品的关键桥梁

    PCBa 加工厂是电子制造业中不可或缺的核心环节,它承载着将零散电子元器件转化为具备特定功能的印刷电路板组件(PCBa)的重要使命。无论是我们日常使用的智能手机、笔记本电脑,还是工业领域的自动化设备、医疗行业的精密仪器,其内部核心的电路部分几乎都出自 PCBa 加工厂的生产线。这些工厂通过标准化的流程、专业的设备和严格的质量管控,确保每一块 PCBa 都能满…

    2025-09-09
  • 短视频:数字时代内容传播的革新力量与发展思考

    短视频已成为当代数字生活中无法忽视的内容形态,其以精炼的时长、丰富的表现形式,渗透到不同年龄层用户的日常场景中。无论是信息获取、休闲娱乐,还是知识学习、社交互动,这类时长通常控制在 15 秒至 5 分钟的视频内容,都在重塑大众的媒介接触习惯。从家庭聚会时的共同观看,到通勤途中的碎片浏览,短视频的场景适配性让其迅速突破传统媒介的传播边界,成为用户日均使用时长持…

    投稿 2025-09-04
  • 光影织就的异世界:动漫里的时光诗学

    动漫是架设在现实与幻想之间的棱镜,将平凡日常折射成绮丽梦境,把深邃哲思熔铸进斑斓画面。那些流动的光影里,既有少年执剑向苍穹的热血,也有老者对坐话桑麻的温情,每一格画面都藏着创作者对世界的独特注解,每段旋律都在叩击观者心底最柔软的角落。 春日的樱花会为等待的人飘落整个季节,夏夜晚风里藏着妖怪的低语,秋叶堆中埋着未说出口的约定,冬雪覆盖下的房屋里总有暖灯亮到天明…

    2025-09-17

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息