别被概念框住:单件流根本不是“只做一件”这么简单
很多顾问讲来讲去,把这个概念说得玄乎其玄,收完几十万咨询费走人,工厂老板还是摸不着头脑。其实拆解到最底层,单件流就是 每道工序加工完成后,立刻转去下一道工序,工序间在制品的保有量不超过1件。 就这么简单。核心目标从来不是“只做一件”,是消灭多余的在制品浪费,压缩生产周期。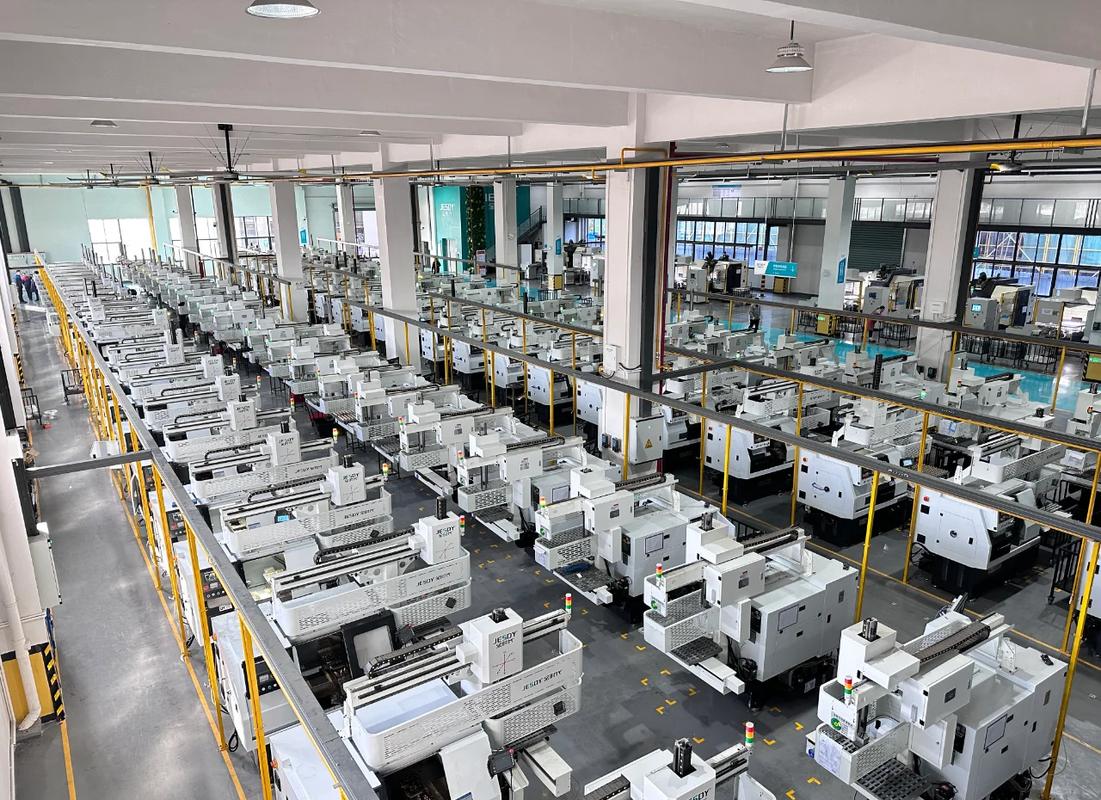
跑不通单件流?90%的项目都栽在这几个坑里
我见过太多厂,兴冲冲推单件流,最后不了了之,说这方法不好使。其实哪是方法不好使,都是自己踩坑了。 第一个坑:强行推线,不改布局。原来机群式布局,所有车床放一块,所有铣床放一块,硬要做单件流,等于每做一件就要跨整个车间运货,反而更浪费时间。 第二个坑:强行追求“单件流转”,忽略工序平衡。前道10分钟做一件,后道5分钟做一件,硬要卡着一件流,后道一半时间都在待料,整体效率不升反降。这不叫单件流,叫瞎折腾。 第三个坑:上来就全工厂铺开,试错成本太高,一点问题就全线停摆,老板扛不住压力直接放弃。 问:做单件流必须要买新设备重构产线吗?中小厂没钱怎么办? 答:真不一定。我见过浙江温州一个做五金冲压的10人小厂,老板就花了几百块买旧木板搭了个简易流动滑道,把冲压、攻丝、抛光三个工序按生产顺序重新摆开,连传送带都没买,改完之后,一款定制门锁把手的生产周期从3天直接降到4小时,单位成本直接降了20%。核心是逻辑对,不是砸钱堆设备。不过话说回来,改之前一定要先拿一条最小的产品线试错,几千块就能搞定,跑通了再慢慢扩,根本没多大风险。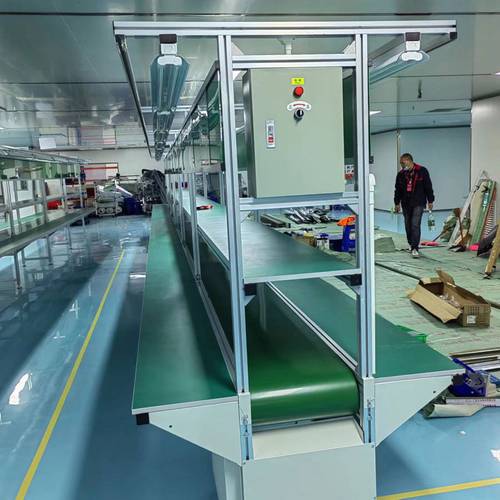
2024年最新实践:单件流适配柔性生产的新玩法
相关推荐
-
藏在三餐与汗水里的轻盈蜕变
清晨的阳光透过窗帘缝隙落在地板上时,指尖触到腰腹的触感悄然发生了变化。不再是往日紧绷又厚重的赘肉堆叠,而是能隐约摸到皮下肌肉线条的柔和轮廓,这种细微的改变像一颗小石子投入心湖,漾开关于减肥的诸多细碎记忆。减肥从来不是一句口号的简单落地,而是无数个选择叠加后的自然结果,是餐盘里蔬菜与蛋白质的比例调整,是运动鞋踩在跑道上的规律节奏,也是深夜面对零食诱惑时轻轻合上…
-
工业机器人下沉中小制造厂:那些真问题,不是PPT里的神话
上个月跑了珠三角三个五金中小加工厂,碰了一鼻子和展会上完全不一样的故事。展会上的工业机器人都是亮着灯,打着转,配着LED屏讲未来工厂,到了厂里,都是油乎乎的地面,旁边堆着毛坯件,机器人闷头干着最累没人愿干的活。 不是大厂玩得起,中小制造厂才是下一个真战场 前几年说工业机器人,都是汽车厂、3C大厂的专利,一条线大几千万,普通小老板想都不敢想。现在不一样了。国产…
-
奢侈品那些事儿:花钱买 “快乐” 还是交 “智商税”?
说起奢侈品,不少人第一反应就是 “贵”,贵到什么程度呢?有人调侃,买个奢侈品包的钱,够在小县城付个首付,买双奢侈品鞋的钱,能给家里换套全新家电。但即便价格让人咋舌,奢侈品店里依旧人来人往,有人为了拥有一件心仪的奢侈品,省吃俭用好几个月,也有人随手就能拿下,仿佛买的不是动辄上万的物件,而是超市里的矿泉水。这种 “冰火两重天” 的景象,总能引发不少有趣的讨论,今…
-
自动化如何重塑我们的日常与未来
清晨的阳光透过窗帘缝隙落在厨房台面上,嵌入式烤箱自动完成预热,屏幕上跳动着 “早餐模式已启动” 的字样。冰箱内壁的传感器监测到牛奶存量不足,手机 APP 同步推送了补货提醒,附带附近超市的即时配送链接。这些看似寻常的场景,正在悄然改写着人类与工具、与生活的相处方式。自动化不再是科幻电影里的炫酷设定,而是渗透在衣食住行每个角落的实用技术,如同空气般无形却至关重…
-
剩余使用寿命(RUL):那些年我们踩过的“预测”坑
RUL这玩意儿,到底有多玄? 做设备维护的人,没几个没被RUL折磨过。剩余使用寿命——说白了,就是这机器还能活多久。听起来像算命,其实现在大多靠数据。但数据就老实吗?哈,天真。 工业圈有个笑话:RUL预测模型,训练时准得像神仙,上线后渣得不如扔硬币。 问题在哪儿?数据太干净了。实验室里的振动信号,全生命周期,故障标签明明白白。现实呢?传感器时好时坏,工况说变…