为什么九成中小制造企业都忽略了测量系统分析(MSA)
很多老板的逻辑很简单:我花几十万买了进口测量设备,精度比零件公差高一个量级,怎么可能不准? 真不一定。 测量不是只有设备就行。检验员的手法、测量环境的温湿度震动、工装夹具的间隙、甚至零件的清洁度,每一个环节都能带来波动。如果这个波动比你零件本身的公差还大,你测一万次也拿不到正确结果。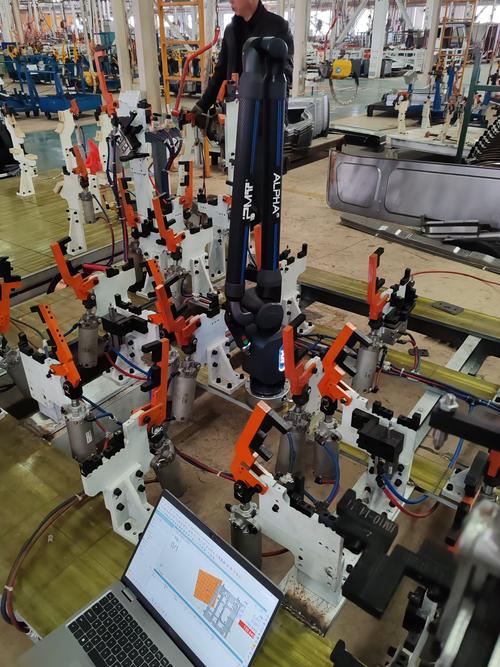
做测量系统分析(MSA),别只会死磕GRR
一提到MSA,很多人第一反应就是算重复性和再现性,也就是GRR。好像GRR合格了,测量系统就没问题了。 这是最大的误区。 MSA一共研究五个特性:偏倚、重复性、再现性、线性、稳定性。GRR只覆盖了两个,剩下三个,好多企业直接跳过,最后出问题都不知道哪错了。 比如偏倚,就是测量结果的平均值和真实值的差。我去年碰过一个做液压阀块的客户,GRR算出来小于10%,完美符合要求,结果加工出来的阀块孔直径全偏了0.02mm,整批报废几十万。查了半天才发现,测量用的塞规用了五年,磨损了0.02mm,整个测量系统偏了,GRR再好看有什么用? 再比如线性,就是不同测量范围内偏倚的变化。你测10mm的尺寸准,测100mm的不一定准。很多工厂产品换型,尺寸跨度大了,不重新做MSA,直接沿用老参数,不出问题才怪。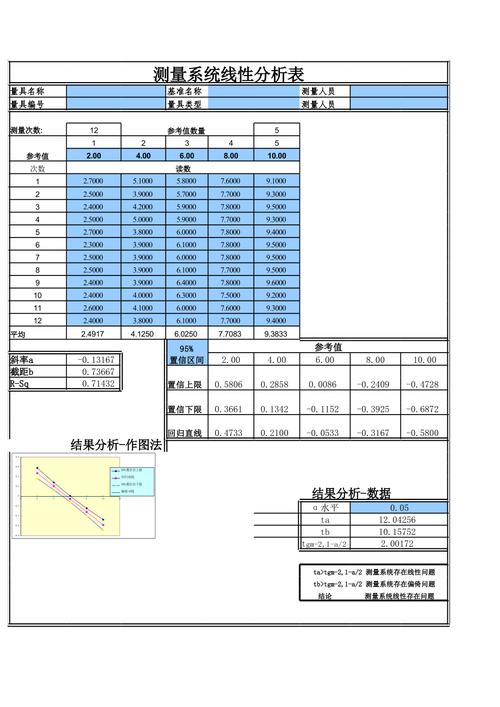
制造现场做MSA的实用技巧,拿来就能用
相关推荐
-
PCBA:电子设备的 “骨骼与神经” 系统解析
PCBA(Printed Circuit Board Assembly)即印制电路板组件,是电子设备实现功能的核心载体。它通过将电阻、电容、芯片等电子元器件精准焊接在印制电路板(PCB)上,构建出具备特定电气性能的电路模块,小到智能手环、蓝牙耳机,大到工业控制设备、医疗仪器,几乎所有电子产物的运行都依赖这一关键组件的支撑。理解 PCBA 的构成、制造逻辑与质…
-
动漫:不止于画面的文化盛宴
动漫作为一种融合绘画、叙事、音乐等多种艺术形式的文化载体,早已突破年龄与地域的界限,成为全球范围内广受欢迎的文化现象。它不再是人们印象中仅为儿童打造的娱乐内容,而是以丰富的题材、细腻的情感表达和独特的视觉语言,吸引着不同年龄段的受众。从奇幻的异世界冒险到贴近现实的生活百态,从热血激昂的战斗故事到温馨治愈的情感刻画,动漫用多样的叙事风格,为观众构建出一个个充满…
-
冷链物流:藏在冰爽里的 “快递江湖”
夏天打开冰箱咬下第一口冰镇西瓜时,没人会琢磨这颗瓜从海南农场到自家厨房的路上,经历过多少 “冰与火的考验”。同理,捧着冒着凉气的三文鱼刺身大快朵颐,或是给宝宝冲调来自新西兰的冷冻奶粉,多数人只会感慨 “生活真方便”,却鲜少留意背后有一群 “温度管家” 在默默忙活。这群 “管家” 组成的队伍,就是冷链物流 —— 一个听起来严肃正经,实则充满各种 “冷知识” 和…
-
砖瓦间的时光絮语:建筑里的生命与呼吸
青灰色的砖缝里嵌着半片干枯的梧桐叶,木质窗棂在风里发出细碎的吱呀声,老城区的骑楼正以沉默的姿态,收纳着四季流转的痕迹。这些历经岁月打磨的建筑从不只是冰冷的钢筋水泥堆砌,它们是时光的容器,是生活的注脚,每一道裂痕都藏着被铭记的故事。 岭南的骑楼总带着潮湿的温情,廊柱上的浮雕被雨水冲刷得圆润,却依旧能辨认出牡丹与凤凰的纹样。楼下的糖水铺飘出陈皮的甜香,与骑楼挑檐…
-
供应链韧性:别再被突然的断供打脸了
说实话,干制造这行十几年,最怕的不是订单波动,不是技术瓶颈——是某个周二下午,采购部突然跑过来说:王总,那个德国进口的精密轴承,船期又推迟了六周。你脑子里嗡的一声,生产线排程瞬间变成废纸。这种事,光去年一年就碰到三次。不是开玩笑。 对,就是这种感觉——你明明把供应链当成水管,结果发现它其实是根绷紧的橡皮筋,说断就断。韧性?很多企业的供应链连“弹性”都算不上,…