很多人对制造业品控的印象,还停在工人拿个小锤子敲,听声音辨好坏。放到现在的大型工业构件身上,这法子早就不够用了。
高端制造拼的是万无一失。那些藏在焊缝中心、主轴内部、叶片根部的微裂纹,尺寸可能只有头发丝的几分之一,别说肉眼看不见,就算是用普通的无损检测方法,也很难把它们从复杂的构件背景里揪出来。
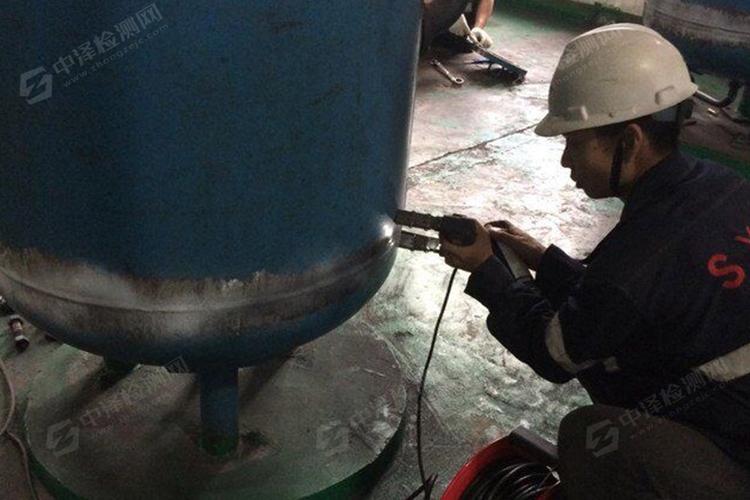
工业超声检测的核心逻辑其实不复杂,就是利用不同介质对超声波的反射衰减不一样,碰到内部缺陷的时候,超声波会在界面反射回探头,仪器上就能读出缺陷的位置、大小和性质。没辐射,能现场测,还能测很厚的构件。
问:工业超声检测和常用的X光探伤比,哪个更适合工厂日常检测?
答:完全看场景。X光对气孔、疏松这类体积型缺陷成像清晰,但有电离辐射,需要做专门防护,对厚度超过50mm的钢板穿透能力就不行了。工业超声检测没辐射,便携设备扛着就能去车间、工地现场做检测,厚壁焊缝、大型主轴能穿透一两米,检测成本只有X光的三分之一不到。唯一的缺点是对检测人员的经验要求高,碰到形状复杂的构件容易出杂波,不过现在AI辅助判读普及后,这个短板已经补得差不多了。
这两年新能源和航空航天爆发,带火了工业超声检测的很多新玩法。以前大家只用来测焊缝压力容器,现在不一样了。
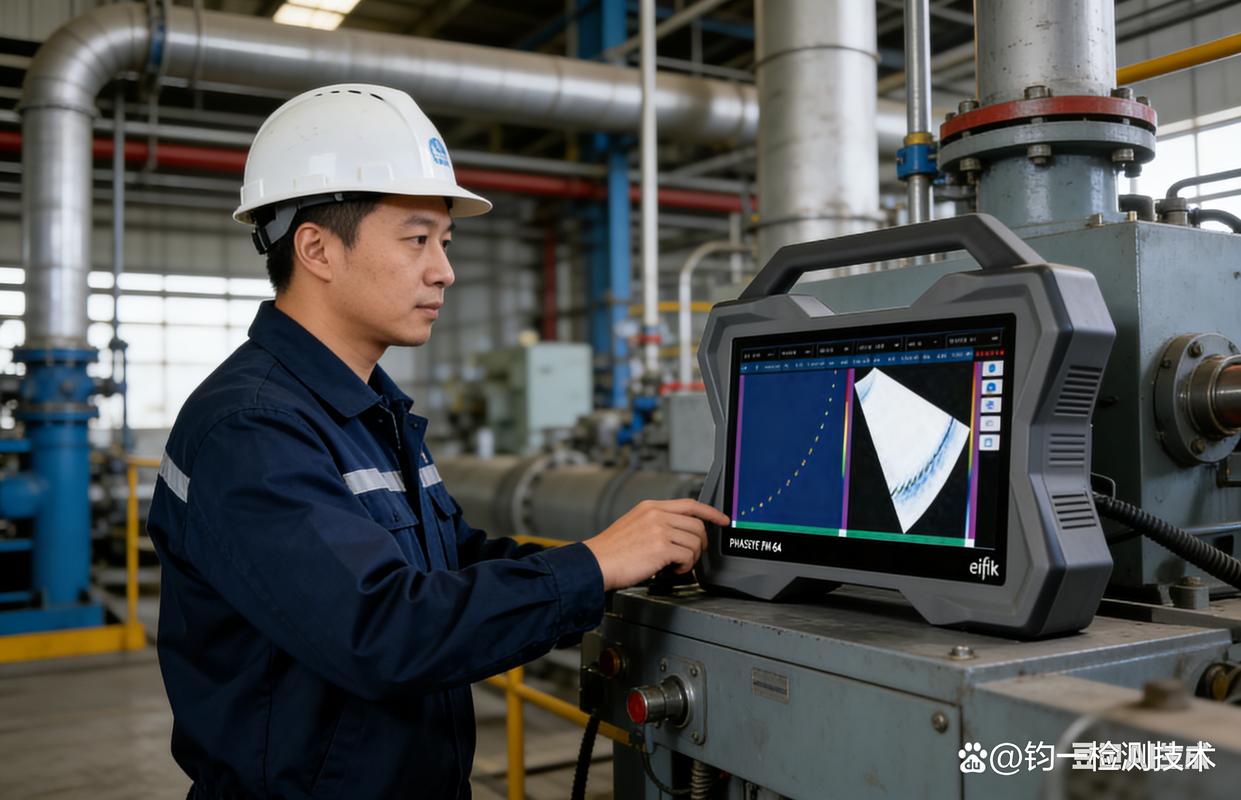
大兆瓦风机的主轴,长度超过8米,重量超过150吨,出厂前必须100%全检,磁粉、渗透只能看表面缺陷,内部的夹杂裂纹根本查不出来,现在全靠相控阵工业超声检测,几个小时就能扫完整个主轴,缺陷位置精度能到1mm以内。
还有新能源汽车的激光焊电池壳体焊缝,焊缝窄到只有1mm左右,隐藏的冷裂纹漏检,后期就是热失控的大风险!现在用高频线阵超声扫查,每分钟能扫3米以上,全自动化检测,一百个零件也出不了一个错。
甚至现在热门的金属3D打印构件,航空航天用的那些复杂结构件,一层层堆出来的,内部有没有层间夹杂、孔隙,水浸工业超声C扫描能直接打出三维内部图像,哪个位置有缺陷一目了然,这是别的检测方法根本做不到的。
说实话,今年国内工业超声检测设备的出货量涨了快18%,一半以上都来自新能源和航空航天领域,需求摆在这,骗不了人。
很多中小工厂第一次上工业超声检测,看着参数一堆,很容易踩坑,我见过不少花了几十万买设备,最后用不起来的。我整理三个最常见的:
❗ 买错探头频率。很多厂家卖设备只给标配探头,测10mm以下的薄钢板,给你配个5MHz的低频探头,小缺陷根本分辨不出来,测200mm的厚壁焊缝,给你配个10MHz的高频,穿都穿不进去,出来全是杂波,根本没法读。选探头永远跟着被测工件的厚度和材料走,别图省钱用通用探头。
✅ 忽略人员能力。很多人以为买了全自动检测设备,随便找个工人就能干活,不对。碰到晶粒粗大的铸铁、奥氏体不锈钢,杂波信号比缺陷信号还强,新手根本分不出哪个是缺陷哪个是材料本身的杂波,很容易漏检误判。
问:小工厂没预算招资深检测员,怎么解决这个问题?
答:现在很多主流设备厂商都推出了AI辅助判读的云系统,把几十万份不同材料不同缺陷的波形存在数据库里,检测的时候AI实时标注缺陷,还能自动生成符合国家检测标准的报告,新手培训三天就能上岗,准确率能到95%以上,一年的服务费也就几万块,比养一个资深工程师划算太多了。
💡 忘了定期校准。很多工厂买了设备,三五年都不送校准,探头磨损了、仪器的增益偏移了,测出来的缺陷尺寸差个一倍都正常,等于白测,真出了质量事故,全都是自己的责任。按规范,工业超声检测设备至少每半年要校准一次,探头磨损了要及时换,别省这点小钱。
不过话说回来,工业超声检测早就不是只用来做探伤的工具了。现在很多工厂用它测材料的晶粒度,测构件的残余应力,甚至给在役的锅炉、管道做定期的裂纹扩展监测,相当于给工业设备做长期的健康管理,比等出了问题再停机检修,省钱不知道多少倍。
漏检一次,损失可能就是几百万甚至上千万。有了靠谱的工业超声检测,相当于给产品买了份隐形保险。错不了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业超声检测:被低估的现代制造业隐形探伤神器 https://www.dachanpin.com/a/tg/69907.html