很多干制造的老板,一提到涂装就头疼。不是买的漆不够好,是从头到尾的工艺链路没捋顺,平白无故多了好多返工和报废。
很多外行人觉得,涂装不就是给工件喷层漆,遮遮锈迹好看而已?
大错特错。
工业产品面对的是不同的使用场景,沿海风电设备要耐盐雾1000小时以上,工程机械要天天磕磕碰碰耐刮擦,食品加工设备的涂装还不能有有害物质析出。这些要求,全靠工业涂装工艺的每一步把控,差一点都达不到标准。
现在环保要求卡得越来越严,VOC排放不达标的线,说停就停。我前年见过长三角一个做五金出口的工厂,就是因为涂装工艺不达标,整批货被客户退回来,亏了上百万,直接差点倒闭。
问:现在换环保涂装,改工业涂装工艺会不会要动整个生产线,成本高到接不住?
答:真没有你想的那么夸张。现在很多模块化的工艺改造,只需要更换前处理模块和喷涂单元就行,旧生产线的机架只要精度没问题,改完就能符合最新的排放要求,整体成本比重新建线省至少60%。上个月我刚去珠三角一个中小型五金加工厂,原来用的是传统溶剂型喷涂,改了水性漆静电涂装工艺,全套下来才花了18万,现在每个月的排污费加漆料成本能省快两万,一年半就能回本。
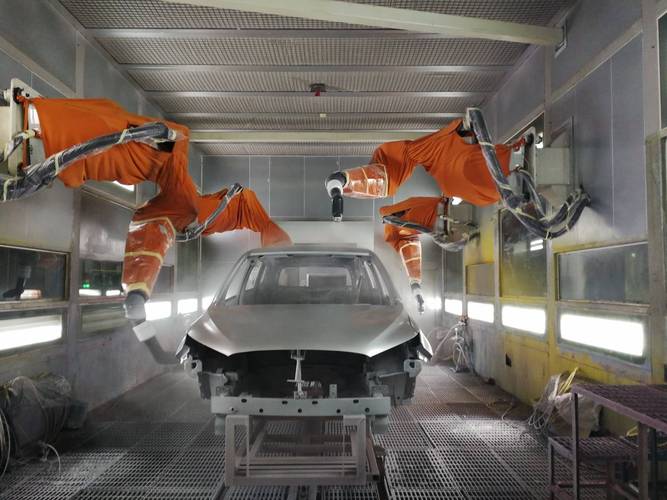
能做到80%以上,比普通空气喷涂省30%以上的漆料,现在汽车零配件、五金家居基本都用这个💡
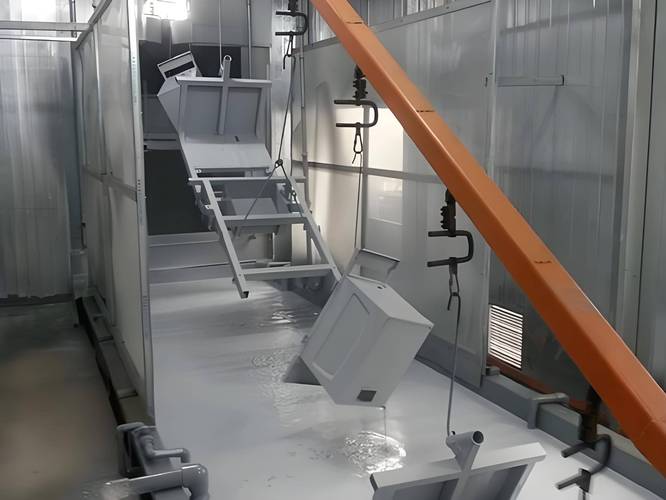
– 电泳涂装:适合对防腐蚀要求极高的结构件,比如汽车底盘、工程机械臂,涂层均匀,工件死角都能完全覆盖,缺点是前期投入偏高,只适合大批量量产❗
– 粉末涂装:VOC排放量几乎为零,完全符合最新环保要求,涂层硬度高耐刮蹭,现在家电外壳、建筑铝型材绝大多数都用这个✅
不过话说回来,我见过不少踩坑的老板。一听别人说粉末涂装好,砸几十万换线,结果自己做的是小批量多品种的异形定制工件,换完才发现换粉换色要清整个粉房,一次就要大半天,平白浪费好多产能,亏到姥姥家。
问:做小批量多品种的加工工厂,选哪种工业涂装工艺最划算?
答:优先选带快速换色系统的静电粉末喷涂,或者适配水性漆的HVLP低压喷涂。现在新出的快换粉房,换色时间能压缩到15分钟以内,完全能应付几十件甚至几件的小订单,环保还省漆,比传统溶剂型喷涂省心太多。
绝大多数工厂降本,都盯着漆料采购价砍,其实最大的浪费都在没人注意的工艺细节里。
第一个就是前处理。很多工厂前处理的脱脂、磷化槽,三五个月才清一次渣,槽液里的废渣沾在工件表面,喷完漆就出针孔、气泡,直接报废。我见过一个工厂,一个月因为这个报废了六件大型结构件,损失快一万,这点清渣的人工成本,怎么算都划算。
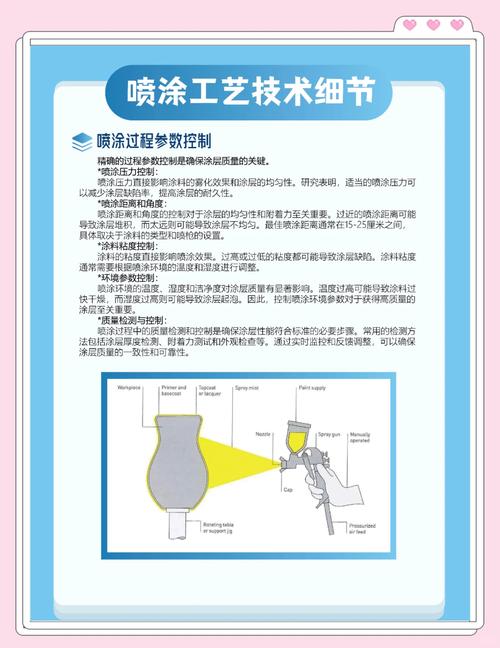
第二个就是烘干参数。很多工厂师傅怕漆不干,刻意把烘干温度提个10度8度的,一天下来多烧多少天然气?现在的涂料配方早就更新了,严格按照涂料厂商给的工艺参数控温就行,提温不仅多花能源钱,还会加速涂料老化,反而缩短涂装层的使用寿命,得不偿失。
我上个月去山东一个做工程机械的工厂,就是改了前处理的清渣频率,把烘干温度降了7度,一个月直接省了三万八的成本,啥都没换,就改了下工艺参数,你说爽不爽?
还有就是很多工厂的工艺卡还是十年前的老版本,涂料换了三波,设备换了两轮,工艺参数还是原来那套,能不浪费吗?有空多去生产线转两圈,找老工人一起调调参数,比你砍十块钱漆料采购价有用多了。
工业涂装从来不是后端的辅助工序。它直接决定了产品的最终寿命,也决定了你的产品能不能卖出溢价。同样的两个五金件,涂装做得好的,就能多卖20%,客户还愿意长期合作,道理就这么简单。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业涂装工艺:从入门到降本增效的现场实战 https://www.dachanpin.com/a/tg/69930.html