不少刚进制造业干结构的年轻人,甚至干了五六年工艺的工程师,一碰到焊接就头大。同样的材料,同样的设备,换个人参数调不对,出来的焊缝就是天差地别。
问:现在很多工厂升级设备,到底选激光焊接还是传统弧焊?
答:核心看你的工件要求和批量。如果是批量大、精度要求高的钣金结构、新能源动力电池壳体,激光焊接的优势实在太明显,热输入小变形低,焊接速度是传统弧焊的三五倍,还能省下后续打磨校形的人工成本。但如果是厚度超过20mm的钢结构、重工构件,激光焊的熔深不够,设备成本还比弧焊高好几倍,老老实实选埋弧焊或者气体保护电弧焊,性价比高太多。
问:小批量非标定制件生产,选哪种工业焊接工艺最划算?
答:肯定是手工钨极氩弧焊,也就是业内常说的TIG焊。灵活度拉满,不需要专门开工装,换件调整只要几分钟,额外成本几乎为零,小批量干太合适。等你的订单量稳定,月产上去了,再换自动化焊接线也不迟,不会一开始就砸进去几百万设备钱压库存。
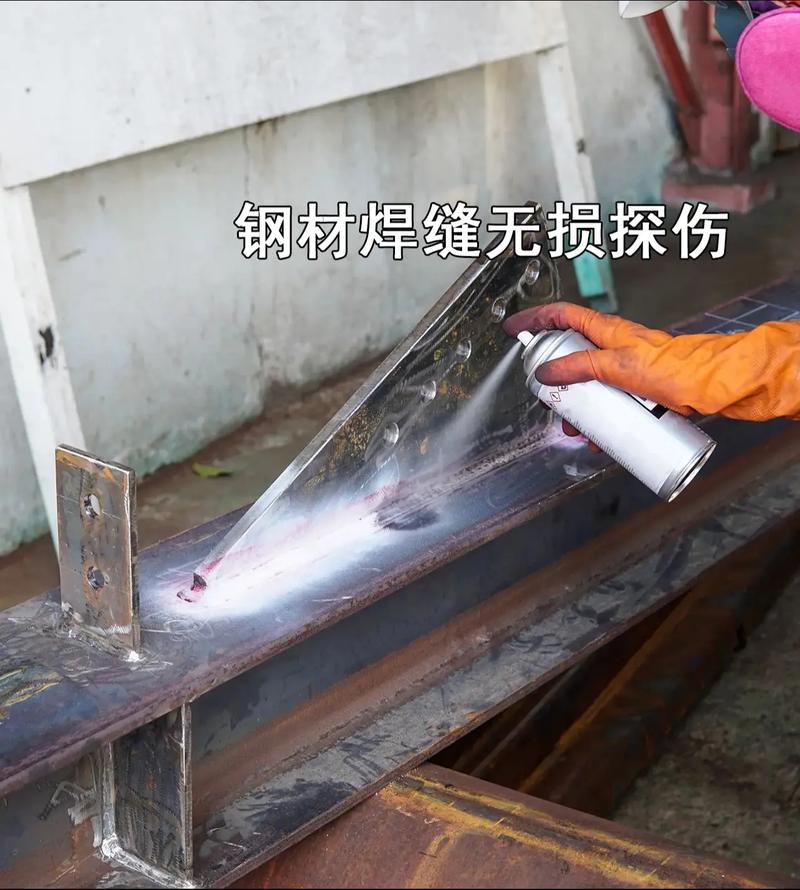
,我十年前碰过一个户外钢结构项目,焊接完外观探伤全合格,交货放了三个多月,现场安装的时候居然沿着焊缝裂了。查了半天,就是焊完没做应力消除,户外温度变化加上自身重力,应力慢慢释放就把焊缝拉裂了。返工花了几百万,老板脸都绿了。❗ 这个坑真的太隐蔽,新手十有八九会忘。
还有材料匹配的坑,碳钢和不锈钢异质焊接,图便宜用了普通碳钢焊丝,不出一年焊缝就腐蚀断裂,这种案例我见过不下五个。太坑了!还有厚板焊接,为了赶工跳过预热工序,淬硬钢本身就容易裂,不预热直接焊,冷却的时候内部直接出微裂纹,探伤都不一定查得出来,用个一两年就出问题。说实话,这点很多老师傅都不会主动跟年轻人说,觉得是基本功,但新人就是容易图快跳过。
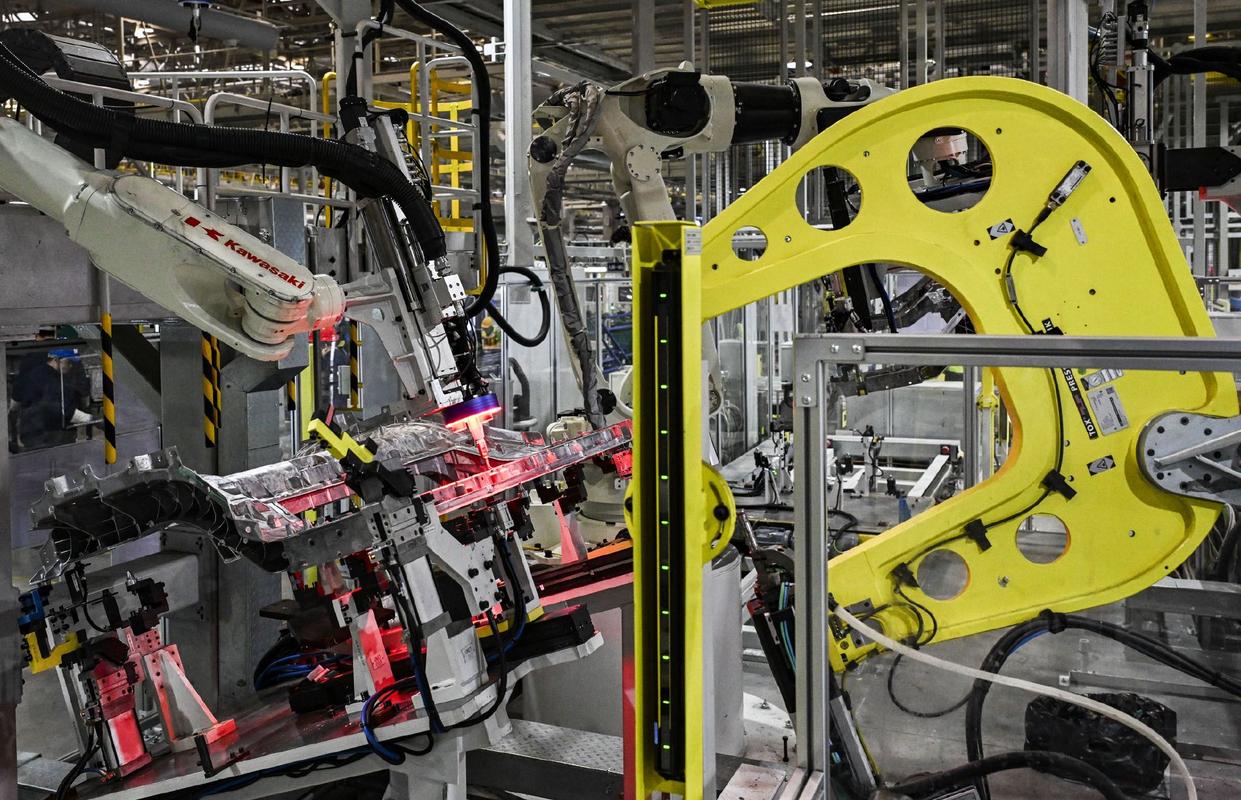
这几年行业变化真的快,很多过去只有大厂用得起的技术,现在小厂也能用了。💡 第一个就是协作机器人焊接,过去一台焊接机器人几十万,现在几万块就能整个入门级的协作焊台,小批量重复件干起来比人工稳,还能24小时连轴转,很多十几人的小加工厂都上了。
AI辅助焊缝寻位现在也普及了,过去机器人焊,要工人一遍遍调路径,工件稍微有点偏差就焊歪,现在新设备自带AI视觉寻位,自动识别焊缝位置偏差,几毫秒就能调整参数,太省人工了。
还有绿色焊接,现在环保要求越来越严,过去那种高烟尘的药芯焊丝,很多厂都换成低烟尘的实心焊丝加混合气,不仅符合环评要求,车间空气质量好太多,对工人身体也好,很多地方还能拿环保改造补贴,别错过。
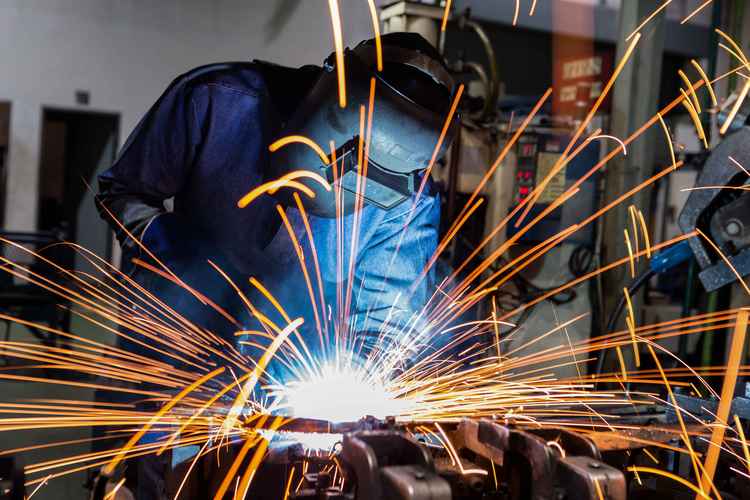
不过话说回来,不管设备多先进,基础工艺参数的经验还是没法替代。同样焊3mm厚的铝合金,电流高5A,电压差2V,出来的焊缝成型就是不一样。
差一点就是差很多。
现在很多年轻人迷信新设备,觉得设备好就能解决一切问题,其实真不是,把最基础的电流、电压、焊速、预热温度这些参数摸透,比花几百万买一堆用不着的高端设备有用多了。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业焊接工艺:老师傅才会说的避坑经验与最新实践 https://www.dachanpin.com/a/tg/69929.html