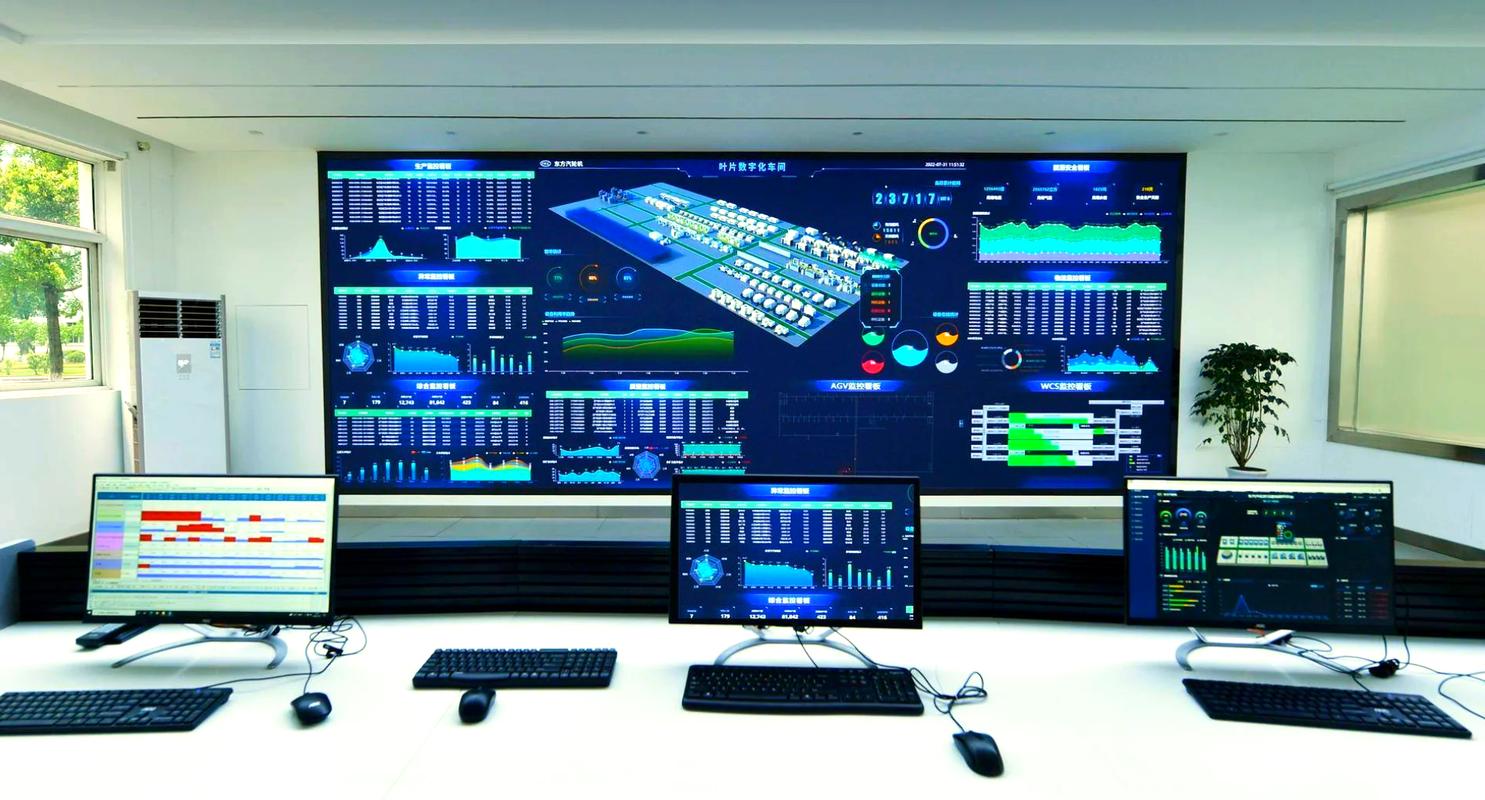
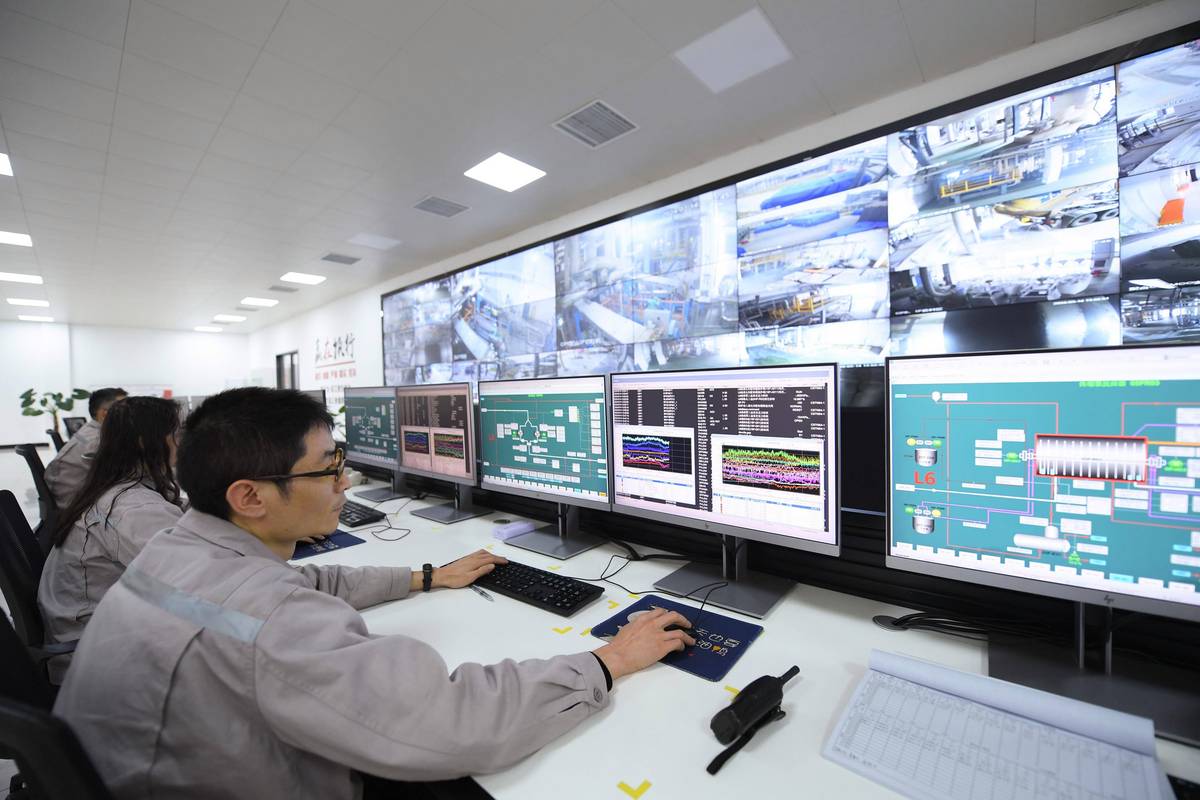
去年跑东莞一家汽车结构件智能车间,呆了整整三天,最大的冲击不是那些百万一台的进口机床,是调度室里那个小姑娘,动动鼠标,整条产线换型就完成了。放在三年前,这事儿得三个班长忙一下午,还得错个一两台零件。
真的,这就是工业协同控制的威力。
问:我们厂已经上了MES和ERP,为什么还是做不到协同?
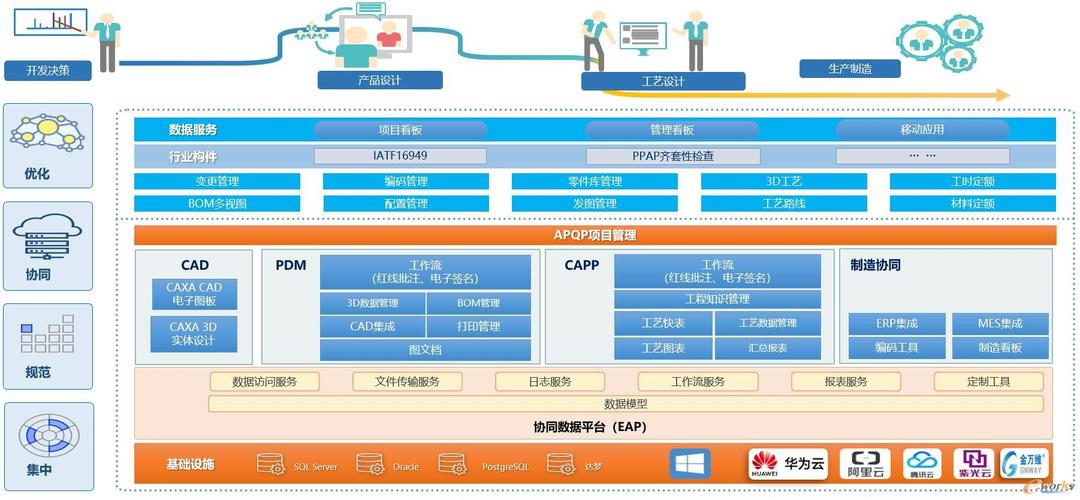
答:90%的原因是把系统做成了“记账工具”,不是“控制工具”。MES记了设备开机时间,却没给机床下发新的工艺参数;ERP录了新到的原料批次,却没通知注塑机调整温度压力;就连AGV小车,都得人工喊着改送货路线,这不叫协同,这叫线上记了线下的账,本质还是各干各的。
放在五年前,谈工业协同控制都是大厂的专利,动不动上千万改造,拖个一两年才能上线。现在不一样了,中小厂也玩得起。
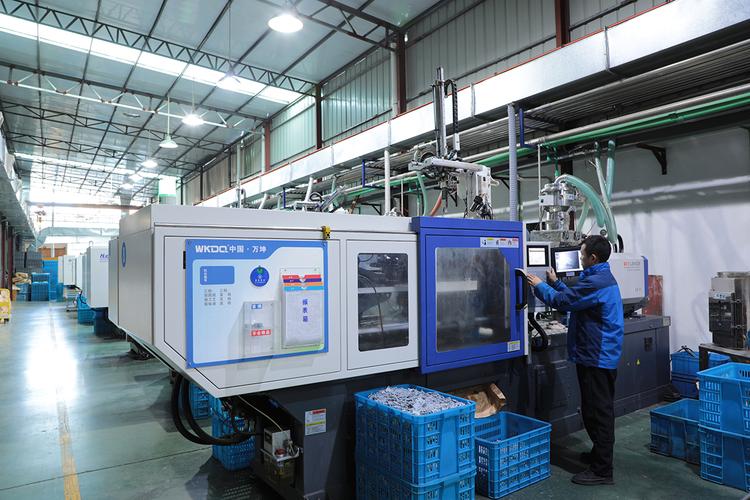
我上个月跟浙江宁波一家做小家电注塑件的厂长聊天,他去年下半年改了核心三条注塑产线的协同控制,花了不到70万。原来换一次产品型号,整条线停40分钟调机,现在呢?系统收到订单变更,原料仓发料的时候就把批次参数推给了注塑机,注塑机自动调好温度压力合模力,机械手自动调整取料位置,传送带自动调整速度匹配质检工位的检测速度,整个换型过程11分钟搞定。良率还涨了3.1个点,每个月光废品成本就省了14万。
现在他算着,不到半年就回本了。
说实话,现在最火的就是轻量化改造,不换设备,不改硬件,只加边缘控制节点,把原来各个孤岛的控制逻辑打通,成本低,见效快,特别适合现在想挖潜的中小工厂。
问:我们厂大部分都是十年以上的老设备,能改工业协同控制吗?
答:当然能。现在的改造方案基本都适配老设备,只要加个带协议转换的边缘采集控制盒子,就能把老数控、老注塑机的数据读出来,再下发控制指令,不需要把旧设备全换了。大部分情况,只改核心瓶颈产线,几十万就能落地,根本不需要砸几百万进去赌。
不过话说回来,那种连电都不好好接,连基本的维护都没有的老设备,还是先保养再说,对吧?
✅ 第一,别追求一步到位全工厂改造
我见过太多项目,上来就要搞全工厂一百多台设备的协同,预算几百万,做了一年多,中间工厂订单结构变了,流程改了,最后项目烂尾,钱打了水漂。正确的做法是先找你厂里最卡脖子的那条瓶颈产线,先改,跑通了,看到效益了,再一条条扩,风险小太多。
❗ 第二,别把项目全扔给厂商就不管了
很多厂长觉得,我花了钱,厂商过来搞定就行,自己不用管。最后做出来的方案,完全不符合车间的实际操作,师傅们用着别扭,偷偷改成原来的操作方式,协同控制最后变成了挂在墙上的摆设。一定要拉一线的班长、老操作师傅进项目组,他们才最清楚哪个环节堵,哪个地方需要调,做出来的东西才用得起来。
💡 第三,别把数据大屏当最终成果
我见过不少工厂,钱花了一大半,搞了个超炫的大屏,什么OEE、利用率,数字都好看,就是从来没动过现场的控制逻辑,该停线还是停线,该出废品还是出废品。工业协同控制的核心是给你赚钱,不是做给客户或者领导参观的,一定要盯着实际的降本数据,别搞花架子。
现在制造业都在挖内潜,找利润,很多人想着要扩产能上新项目,其实把现有产线的协同效率提上去,不用砸大钱建新厂,就能挖出不少真金白银。工业协同控制不是什么遥不可及的高科技,是现在就能用,用了就能赚钱的实打实的工具。好多人还没反应过来,等身边同行都改完了,你再动,就慢了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业协同控制:离散制造车间挖潜增效的核心抓手 https://www.dachanpin.com/a/tg/69995.html