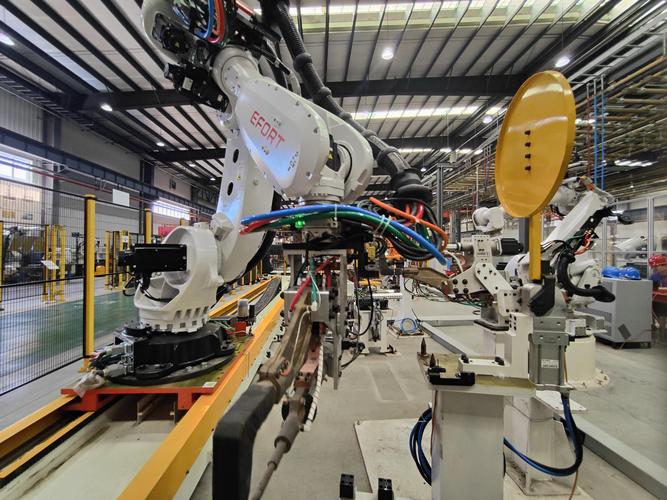
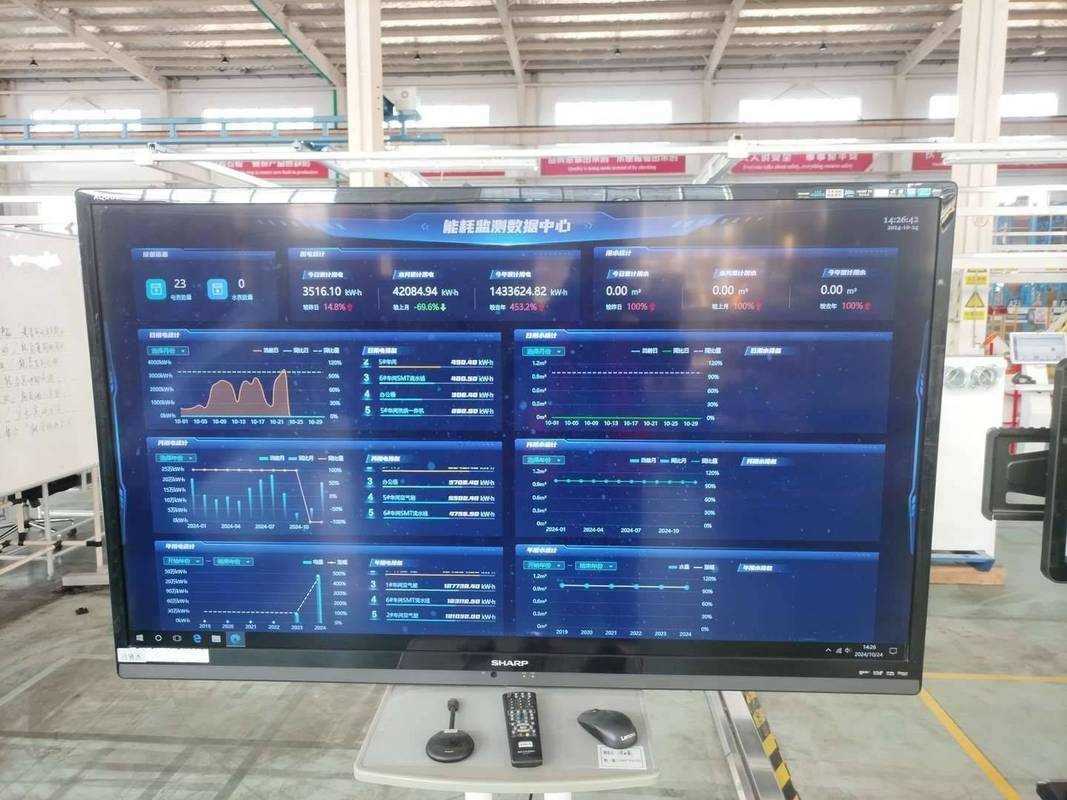
什么是工厂里真能用的工业情境感知?
很多人第一次听这个词,第一反应是“又来一个数字化概念骗钱?” 真不是。 普通的工业数据采集,是你告诉我“机床现在转速是1000转,温度35度”,只是报数据。 工业情境感知,是要告诉你“现在机床转速1000转温度35度,是因为工人装了超规格毛坯,半小时后大概率会断刀”。 它能把工厂里散落的所有数据:人员、设备、物料、环境,拼在一起,读懂当下到底是什么“情境”,而不是丢给你一堆看不懂的数字。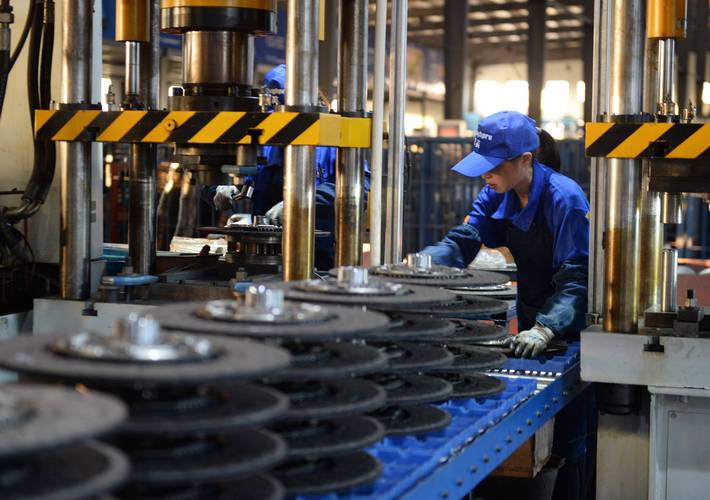
2024年,工厂用工业情境感知都在解决啥真问题?
我去的那家做汽车底盘件的工厂,之前最大的痛点就是调机。 厂里只有三个老师傅能调高端产品的机台,老师傅一请假,整条线停摆。新人调机全靠试,废件率最高能到15%,扔一个毛坯就是大几百,心疼死。 后来他们上线了针对调机场景的工业情境感知系统,把三个老师傅十几年的调机经验拆成了上百个情境参数:主轴震动的变化曲线、切削温度的爬升速度、进给量的匹配区间…新人开机器的时候,系统实时提示该调多少参数,不对直接预警。 跑了三个月,废件率从原来的12%降到了2.8%。 这省下来的都是真金白银啊! 除了降成本,用得最多的就是安全管控。 去年江浙那边好几个化工园区都在推,原来的安全监控只能等气体漏了才报警,现在工业情境感知能提前揪出风险:比如哪个工人没戴安全帽进了甲类作业区,哪个工人连班12小时精神状态不对,哪个管道的压力变化符合腐蚀泄漏的前期特征,提前三天就能预警,不是出了事再救火。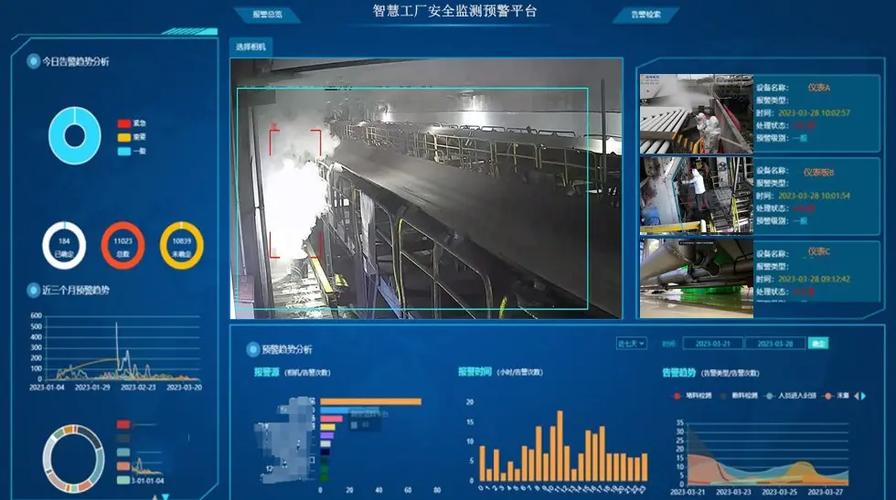
中小工厂上工业情境感知,最容易踩的三个坑
说实话,现在很多集成商,还是拿老一套套路卖工业情境感知,一堆工厂踩坑。我整理了最常见的三个: 💡 坑一:上来就堆传感器,全厂区铺一遍 很多人觉得数据越多越好,一下装几百个传感器,花了大几十万,采回来一堆没用的垃圾数据,模型跑不起来,钱打了水漂。 ❗ 坑二:硬套通用模型,不做适配 工业场景千差万别,注塑车间的情境和机加工车间的情境能一样?拿大厂的通用模型往小工厂套,十个有九个用不了。 ✅ 坑三:一步到位求大求全 本来只是废刀率高的问题,非要搞全厂数字化,预算翻了十倍,周期拖了一年,最后老板看不到效果,直接叫停。 问:中小工厂预算不多,想试试工业情境感知,从哪切入最合适? 答:别搞大动作,就找你工厂最疼的那个点。比如你家换刀废得多,就先做刀具工况的工业情境感知;你家安全隐患多,就先做重点作业区的人员情境感知;你家停机待料多,就先做产线物料的情境感知。几万块就能搭个试点,两三个月就能看到效果,跑通了再慢慢扩,稳得很。 不过话说回来,现在工业数字化早就不是大厂的专利了。工业情境感知往下沉,小工厂也能用得起,用得好。我见过太多老板,一说数字化就摆手,说我们小厂玩不起,其实真不是,找对切入点,几万块就能帮你一年省几十万,这不比你硬拉小订单赚辛苦钱香?免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业情境感知:工厂降本提效的隐形密码 https://www.dachanpin.com/a/tg/70067.html