很多人提起铸造,第一反应还是黑乎乎的车间,满是砂子的粗坯,工人挥着大锤敲料。
早翻篇了。
现在的铸造工艺,早就不是当年那个粗糙的夕阳行当,反而成了卡高端制造脖子的核心手艺。不信你看,风电大兆瓦机组的轮毂、新能源汽车的一体化铝合金底盘、燃气轮机的热端叶片,哪一个离得开发达的铸造?
为什么现在高端制造离不开发达的铸造工艺
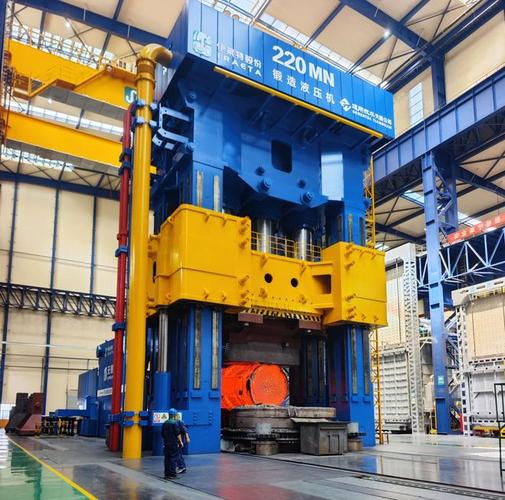
大尺寸高强度的整体部件,你锻压做不了,3D打印成本扛不住,机加从整块料抠出来浪费一半以上材料,最后绕来绕去,还是得靠铸造一次成型。
就说现在10兆瓦以上的风电轮毂,直径超过六米,整体成型,公差要求控制在两毫米以内,除了铸造,你告诉我还有啥办法能低成本做出来?
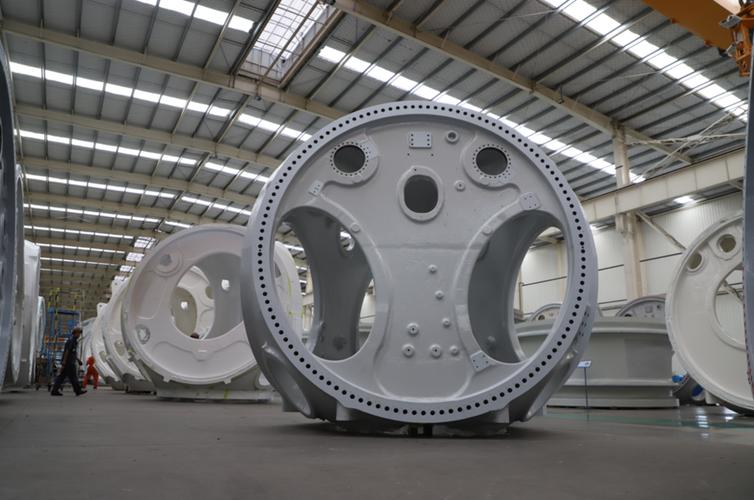
我前几年跟着行业团去参观国内一家龙头铸造厂,进门就看见一个十多吨重的不锈钢铸件,表面平整得不用额外机加,直接就能焊上去用,当时在场好多搞设计的都惊了。
精度做到这份上,成本还比其他工艺低一半都不止。
这里刚好答大家问得最多的一个问题:
问:铸造工艺和现在火得发烫的金属3D打印比,优势在哪?
答:3D打印做小批量样件、复杂小零件确实快,真要铺开做批量、做大尺寸、要求高抗疲劳的结构件,3D打印的成本是成熟铸造的十倍甚至几十倍,批量越大差距越夸张。现在国内头部精密铸造厂,能做到单重几十吨、公差控制在0.1毫米以内的铸件,交货周期比3D打印做大件短一半还多,性能也更稳定。
可不是说3D打印不好,只是应用场景不一样,各干各的活,对吧。
现代铸造工艺最核心的精度控制细节
很多人觉得铸造就是拼炉子拼模具,其实现在核心的竞争力早就转到全流程控制上了。
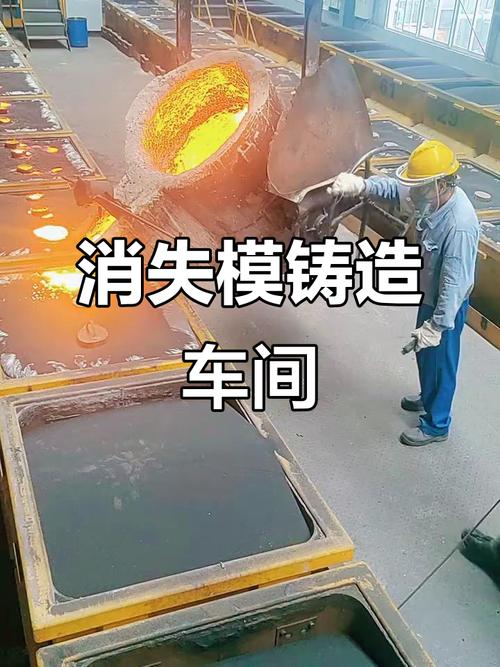
以前翻砂铸造,蜡模都是师傅手工修,浇温全靠经验摸,浇出来十个零件三个有缩孔,成品率能到70%就烧高香了。
现在呢?从蜡模的3D打印成型,到模具的CNC加工,再到浇铸过程的温度、速度实时闭环控制,冷却的速度都给你卡得死死的,每一步都有数据可追溯。
💡最近三五年最明显的变化,就是很多厂开始把机器学习用在缺陷预判上,浇完之后几分钟就能算出内部有没有大概率出现缩孔、气孔,不用等全部加工完才发现报废,光是这一项就能省十几万的材料和工时成本。
不同的细分铸造工艺,适用场景也差得远:
- ✅ 熔模铸造:适合做小尺寸高精度的复杂零件,比如航空发动机的叶片,精度能做到IT6级,表面粗糙度能到Ra1.6,几乎不用后续机加
- ✅ 消失模铸造:适合做中大尺寸的批量零件,成本低,精度也够,现在很多汽车结构件都用这个工艺
- ✅ 压力铸造:适合做薄壁的铝合金、镁合金铸件,就是新能源汽车常用的那种轻量化壳体,生产效率极高,一分钟能出好几个
再答一个大家常问的问题:
问:做产品选精密铸造,会不会比普通铸造贵很多?
答:真不一定。如果是形状复杂的零件,普通铸造做出来飞边、余量都大,后续要花好几天机加,还容易出报废,算下来总成本反而比精密铸造高两成以上。批量生产的时候,模具成本摊到每个零件上,涨不了几个钱,还能省后续的加工时间,怎么算都划算。只有那种要求极低的粗结构件,普通铸造才更有优势。
国内铸造工艺现在的真实水平
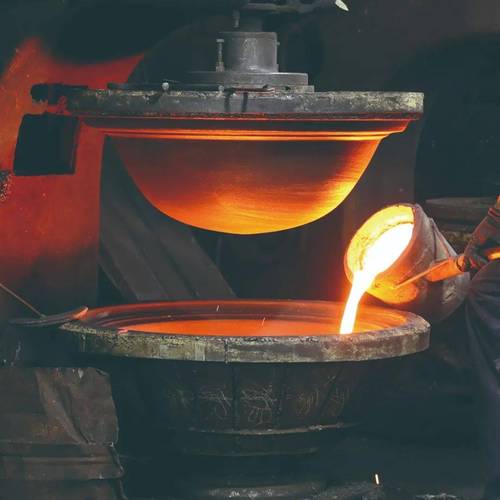
先泼点冷水,国内几千家铸造厂,八成以上还是做低附加值的粗铸件,环保不达标,质量波动大,高端铸件的产能还是集中在不到十分之一的头部企业手里。
不过话说回来,头部企业的水平,真的已经追上甚至部分超过欧美了。我去年去江苏一家给新能源车企供铸件的工厂,他们做的一体化铝合金减震塔,成品率能稳定在98%以上,这个数据放在全球都是第一梯队。
十年前想都不敢想,那时候高端燃气轮机的叶片铸件全靠进口,一斤铸件卖好几万,现在国内好几家厂已经能稳定供货,价格直接打下来三分之二,这就是进步。
我见过最多的坑,就是很多采购找铸件,只看报价,不看成品率和公差控制,找了小厂的低价货,最后一半零件加工完发现内部有缩孔,全部报废,亏得底掉,这种事真的见得太多了。
铸造这个行当,就是一分钱一分货,你省了模具的钱,后面就要吃大亏。
现在新能源、大风电起来之后,铸造工艺也在跟着快速迭代,原来我们觉得铸造做不了三毫米厚的整体铝合金壳体,现在随便一家头部厂都能稳定批量生产,轻量化做得比机加还好。
很多人说铸造是传统行业,赚辛苦钱,可没有这些做辛苦活的厂,高端制造就是空中楼阁。再先进的设计,再牛的芯片,最终还是要落到一个个实体铸件上,不是吗?
相关推荐
-
藏在生活褶皱里的 PCBA:那些默默守护温暖的科技心跳
清晨第一缕阳光透过窗帘时,床头的智能闹钟轻轻震动,提醒该准备早餐了;走进厨房,按下破壁机的启动键,五谷杂粮很快变成细腻的米糊;通勤路上,蓝牙耳机播放着喜欢的播客,手机导航精准指引着前方的路。这些习以为常的日常背后,都藏着一个不常被提起的 “幕后英雄”——PCBA。它不像手机屏幕那样能直接传递视觉信息,也不像音箱那样能发出动人声音,却用密密麻麻的线路和元器件,…
-
单件流的苦与乐:一位老工业人的现场告白
说实话,第一次看见单件流产线的时候,我头皮发麻。那是2008年,在东莞一家电子厂。整条线像条僵硬的蜈蚣,每个工位只堆一个半成品——你没看错,就一个。而隔壁的传统产线堆得跟小山似的。当时我心想:疯了吗?万一哪个工位卡壳,整条线不就完蛋了?节拍时间卡得死死的,员工连上厕所都得举手申请替位。十几年过去,我走访过上百家工厂,亲手改造过十七条产线,现在回头看,单件流带…
-
测量系统分析(MSA):别再让量具毁了你的数据!
量具的“脾气” 干了十几年质量,说实话,我最怕的就是新量具进厂。明明校准证书上写得漂漂亮亮,一到产线上就开始闹情绪——同一个零件,张三测出来合格,李四一量就超差了。你找供应商理论吧,人家两手一摊:“我们的量具绝对没问题!” 这种时候,火气上头也没用,因为问题的根源往往不在量具本身,而在测量系统。去年我们公司花大价钱上了套视觉检测设备,结果做MSA的时候发现,…
-
伺服电机选型那些坑,老工程师的血泪教训
前几天调试设备,又栽在伺服电机上——这已经是我今年第三次换电机了。说实话,每次看着仓库角落那堆拆下来的电机,我都想抽自己两巴掌。明明参数算得一丝不苟,扭矩、转速、惯量……全在理论范围内,对吧?可一上机就共振得一塌糊涂,要么就是发热烧线圈。真是活见鬼! 后来跟一个在自动化线干了二十年的老师傅喝酒,他一句话点醒我:“你老盯着额定扭矩,怎么就不看看低速波动?” 哎…
-
废品变身记:循环经济里的 “省钱魔法”
家里的快递盒攒了半阳台,旧 T 恤堆成小山,过期化妆品瓶总舍不得扔 —— 你是不是也常对着这些 “食之无味弃之可惜” 的东西犯愁?别慌,这堆看似没用的 “破烂儿”,其实藏着循环经济的大秘密。这种把 “扔垃圾” 变成 “变废为宝” 的操作,不仅能帮你省钱,还悄悄改变着整个世界的运转逻辑。 循环经济可不是教科书里的枯燥术语,它更像个精打细算的 “家庭主妇”,坚信…