什么活儿适合用等离子切割?别瞎跟风上设备
现在一提切割,很多人第一反应就是激光。没错,激光切薄板精度高速度快,那是真好用。但不是所有活儿都适合激光,对吧? 说白了,等离子切割的优势,就是切厚板、切有色金属,切带锈带氧化皮的毛坯料,成本比激光低太多。20mm厚的铝板,1000W激光切不动,3000W激光切得慢,一台普通的精细等离子,十分钟就能切十张,成本才不到激光的三分之一。 问:我开小钣金厂,既有1mm薄铁板又有20mm厚铝板,选激光还是等离子切割? 答:如果月订单里厚板占比不到两成,只需要整个便携式等离子切割配普通气保焊机就能搞定,犯不上掏大几十万上大功率激光。真要接了特殊的厚板活,拿出去外发都比囤设备划算。要是厚板占比超过三成,那直接上龙门式精细等离子,成本比同功率激光低一半还多,切出来的精度够大多数工业结构件用了。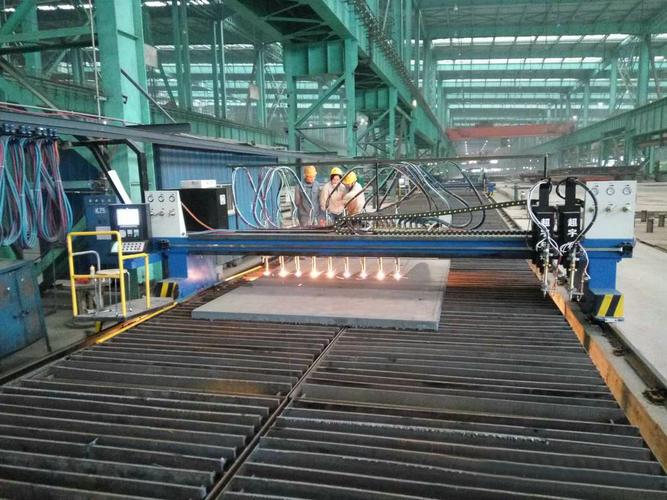
新手最容易踩的实操坑,全是血汗经验
我刚学等离子切割的时候,师傅没少骂我,一天废五个喷嘴,那时候工资少,心疼了好几天。给你们整理几个最常见的坑,别再踩: ❗ 不调气压就开割 很多新手只看设备上的电流参数,从来不调气压。气压太高,割缝宽还浪费气,切口也糙。气压太低,熔渣排不出去,容易粘渣还堵喷嘴,分分钟烧枪。 💡 给你们一个保守好用的参数:10mm以下板材用0.4-0.5MPa,10-25mm用0.5-0.6MPa,比说明书上的参数稍低一点,不容易出问题。 ❗ 贪便宜用杂牌易损件 很多老板算成本,觉得不就是个电极喷嘴吗,能省一块是一块。杂牌几块钱一个,原厂的十几块,差价看着大。实际上杂牌用几个小时就废了,原厂的能用十几个小时,综合成本算下来,原厂反而更便宜,还不伤割枪。我见过贪便宜用杂牌,最后把整个割枪烧废的,换个割枪大几千,够买一年的原厂易损件了,亏不亏? 问:为什么我切完厚板底部总是挂一大堆渣,敲都敲不掉? 答:90%不是设备的问题,是你切割速度不对。速度太慢,热量堆积太多,熔渣直接就粘在背面敲不下来。速度太快,切不透,也会挂一大堆渣。你切割的时候盯着熔渣溅的方向看,大部分熔渣向下喷,速度就是对的,要是都往回溅,赶紧把速度往上调。还有先查气压,气压不够也会挂渣,别上来就瞎拧电流。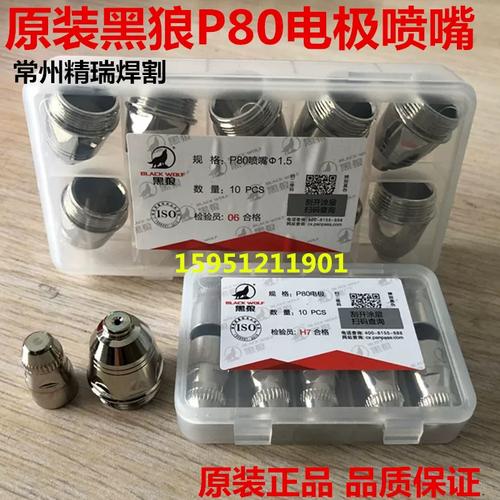
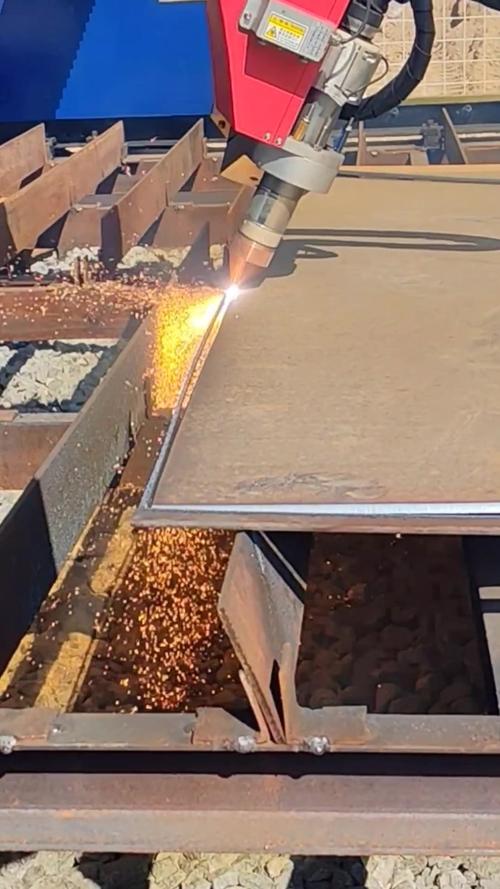
2024年等离子切割的新趋势,别落伍
相关推荐
-
PCBA 加工:原来你每天用的电子产品都离不开它
提起 PCBA 加工,可能很多朋友会觉得这是个特别专业的技术名词,听着就有点距离感。但其实咱们每天接触的东西里,十有八九都和它有关系 —— 你早上用来定闹钟的手机、上班路上听音乐的耳机、办公室里敲的键盘、家里做饭用的智能电饭煲,它们内部的核心电路板,都是经过 PCBA 加工一步步做出来的。说白了,PCBA 加工就是给电子产品 “造心脏” 的过程,没有它,再酷…
-
预防性维护的误区与破局:一家工厂的十年血泪史
说起来挺讽刺的。上周去老东家,看到他们那台价值三百多万的加工中心主轴又烧了——这已经是三年内第二次。生产总监唉声叹气,‘该做的保养都做了啊,润滑油按期换,点检表每天划勾。’我盯着那摞崭新的、几乎看不出翻动痕迹的点检记录,突然不知道说什么。我们总以为做了预防性维护,其实呢,很多时候只是在做一种心理安慰。 真的。你花大价钱买的设备,可能正在裸奔。 预防性维护?先…
-
工业联动控制:离散制造车间的降本增效破局路
去年跑东莞调研,蹲了三天某民营汽配厂的冲压车间。出来的时候鞋上沾了三斤冲压油,心里却亮堂。这家厂之前的问题说出来很多中小厂老板都能感同身受:单台设备都是好的,精度够,速度也不慢,凑成一条线就乱套。冲压完了焊接工位等半小时,焊接完了下料口堵,AGV找不到空料框,换一次模整条线停四十多分钟。算下来实际产能不到设计的六成,白养了一堆设备。后来他们技改没换设备,只动…
-
单元化生产:为什么中小制造企业现在都在转这个?
前两个月跑珠三角,拜访东莞一家做新能源汽车配套零件的工厂,老板拉着我逛了整整一下午车间,脸上笑开了花。改单元化生产才半年,交期从原来的15天缩到4天,整体利润涨了快20个点。这不吹牛,我蹲在车间看了两个小时换单,确实快。 什么才是你能用上的单元化生产?别啃教科书的老知识点了 很多人提起单元化生产,第一反应就是把设备摆成U型线,对吧?很多咨询公司上来就给你画U…
-
激光切割——精密制造的刀刃,还是成本的陷阱?
先告诉你一件事:上周我去一个钣金加工厂,老板指着那台新买的光纤激光切割机,满脸苦笑。他说,速度快是真快,可赚钱没见更快。我愣了一下,这跟他半年前兴冲冲给我打电话说“必须上激光”时完全两个人。 说实话,激光切割这几年在工业圈子里,几乎被捧成了神。展会上,那些轰鸣的机床旁边永远围着一群人,盯着笔尖大小的光斑把钢板像切豆腐一样划开。惊叹是真的。 别急着下单,先看清…