为什么很多工厂的标准作业程序(SOP)成了摆设?
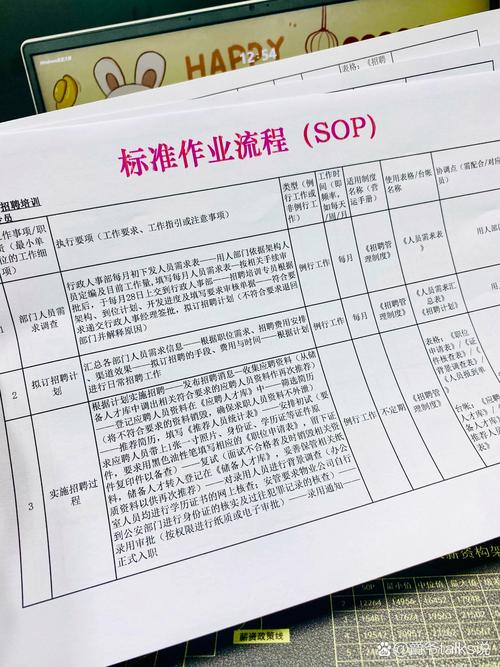
很多工厂写SOP,都是刚毕业的工艺工程师对着设备说明书抄,抄完锁在文件柜,贴在车间墙角落灰。谁会看? 说实话,我见过最离谱的,SOP上写着“按要求拧紧螺栓”,啥要求?扭矩多少?什么顺序?全没写。这不叫SOP,这叫正确的废话。 还有老板觉得,我们工人干了十几年了,还要什么SOP?老工人一走,手艺直接带走,新人上来三个月出不了合格活,亏的钱够写一百套SOP了。 问:小工厂总共才几十号人,也需要做标准作业程序(SOP)吗? 答:太需要了。去年接触过一家做汽车线束的小厂,二十多个人,之前换新人插错端子的不良率稳定在8%,后来花了一周时间,把每一个工位的SOP改得明明白白,第一步插哪个位置,用什么力度,哪个颜色对哪个孔,拍了实物照片贴上去,半个月后不良率直接降到1.2%。省下来的返工成本,不到两个月就赚回了做SOP的人工成本。对吧?再小的厂,只要有重复作业,就需要SOP。
一套能落地的标准作业程序(SOP),要写清楚什么?
很多人以为SOP就是随便写几个步骤,错了。真正能落地的SOP,四个核心内容缺一不可: 💡 第一,干什么活,用什么东西。原材料型号、工具参数、检测设备的校准状态,全部写死。比如拧M6的镀锌螺栓,必须写清楚用30N·m的预置式扭矩枪,不能写“拧牢”这种模糊的话。 💡 第二,一步一步做什么,做到什么程度。把每一个动作拆解,拆到不能再拆。比如钢结构焊接工位,第一步清理焊缝氧化层,范围是焊缝左右各5mm,第二步点焊定位,点三个点,每个点间距80mm,第三步满焊,焊脚高度要求6mm,没有任何模糊空间。新人拿到就能照着做,不用猜。 💡 第三,出了问题怎么处理。绝大多数SOP从来不写异常处理,工人焊错了不知道找谁,愣半小时,整条线都跟着停。好的SOP最后一栏,一定写清楚:出现尺寸偏差超差,停线,找当班班组长,工位对应电话多少;出现焊缝气孔超标,直接报备工艺员,不会乱耽误时间。 💡 第四,谁做的,什么时候做的,留下记录。可追溯,这才是标准作业程序(SOP)最大的价值之一,出了问题一查就知道哪个环节出问题,不会全锅甩给一线工人。 问:现在很多工厂都上了MES系统,电子SOP是不是比纸质的更好? 答:没有绝对,适合自己的才对。说实话,十几人的小加工厂,上一套电子SOP系统动辄好几万,纯属浪费,打印出来覆膜贴在工位边,一样用。上百人的大厂,多品种小批量换线频繁,电子SOP改起来方便,还能和MES系统绑定,扫码就能自动调出对应产品的SOP,确实少出错,效率高。2024年现在很多头部整车厂都在用动态电子SOP,换产品的时候系统自动把对应SOP推到工位显示屏,连换线找文件的时间都省了,出错率又降了近三成,这就是最新的落地实践。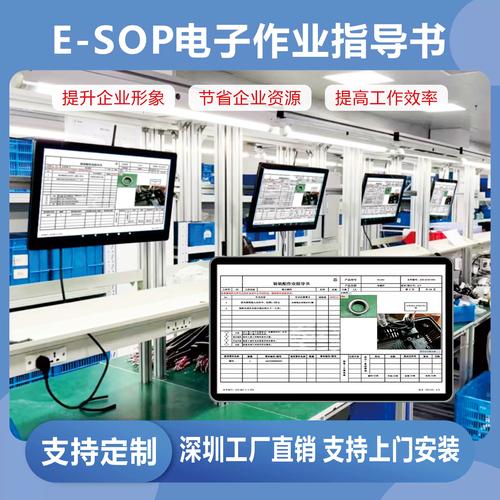
标准作业程序(SOP)不是写完就完事了,要动起来
相关推荐
-
雾计算(工业)落地真相:产线上那些‘雾’里悟出的道理
上周去昆山一家零部件厂,那条老旧的机加工线正在改造。电气柜旁边多了几个黑盒子,网线、485线、传感器线接得满满当当。老板姓周,说话很直:‘别跟我扯什么云啊雾啊,我这设备停机一小时损失两万,你给我说这东西能不能让机器少坏几次?’ 我指了指那个黑盒子:‘那就是雾计算节点。’ 老周将信将疑,但调试当天,振动频谱刚出现异常,系统直接报了主轴磨损预警。他眼睛亮了。说实…
-
方向盘旁的温柔守护:辅助驾驶如何悄悄温暖每段旅程
傍晚的城市被橘色晚霞包裹,车流像缓慢流动的星河。我握着方向盘,目光在前方车辆与后视镜间不停切换,仪表盘上的时间数字跳向六点半 —— 幼儿园门口约定好接孩子的时间越来越近,可前方路口的红灯却似乎比往常更漫长。就在这时,方向盘传来轻微的震动,中控屏上的车道线以柔和的绿色亮起,系统提示 “车道保持功能已激活”,原本紧绷的肩膀突然放松了些。这是辅助驾驶给我的第一份温…
-
预测性维护算法:别再等机器“开口骂人”了
上周去一家汽配厂,车间主任老李拉着我看一台冲压机,说这宝贝最近总在凌晨三点多振动超标,但白天又好好的。厂里几个老师傅轮流盯了三个通宵,愣是没抓到规律。最后上了一套预测性维护算法——你猜怎么着?模型跑了两周,直接锁定是冷却液温度梯度异常,触发预警后拆开一看,轴承保持架已经裂了三分之一。再拖几天,整条线得停摆。老李拍着大腿说:这算法,比二十年经验的钳工耳朵还灵。…
-
工业自动化:边缘计算正悄悄革了预测性维护的命,但好多厂子第一步就踩坑了
去年在东莞一个注塑车间,我亲眼看着一台价值八十万的德国设备突然趴窝。咔哒一声,曲臂断了。维修花了三周,产线停了十一天——老板脸都是绿的。其实这故障早有征兆,振动数据三天前就开始跳了。但谁在看?中控室的SCADA屏上几百个点,谁会盯着一个微小的波形变化?💡 边缘计算干嘛用的?不是让你省网费 很多人把边端网关理解成“只把关键数据往上送,省点流量”。错了。它的核心…
-
化工界的 “隐形大佬”:藏在你生活里的硬核玩家
打开浴室柜的瞬间,你大概率正在和化工产品进行一场密集接触。磨砂膏里的聚乙烯微珠是化工界的 “小磨砂工”,洗发水的表面活性剂忙着给头发做 “深度 SPA”,就连你擦脸的保湿霜,核心成分透明质酸也是发酵罐里的化工产物。这些看似普通的日用品,背后藏着一整套精密的化工生产逻辑,堪比一场无声的 “魔术表演”。 化工这门学问最妙的地方,在于它总能把 “不起眼” 变成 “…