
为什么你算的设备综合效率(OEE)都是“漂亮的废纸”
传统OEE的计算公式所有人都背得下来:OEE=可用率×性能率×合格率。三个指标加起来,只要每个都做到七八十分,总OEE就能到六成以上,看起来已经达到行业平均水平了。
可问题出在分母上。绝大多数工厂算OEE的时候,会把所有“非设备原因”的停机全从分母里扣掉:计划停机扣,待料停工扣,没订单排产扣,甚至换模换线时间都扣,扣到最后分母只剩设备真正在转的时间,算出来的数字能不好看吗?
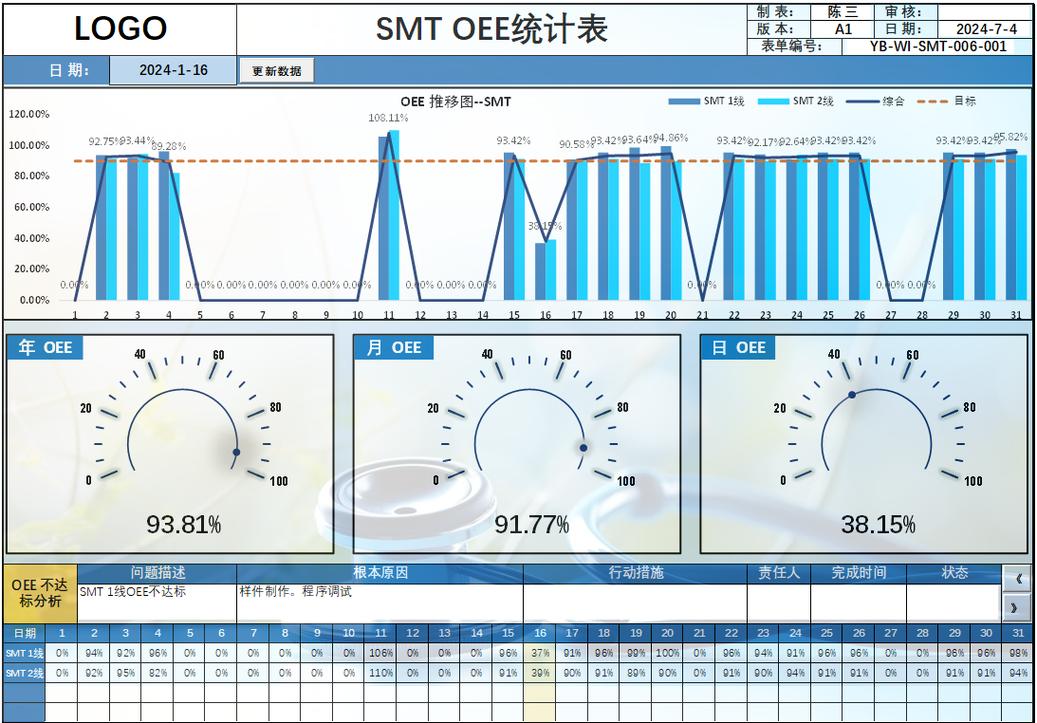
最新实践:适配多品种小批量的OEE调整方法
现在早就不是过去大规模量产的时代了。90%的国内离散制造工厂都是多品种小批量接单,再套几十年前那套传统OEE公式,本来就水土不服。
目前行业里最新的做法,是算全日历设备综合效率(OEE),不随便扣分母,除了设备计划大修这种不可抗力,所有停机、空闲、降速都算进损失里。还有不少工厂改算产出导向OEE,不看设备开了多久,只看实际产出的合格产品对应多少标准工时,直接和订单交付挂钩,比传统OEE更实用。
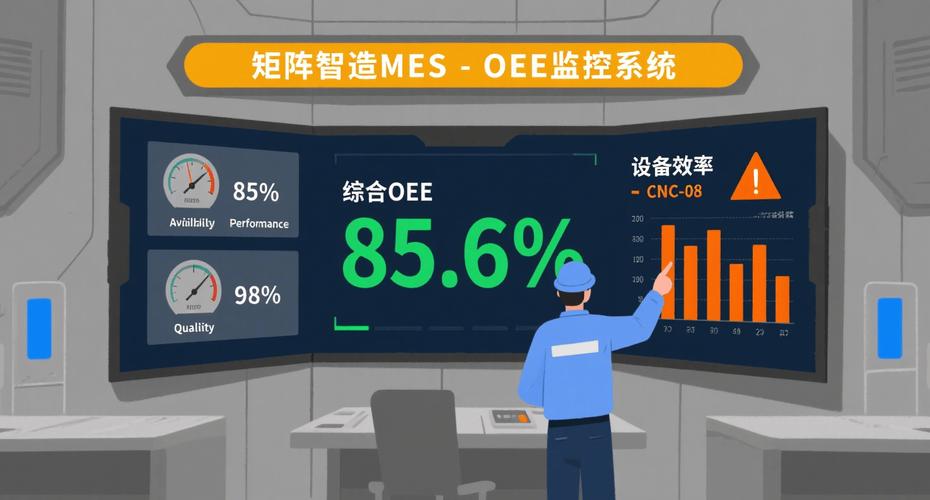
用设备综合效率(OEE)挖产能,三个实用的小技巧
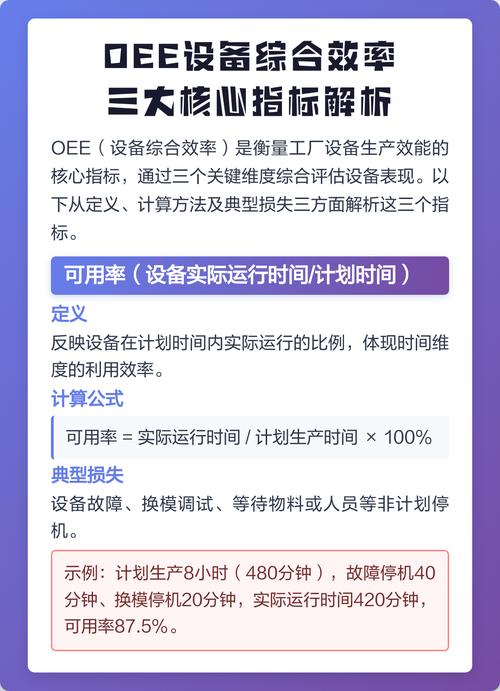
- 💡 拆单台算,别算整线平均。很多工厂喜欢算整条生产线的平均OEE,看起来六十多很不错,其实瓶颈工序的单台OEE才不到四十,非瓶颈设备OEE再高也没用。把瓶颈设备的OEE损失找出来,提十个点,整线产出直接涨十个点,立竿见影。
- ❗ 盯着损失,别盯着数字。OEE只是一个结果,你要拆解成六大损失:停机损失、换模损失、待料损失、小停损失、降速损失、不良损失,哪块占比最高就改哪块。我前年接触过一家五金加工厂,原来天天追OEE数字,后来拆解发现待料损失占了22%,调整了一下原材料配送频次,没花一分钱,OEE直接涨了9个点,产出多了快一成。
- ✅ 实时监控,别月底才算。月底出一张OEE报表,过去一个月的事,你去哪找当时为什么停机?现在很多工厂用低成本的工业互联网小程序,班组长上班就能看当天每台设备的OEE走势,哪段时间掉下来了,直接去现场查,当天解决问题,两三个月下来OEE自然涨上去了。
相关推荐
-
冲压工艺:别再被经验主义坑了,现代冲压的生存法则
说实话,上周去一个冲压厂走访,看到他们还在用 80 年代的机械压力机,咔哒咔哒地砸,模具间隙全凭老师傅一把卡尺……当时我就忍不住了。这都什么年代了!冲压工艺哪是什么砸铁片?是精密科学啊。可为什么很多厂还在“差不多就行”?——因为怕改。怕花钱。更怕丢掉那种靠手感攒出来的自信。但市场不等人,零件精度要求到 ±0.05mm,高强钢抗拉强度奔着 1500MPa 去了…
-
磨削加工:从砂轮到镜面的精度博弈
说实话,干机械加工这行十几年,最让我操心的就是磨削。车铣刨磨,就数磨削最难伺候——你说它精吧,它真能给你干出0.001毫米的精度;可它要是发起脾气来,烧个工件、裂个表面,你还找不着原因,只能干瞪眼。 磨削加工,说白了就是成千上万颗细小的磨粒在高速旋转下,从工件表面刮下极薄的一层材料。听着简单?可这背后的物理过程,比你想的复杂得多。每颗磨粒的形状、角度、锋利程…
-
离散制造车间的物料搬运:降本30%的落地经验
我前阵子去东莞大朗出差,给一家做新能源汽配的离散加工厂做成本诊断,老板拉着我看他刚换的五台加工中心,话里话外都是对产能提升的得意。结果一算隐形成本,吓了我们俩一跳。真的。光物料搬运这块,每个月浪费的人工成本,就占了生产总人力的18%,一年下来小一百万打了水漂。很多工厂盯着生产端的降本,抢设备拼产能,偏偏把车间里走来走去的搬运浪费给漏了。 为什么说物料搬运是离…
-
磨削加工:被低估的精密制造最后一道关卡
很多机加工行业的新手,提起磨削加工第一反应就是“最后蹭两刀,搞定收工”。真的是这样吗?我见过大把前面车铣都做对了,最后磨削一步错,整炉零件全报废的事儿,亏几十万的都有。 为什么磨削加工成了高端制造的核心关卡? 以前机械加工里,磨削就是个“收尾工序”,没人太当回事。现在不一样了,新能源汽车的驱动主轴、航空发动机的热端叶片、半导体设备的导轨,哪一个不是要求微米级…
-
工业自适应控制:破解复杂制造不确定性的核心方案
很多人逛工厂会发现一个有意思的现象,同一条生产线,换一批原料,不良率突然就上去了。老师傅熬夜调参数,刚调好,下一批原料又变了,折腾四五天,产能亏了一大截。这不是小问题。现在制造业早就不是几十年前那种一干就是几年的标准化大生产了。客户要什么你就得做什么,参数天天变,不变才怪。 为什么传统控制方法在今天不灵了? 过去几十年,工业现场最常用的就是PID控制,参数调…
