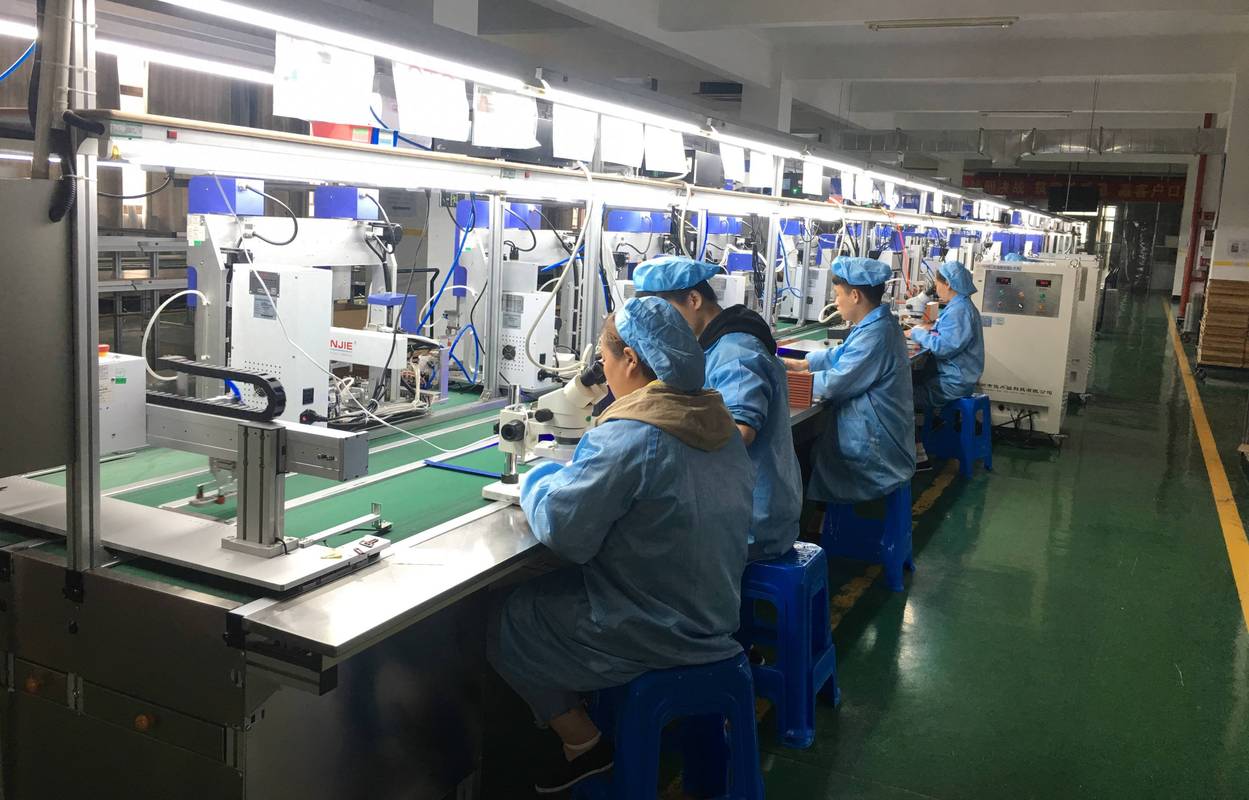
我去过不下30家中小制造工厂,见过太多把单件流做成面子工程的。钱花了几十万,线改了,产能没涨多少,反而工人怨声载道。对吧?很多人看了丰田的书,抄了个外观就以为拿到了真经,哪有那么容易。
。
我上次在东莞那家做蓝牙耳机的工厂,老板听了两天培训课,回去硬把原来的批量流水线拆成了每个工位只做一件,结果呢?换款的时候全线停摆,产能反而比原来低了20%。纯纯瞎折腾!
问:小工厂产量波动大,多品种小批量,真的适合做单件流吗?
答:说实话,90%的中小工厂都适合,单件流本来就是为多品种小批量生产设计的。反而那种一年只出一款百万级大订单的,没必要硬改。但是记住,别上来就全工厂铺开改,先拉一条最短的试验线试三个月,跑顺了再扩。产量波动真没关系,单件流的灵活性本来就比批量生产高太多。
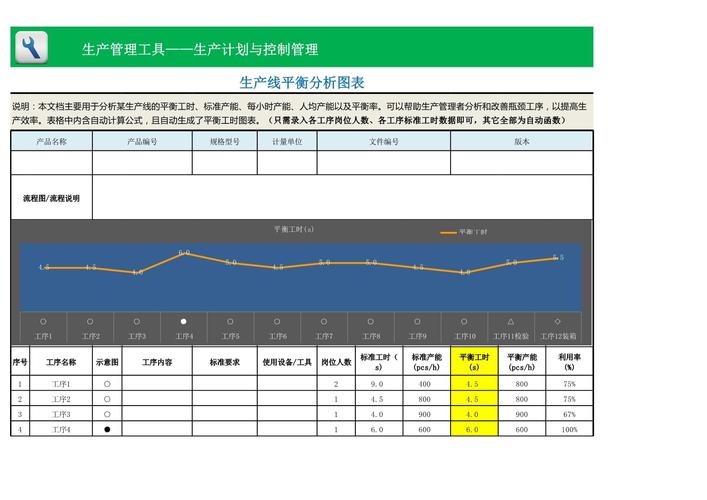
第一个坑,线平衡算得太理想。很多IE工程师算平衡率的时候,把工人喝水、上厕所、拿料的时间全扣出去,算出来平衡率95%,看着特别好看,实际开线才发现,动不动就前面堵死、后面没事干。工人也是人啊,哪能像机器一样一秒都不歇?留5%-10%的缓冲,不会错。
第二个坑,没改快速换模就先改线。你前面工位做完了,换模换半个小时,后面十几个工位全等着,这不叫单件流,这叫全线停工等换模!还不如原来批量生产呢,至少不会全停。
第三个坑,硬推不解决工人利益。原来工人一个工序干一天,熟得不能再熟,现在改单件流要会做两三个工序,活多了钱没加,技能也不培训,换谁给你好好干?我见过最离谱的,老板为了推单件流把老熟练工全开了,招新人重新练,结果三个月没出一批合格货,直接亏了上百万,想想都懊恼。
问:改一条单件流生产线,大概要准备多少预算?
答:真的没你想的那么贵。我见过一万块改出来的,也见过上百万改废了的。核心不是买多少新设备,是改流程和布局。很多工厂只要把原来的机床挪一挪位置,把周转的大筐换成一次放一件的小筐,把工作台改成可移动的,就能跑起来。哪要几十万?要是你工厂才几十个人,先拿万八千试试水,成了再扩,风险几乎为零。那些一上来就让你投几百万买自动化的,不是坏就是想赚你设备钱。
。整个生产流程分成两三个小模块,每个模块内部做单件流动,模块之间留两三个小时的缓冲存量,应对订单波动和换线停线。比原来整线拉通的灵活性高太多,哪怕一个模块停了,另外两个还能接着做,不会全线停摆。
还有,别买那种几万十几万的安灯系统,现在很多小工厂直接用免费的微信接龙小程序,工人碰到问题发个消息,组长和维修师傅马上就能收到通知,停线时间直接降了一半还多,一分钱没花。
对了,还有最容易被忽略的一点:把全检从最后一个工位挪到每个工序里。每个工人做完自己的活马上检,不良品当场挑出来,不会流到下工序浪费更多加工时间。我去年在宁波那家做汽车内饰件的工厂,改了这个之后,返工率直接降了70%,节省出来的场地和人工,半年就把改线的钱赚回来了。
不过话说回来,单件流从来都不是什么万能神药。它就是一个帮你挤掉工厂里浪费的工具而已——不是用来给客户参观的面子工程。你不用把它想得多么高大上,先拿一条线试起来,错了改,改对了再扩,比什么都强。
对吗?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工厂降本增效杀招:单件流到底怎么落地才不踩坑? https://www.dachanpin.com/a/tg/70167.html