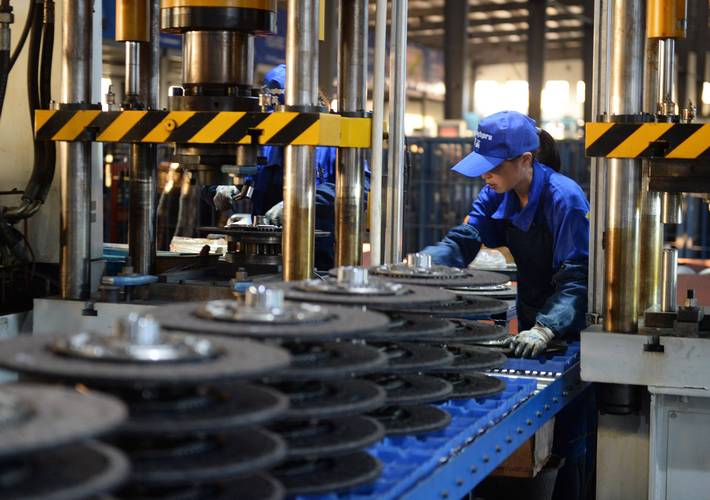
我见过不下五十家制造工厂,花几万几十万上了统计过程控制(SPC)系统,最后都变成了车间角落落灰的摆设。
要么就是每天工人花半小时录数据,生成一堆没人看的报告,应付客户验厂用。
该出的不良,一个没少。
很多工厂刚上SPC的时候,都会踩同一个坑。
我给你说透。
问:我们工厂现在就是每天把尺寸数据录入SPC系统,控制图也都是在范围内,为什么还是会出批量不良?
答:很多人对控制限的理解完全错了!
太多人把客户给的公差直接当控制限用,这是最常见的坑。公差是成品的合格范围,控制限是过程本身的波动范围,哪怕所有点都在公差里,要是过程波动已经靠近控制限,那就是提前给你发信号了,你不抓,那接下来就是偏移出公差,批量不良找上门。
举个例子,汽车螺栓的尺寸公差是10±0.1mm,你的过程稳定的时候波动范围是9.95到10.05,那控制限就应该设到这个范围,而不是直接用9.9到10.1当控制限。等你的点跑到10.08,虽然还在公差里,SPC就该报警了,这时候调整,根本不会出不合格品。你非要等到10.11再动,那一堆不良已经生产出来了。
说实话,我刚接触SPC的时候,还是2000年初,那时候都是工人拿卡尺量完,手抄到Excel里,再手动算均值极差,画控制图。
麻烦不说,错漏一堆,没几个工厂能坚持下来。
现在完全不一样了。
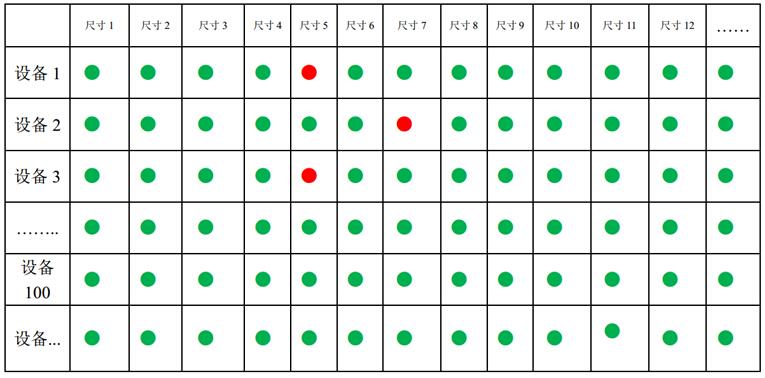
最新的实践里,统计过程控制(SPC)早就和车间的数控设备、三坐标测量仪、CCD检测设备打通了,数据自动采集,毫秒级传到SPC系统,实时出控制图,异常了直接亮红灯响警报,根本不需要人碰。
我上个月去宁波一个做注塑件的工厂,老板说之前他们招了两个质检员专门录SPC数据,一个月开八千工资,还经常错。现在接上设备自动采集,系统几千块一年,省了人工还准,异常一出来开机师傅当场就调机,不良率降了40%多。
这钱赚的不香吗?
问:我们就是几十人的小工厂,多品种小批量,做统计过程控制(SPC)会不会成本太高,太麻烦?
答:真不是大家想的那样。现在的SPC工具都是模块化的,小工厂只需要开几条制程的权限,一个月几百块都能拿下。而且换型非常快,你今天做A产品,明天换B产品,直接调用之前存的参数,十秒钟就能切换,根本不耽误生产。小工厂最怕什么?最怕出一次质量索赔,几万十几万出去,半年利润没了,花这点钱买个保障,怎么算都划算。
💡 第一,永远别把公差当控制限。必须用过程实际稳定的数据计算控制限,这是统计过程控制(SPC)的根基,错了这一步,后面全错。
❗ 第二,异常报警必须响应。别抱着“反正还在公差里,停线浪费钱”的侥幸。我前年见过一个汽配厂,SPC连续出了三个异常点,班长嫌换刀麻烦,继续干,最后整批两千件零件全部超标,赔了客户八十多万,那才是真的浪费。
✅ 第三,能自动采集就绝对不要人工录。人工录入不仅慢,还会有各种各样的误差,甚至有工人为了省事,直接编一堆符合要求的数据,你的统计过程控制(SPC)拿到假数据,能起作用才怪。
说实话,现在很多工厂都在喊智能制造、质量升级,喊了半天,连最基础的统计过程控制(SPC)都没做对。
不过话说回来,SPC本身也不是什么高大上的玄学,就是一个帮你盯生产过程的工具,你用对了,它就真给你省钱,你拿它摆样子,那就是一堆废数据。
你去看看那些能稳定给头部主机厂供货的工厂,哪家不是把SPC用的透透的?不是做给客户看的,是真真正正长在自己生产流程里的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么你的统计过程控制(SPC)总是做了白做?制造业老炮的实战经验 https://www.dachanpin.com/a/tg/70171.html