工业制造里,最吓人的从来不是表面的划痕、尺寸超差,是藏在工件内部的裂纹、气孔、未熔合。这些看不见的隐患,哪天出问题就是天大的事儿。
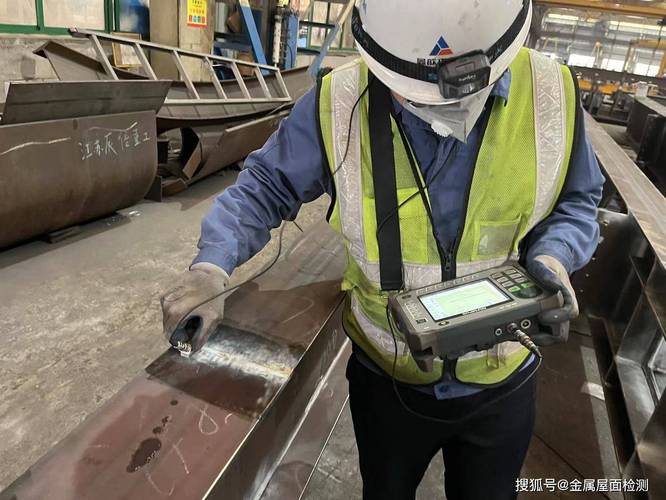
以前厂里探伤,要么用磁粉,只能测表面开口缺陷,深一点就瞎了。要么用射线,对人体有害,还得隔离作业,测厚也不准,微米级的细裂纹根本扫不出来。工业超声检测不一样,靠的是超声波在不同介质界面的反射特性,只要是固体,不管啥材质,都能往里穿。几微米的隐藏裂纹都能给你精准找出来。
说实话,我当年刚进探伤岗,跟着老师傅跑现场,第一次见工业超声检测把一个看起来完美的锻件里的1毫米气孔找出来,直接惊了。
问:工业超声检测是不是只能测形状规则的工件?
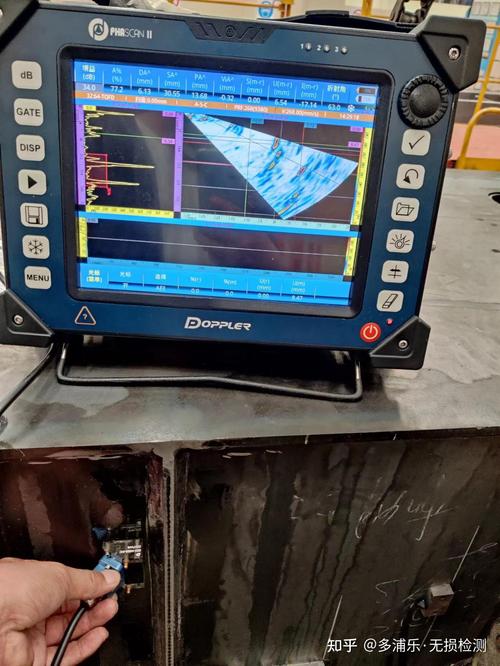
答:早不是十年前了。现在相控阵工业超声检测,探头可以灵活调整角度扫查,哪怕是管道弯头、航空发动机叶片这种复杂曲面,都能贴合扫查,甚至风电上百米长的叶片,都有专门的爬行机器人带着探头扫,整个过程不用人爬到叶片上去,安全又准确。
问:工业超声检测对操作人员要求很高吗?
答:以前是真高,得练好几年才能看懂A扫波形,哪个是缺陷哪个是杂波全靠经验攒出来。现在有了相控阵成像,缺陷直接出彩色分层图,新人培训半个月就能上手,当然核心的缺陷定性还是得靠老法师带,这点没跑。
干了二十多年探伤,见过的漏检错检,一半不是设备不行,是操作的人没注意细节。
💡第一个坑:耦合剂乱选。很多厂子为了省钱,什么便宜用什么。测高温工件用普通常温耦合剂,刚贴上去耦合剂直接烤干,超声波根本传不进去,缺陷直接漏检。测粗糙的铸件表面用稀耦合剂,耦合剂留不住,全流走了,信号乱跳,谁也看不出来对不对。
✅正确做法:高温工件用高温硅基耦合剂,粗糙铸件用高黏度甘油基耦合剂,没几个钱,别省。
❗第二个坑:试块长期不校准。很多厂子一块标准试块用十几年,表面磨得坑坑洼洼,声速校准早就偏了,测出来的缺陷深度能差好几个毫米,你说吓人不吓人。
现在工业圈都在讲智能化降本,工业超声检测也不例外。我上个月去长三角一个新能源汽车零部件厂参观,他们给动力电池铝合金焊缝做全检,用的是国产AI辅助工业超声相控阵检测线,每一条焊缝扫完,AI自动识别缺陷,分类定级,整个过程不到10秒,漏检率比人工低90%以上。
还有钢铁行业的在线检测,现在连铸坯刚拉出来,一千多度,直接用高温超声探头在线扫,内部有没有裂纹直接出结果,不用切下来取样浪费料,一天能省十几吨钢材,这成本降的可不是一点半点。
风电行业更不用说,现在大兆瓦叶片出厂,100%要做工业超声检测分层缺陷检测,以前人工测一片要大半天,现在爬行机器人测,两个小时搞定,精度还高好几个等级。
说实话,工业这行,安全永远是第一位的。那些藏在内部的隐患,你看不见不代表不存在。工业超声检测就是那个躲在幕后的守门员,帮你把住最后一道关。别为了省那点检测钱,把整个厂子都搭进去,不值当。
对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业超声检测:无损探伤圈里的隐形守门员 https://www.dachanpin.com/a/tg/70288.html